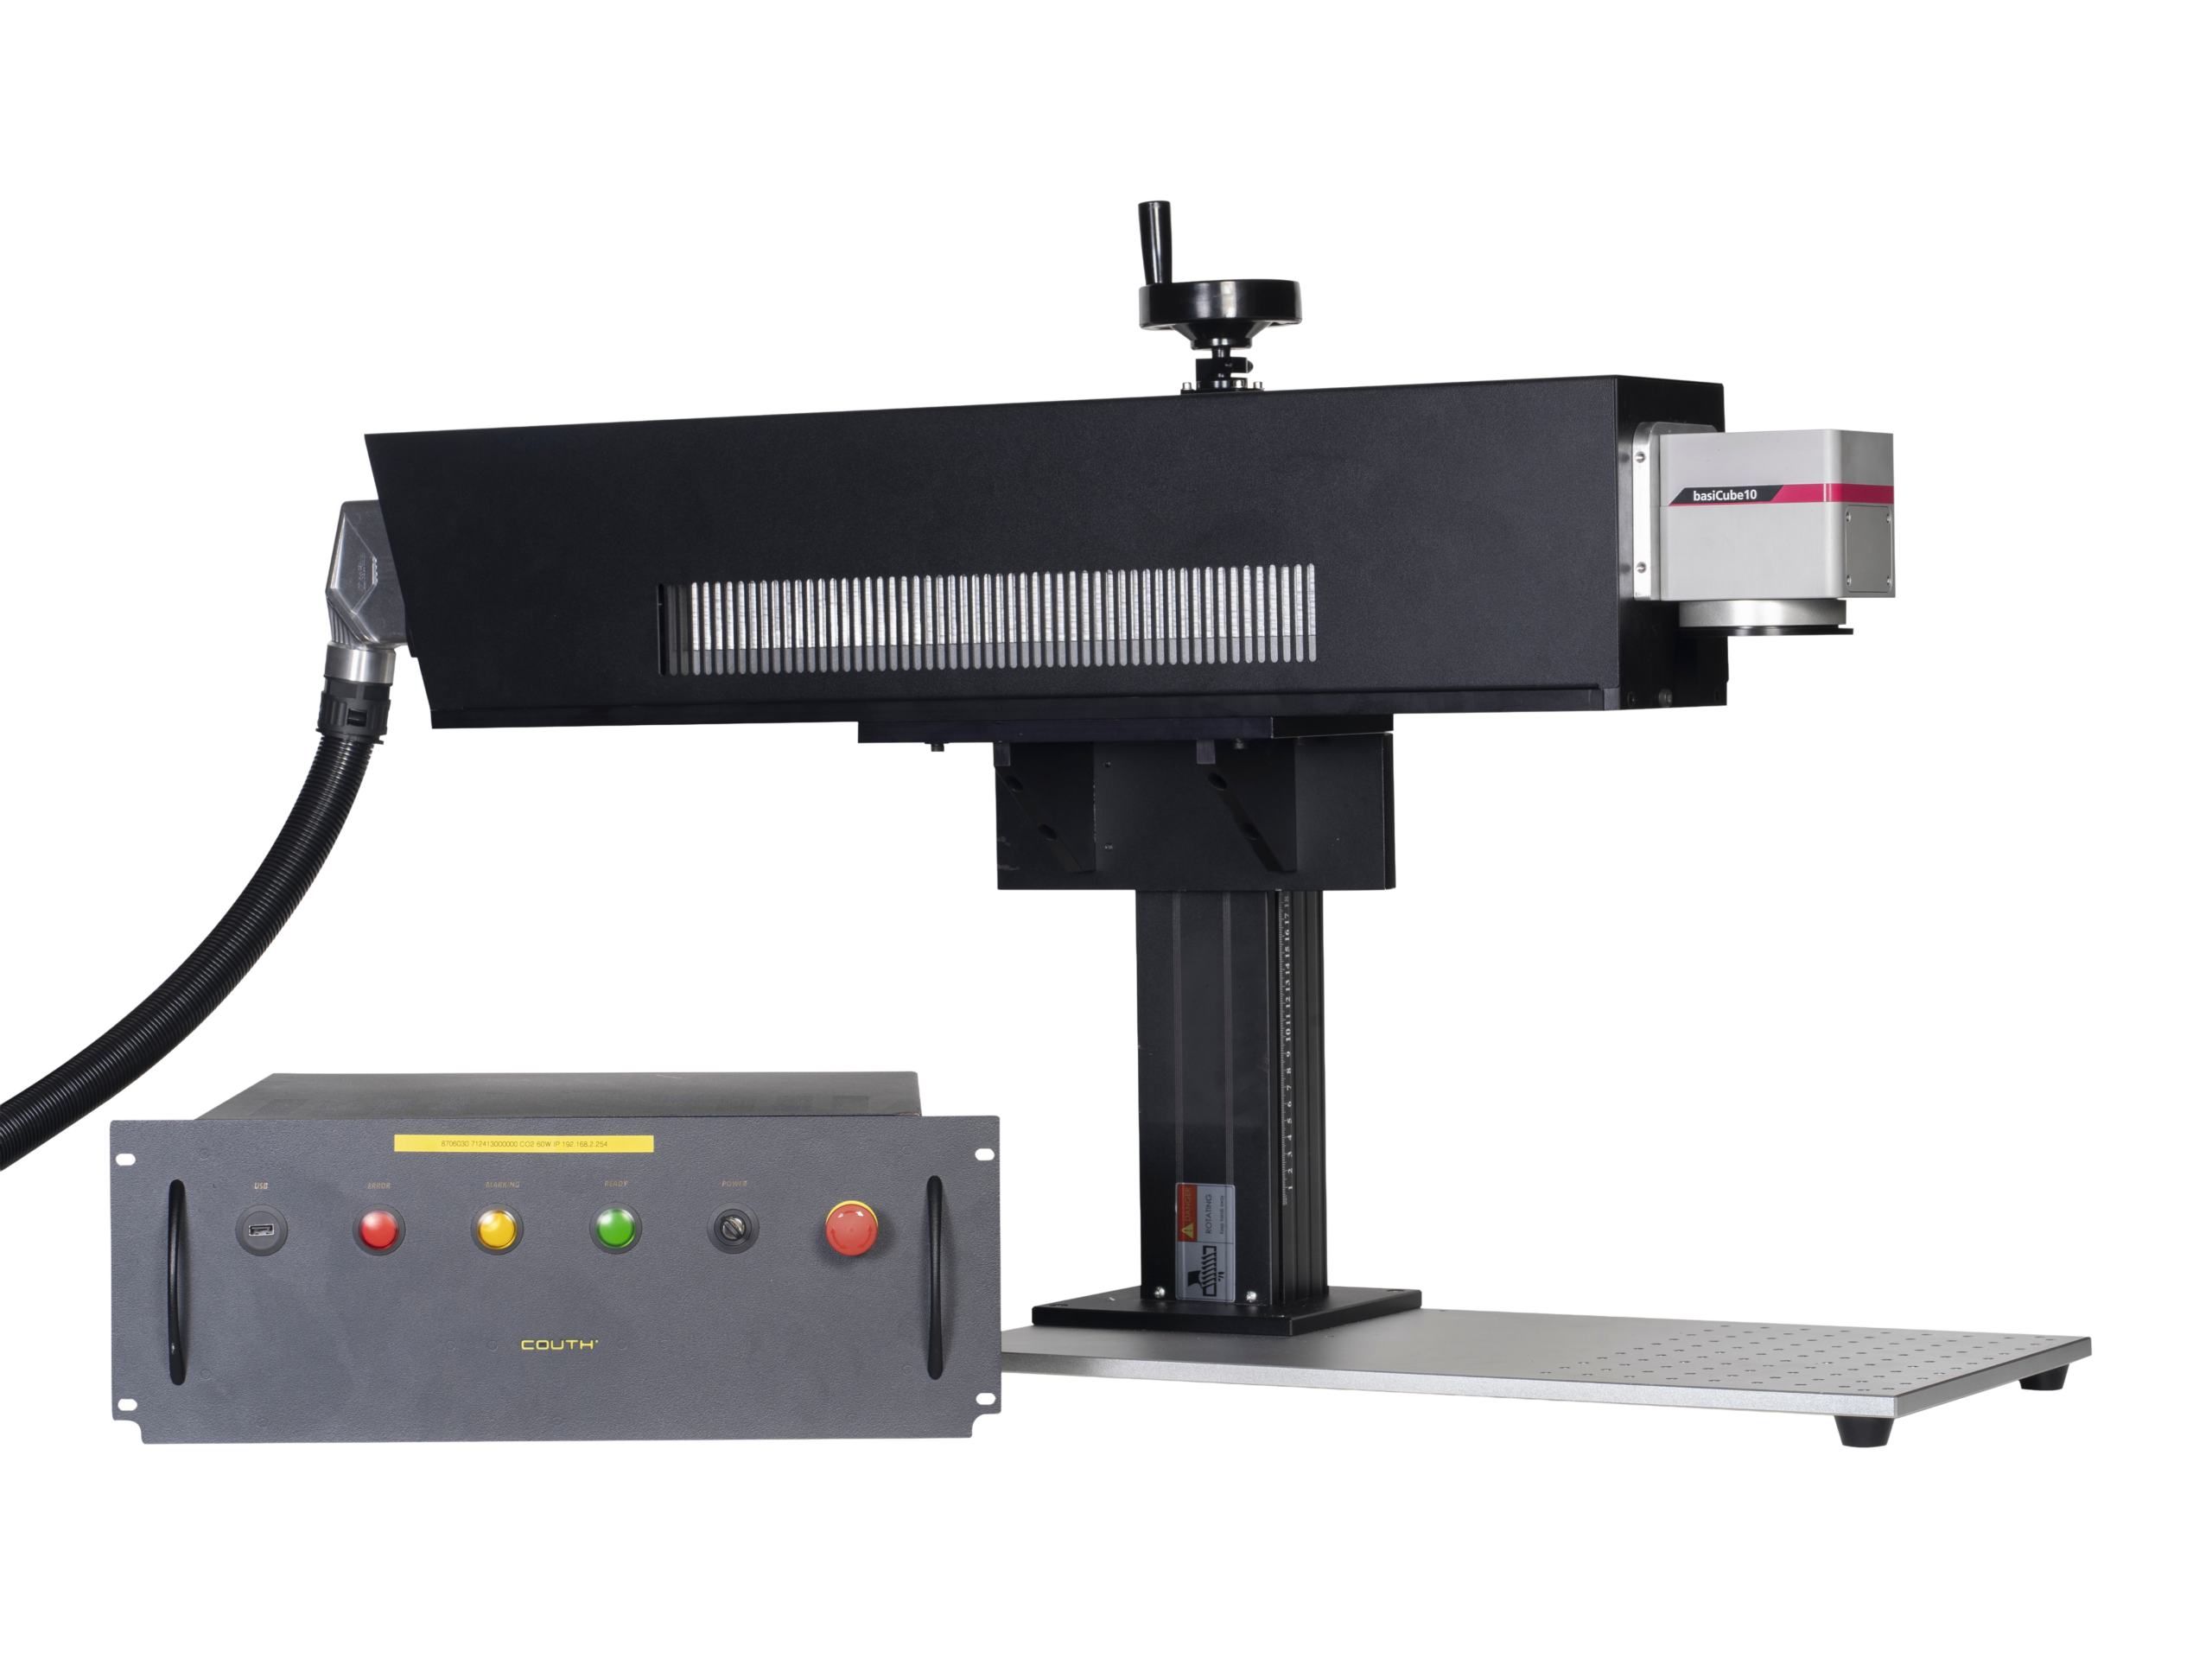
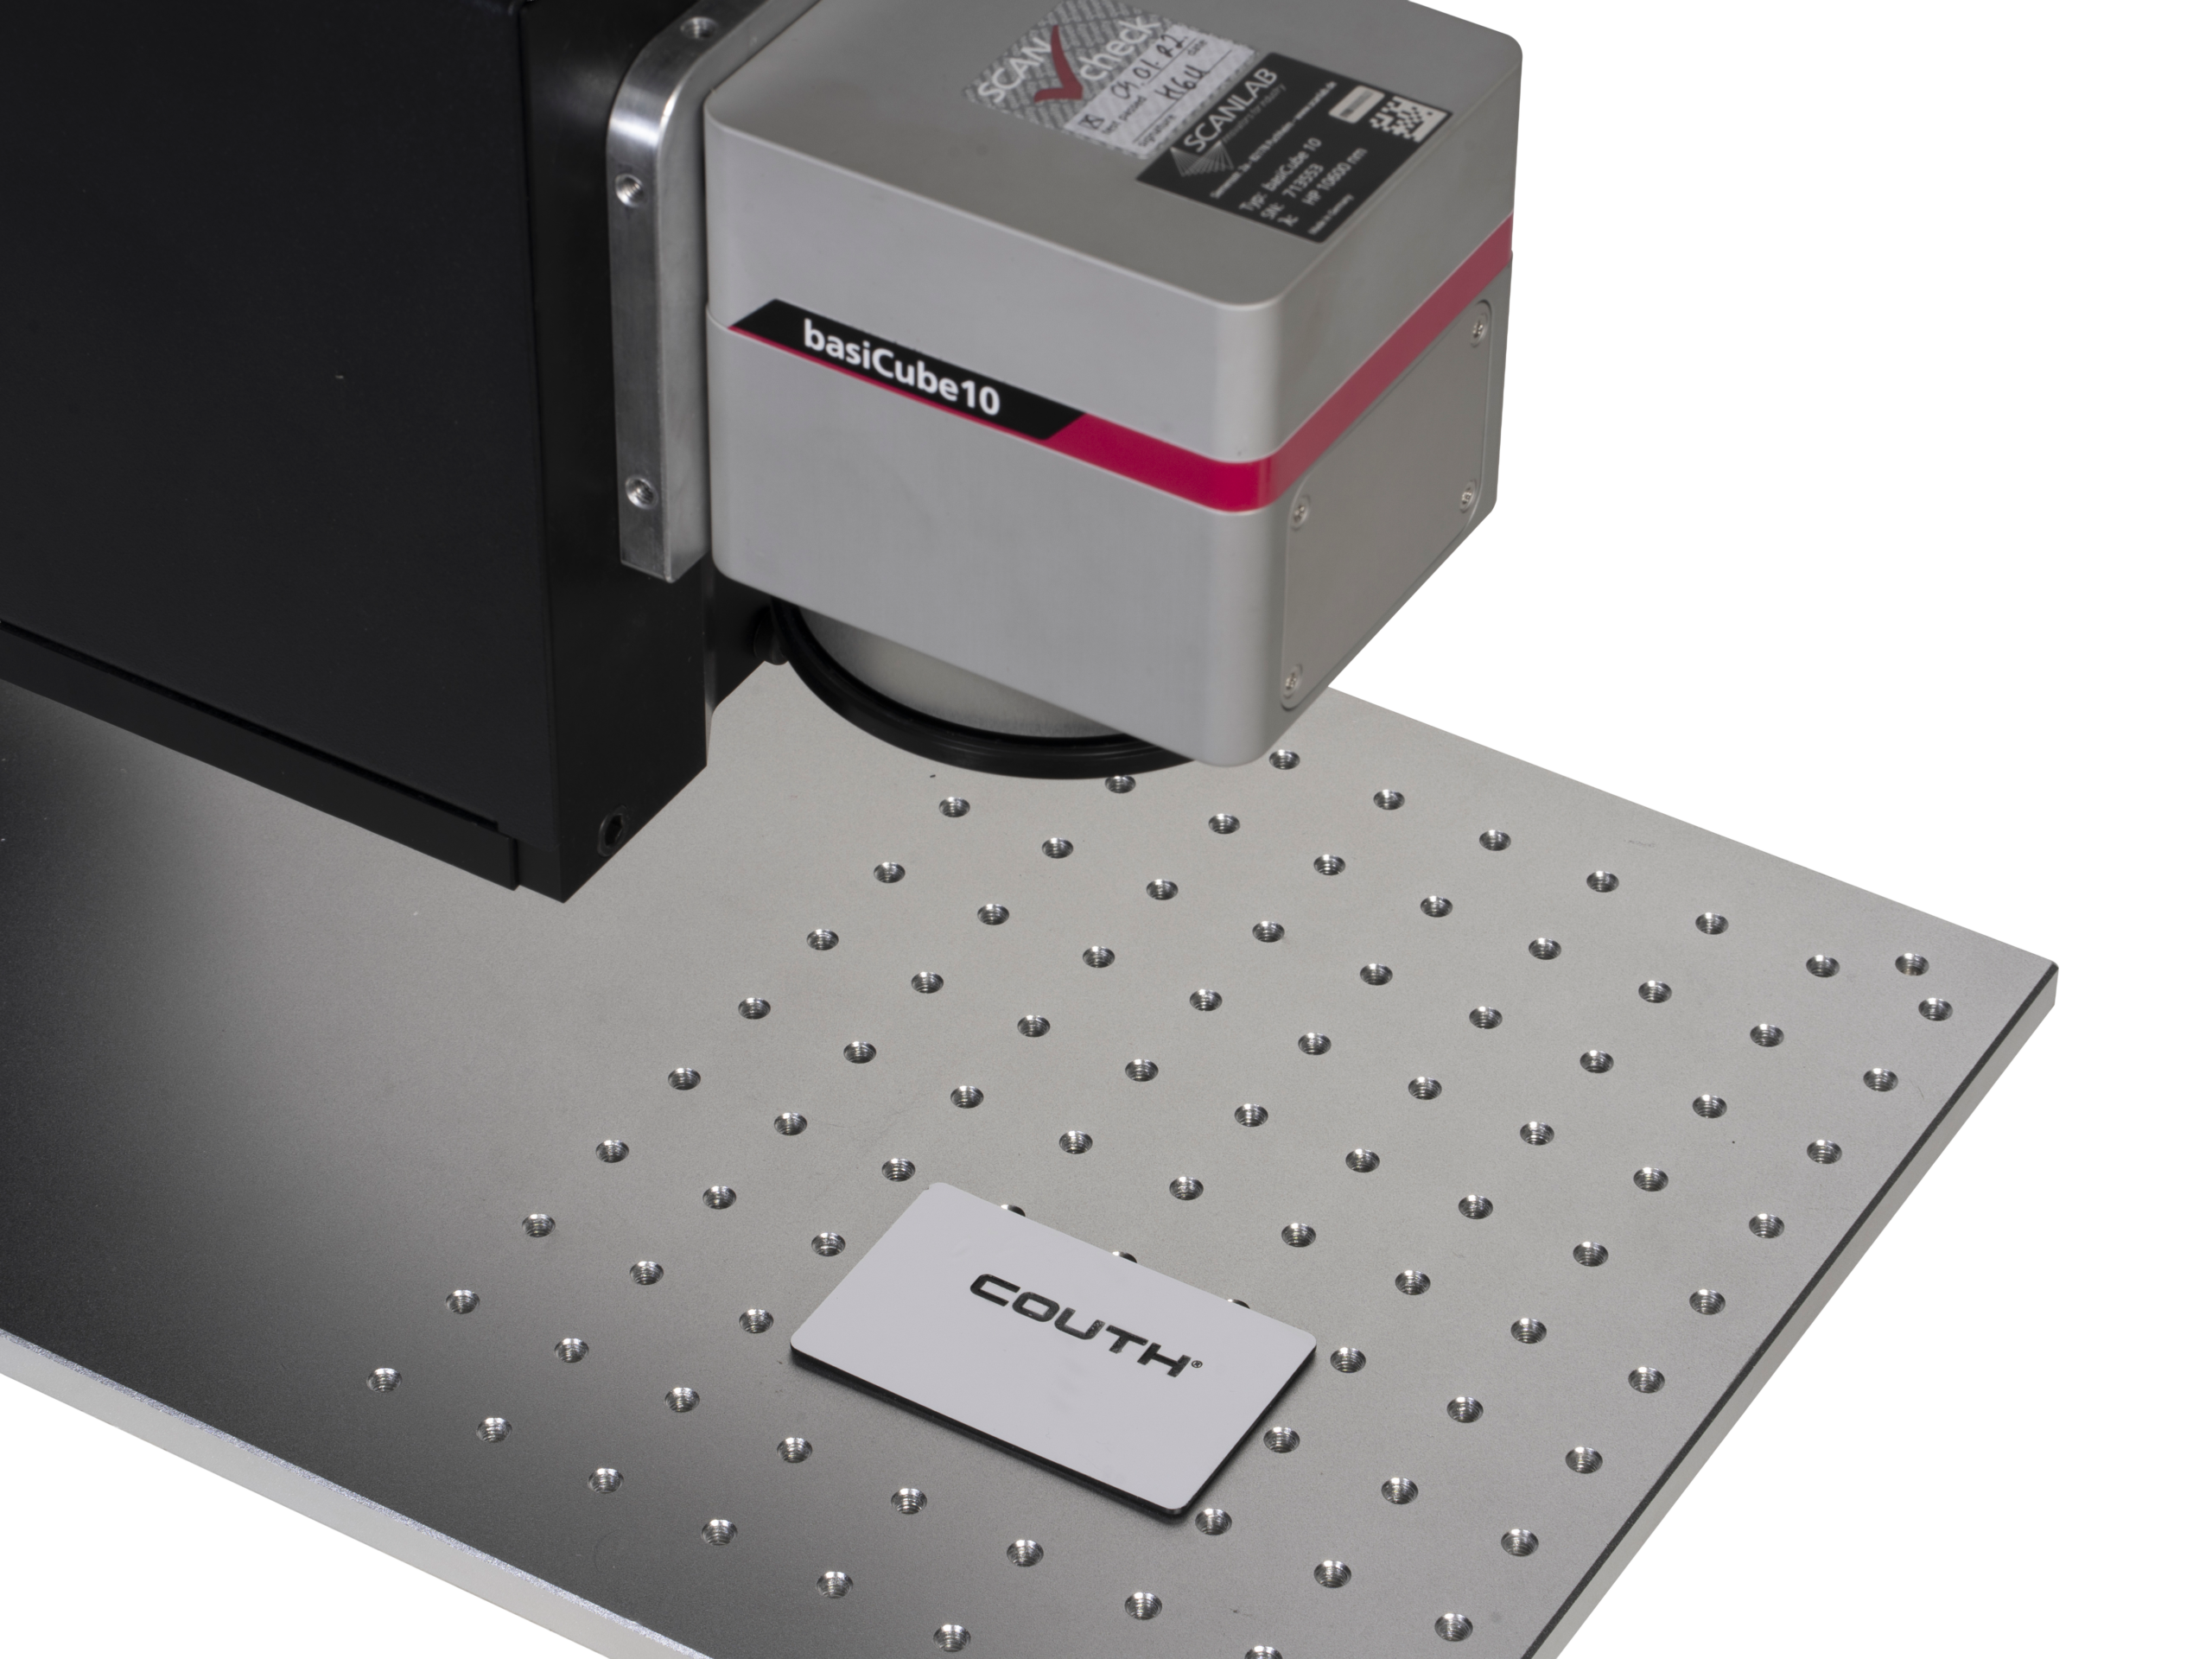
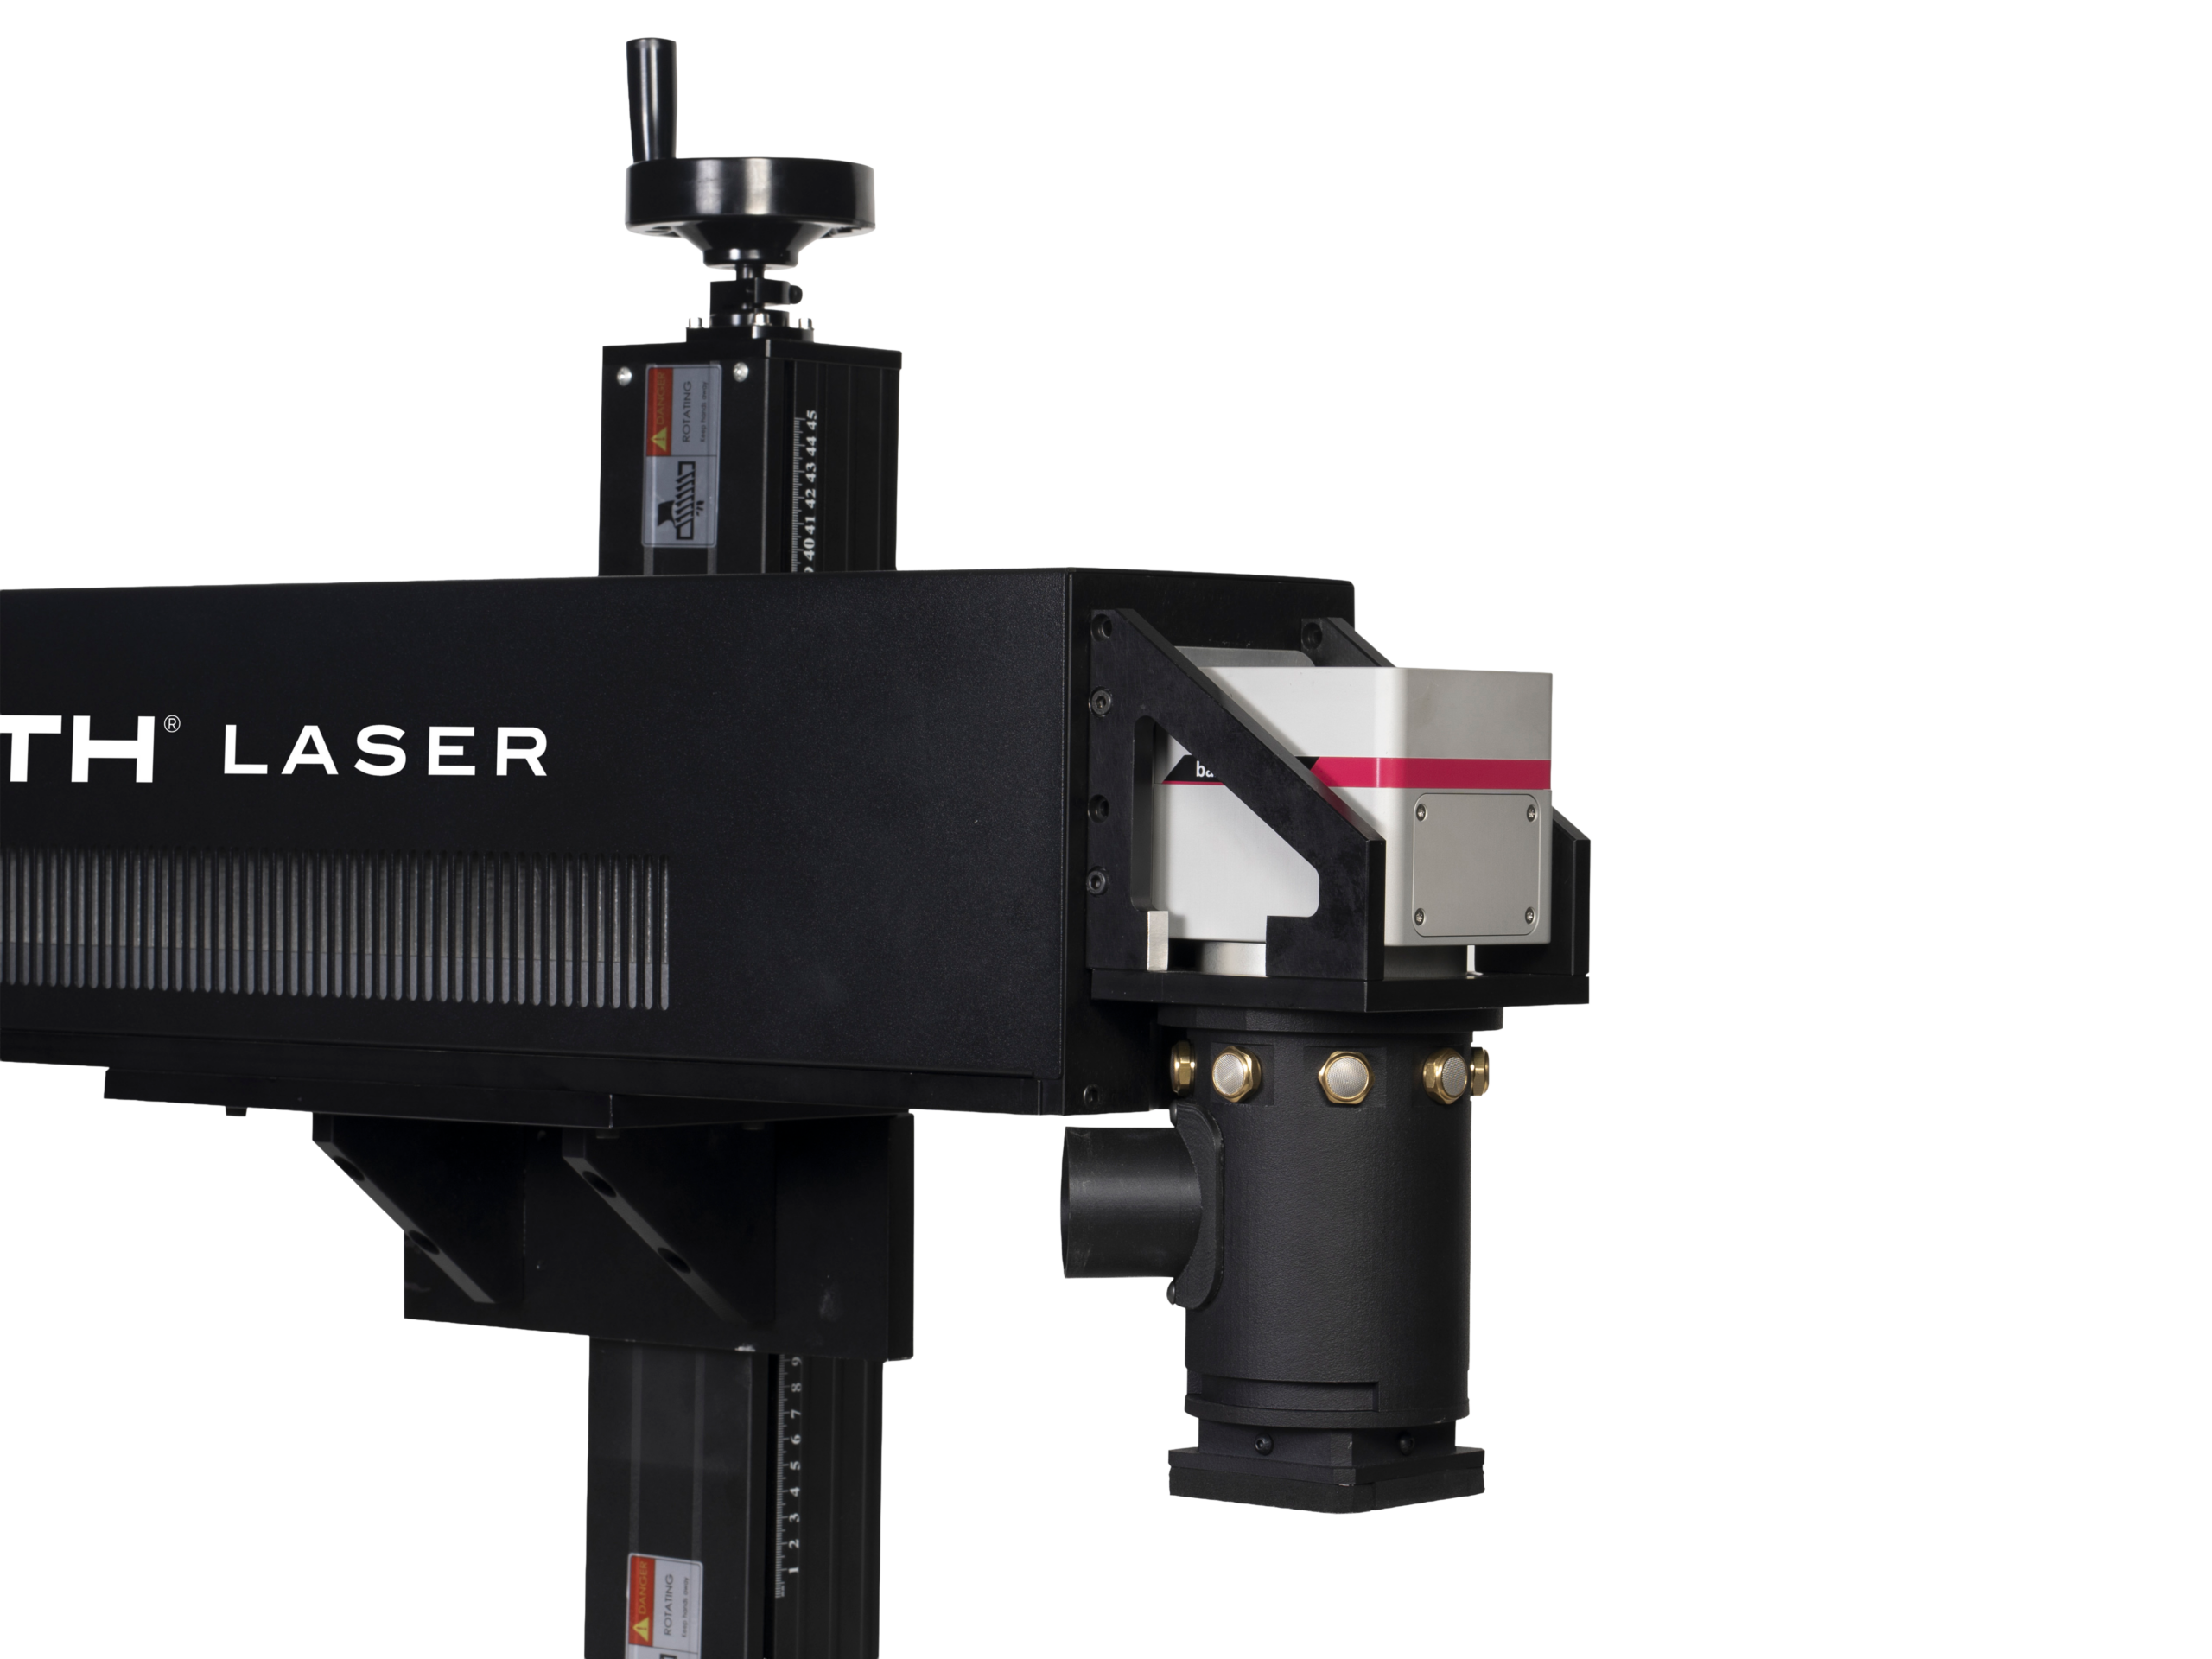
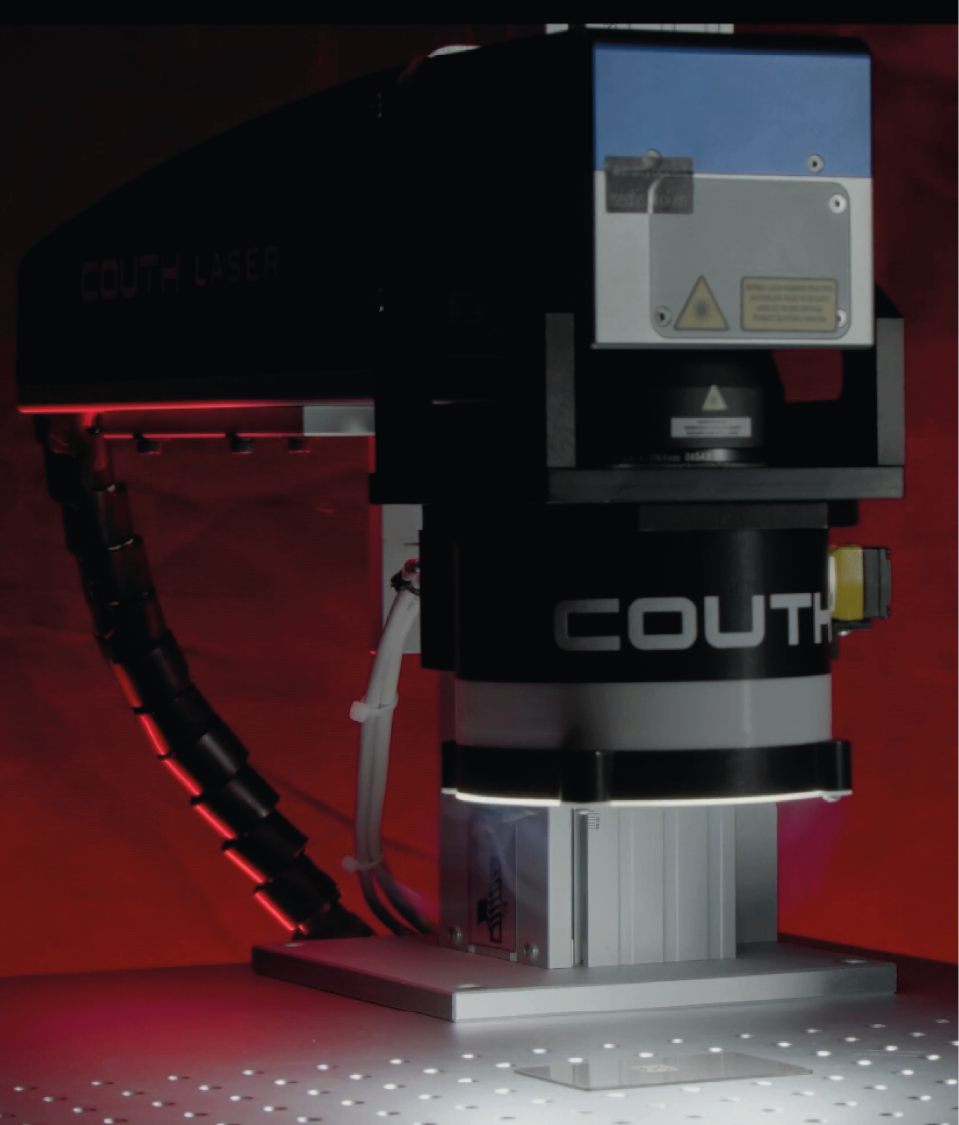
| Puissance nominale | 30 W | 60 W |
|---|---|---|
| Longueur d’onde | 10600 nm | |
| Fréquence d’impulsion | 1-200 kHz | |
| Vitesse de marquage | Jusqu’à 6000 mm/s | |
| Caractère / Source | Vector, personnalisé, polices Windows, TrueType | |
| Code-barres | ✓ | |
| Code 2D | ✓ | |
| Barre de données GS1 | ✓ | |
| Image logo | ✓ | |
| Interface de communication | RS 232, TCP/IP | |
| Communications optionnelles | EtherNet/IP, PROFINET | |
| Refroidissement | Air | |
| Consommation | 550 W | |
| Sécurité | Classe IV | |
| F75 | F150 | F300 | F600 | |
|---|---|---|---|---|
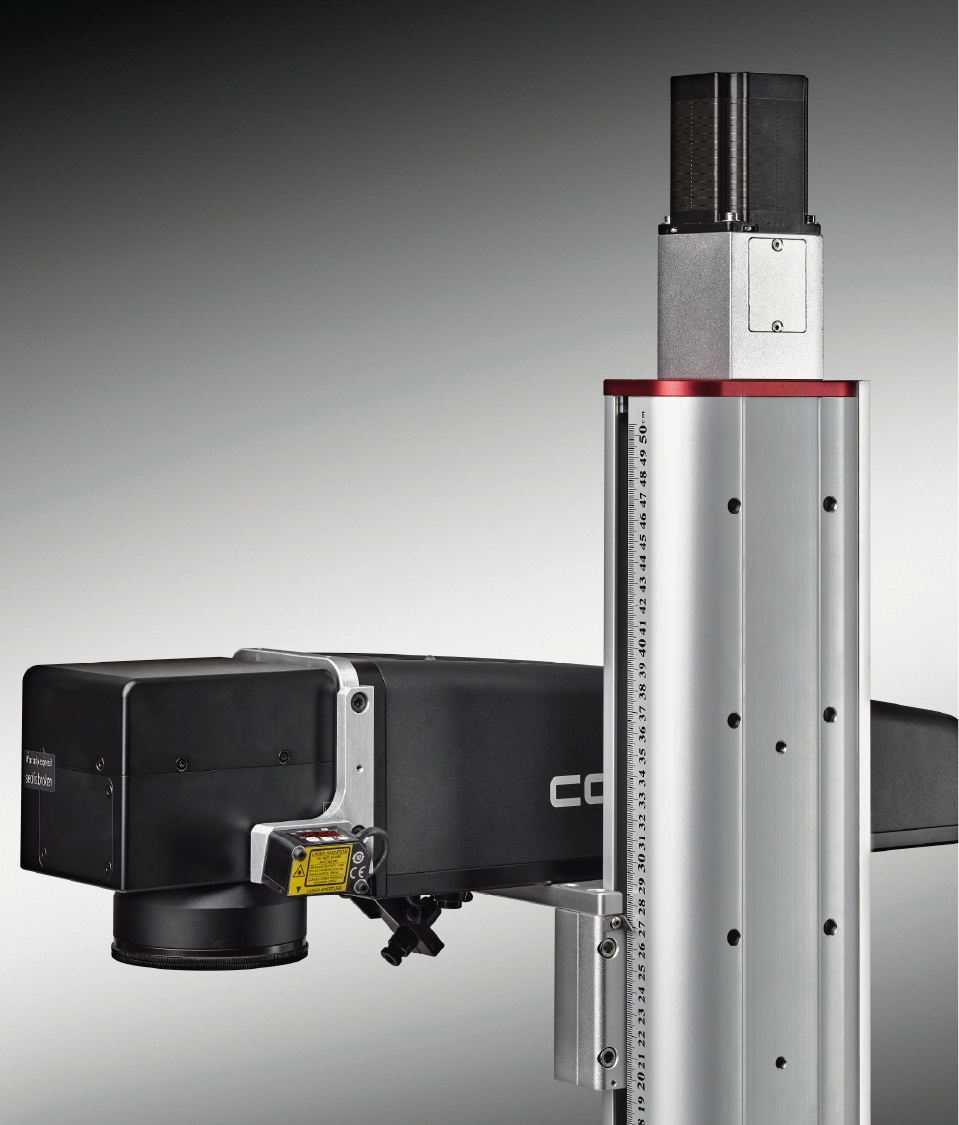
| Focus length | 54 mm | 131 mm | 284 mm | 591 mm |
| Marking area | 50×50 mm | 100×100 mm | 205×205 mm | 410×410 mm |

Bien que le laser CO₂ soit une norme bien établie, son fonctionnement et ses applications diffèrent considérablement des options à fibre ou à diode.
Nous détaillons ci-dessous les différences clés afin que vous puissiez déterminer lequel correspond le mieux à vos besoins de production :
1. L’origine et l’affinité avec le matériau
La différence la plus importante réside dans la longueur d’onde. Le laser CO₂ fonctionne à partir d’un mélange de gaz et émet une onde longue, ce qui le rend imbattable pour travailler avec des matériaux organiques tels que le bois, le cuir, l’acrylique et le verre.
À l’inverse, les lasers à fibre et à diode utilisent des composants solides (fibre optique et semi-conducteurs) pour créer des ondes beaucoup plus courtes.
2. Vitesse de traitement et précision
En raison de leur nature physique, les lasers à ondes courtes (à fibre et à diode) sont généralement plus rapides pour le marquage et la gravure, car le matériau réagit presque instantanément au contact. Dans le cas du CO₂, le processus d’absorption est un peu plus lent, ce qui peut allonger les temps de cycle sur les lignes de production à haut volume, bien qu’il offre une finition supérieure pour la découpe de matériaux non métalliques.
3. Maintenance et durée de vie opérationnelle
Le système de marquage au CO₂ nécessite l’alignement des miroirs, le nettoyage des lentilles et le remplacement du tube à gaz après environ 12 000 heures d’utilisation.
En revanche, les systèmes à fibre et à diode sont considérés comme pratiquement sans entretien.
4. Bilan d’investissement
Si votre priorité est la traçabilité permanente sur les métaux, la vitesse et l’absence d’entretien, le laser à fibre est l’outil industriel par excellence. La diode est reléguée aux applications de faible puissance ou aux matériaux très spécifiques où l’investissement doit être minimal. Le laser CO₂ a un coût initial moindre, mais nécessite des consommables et de l’entretien.
Parmi lesavantages qui distinguent le laser CO₂ des autres options, on trouve les suivants :
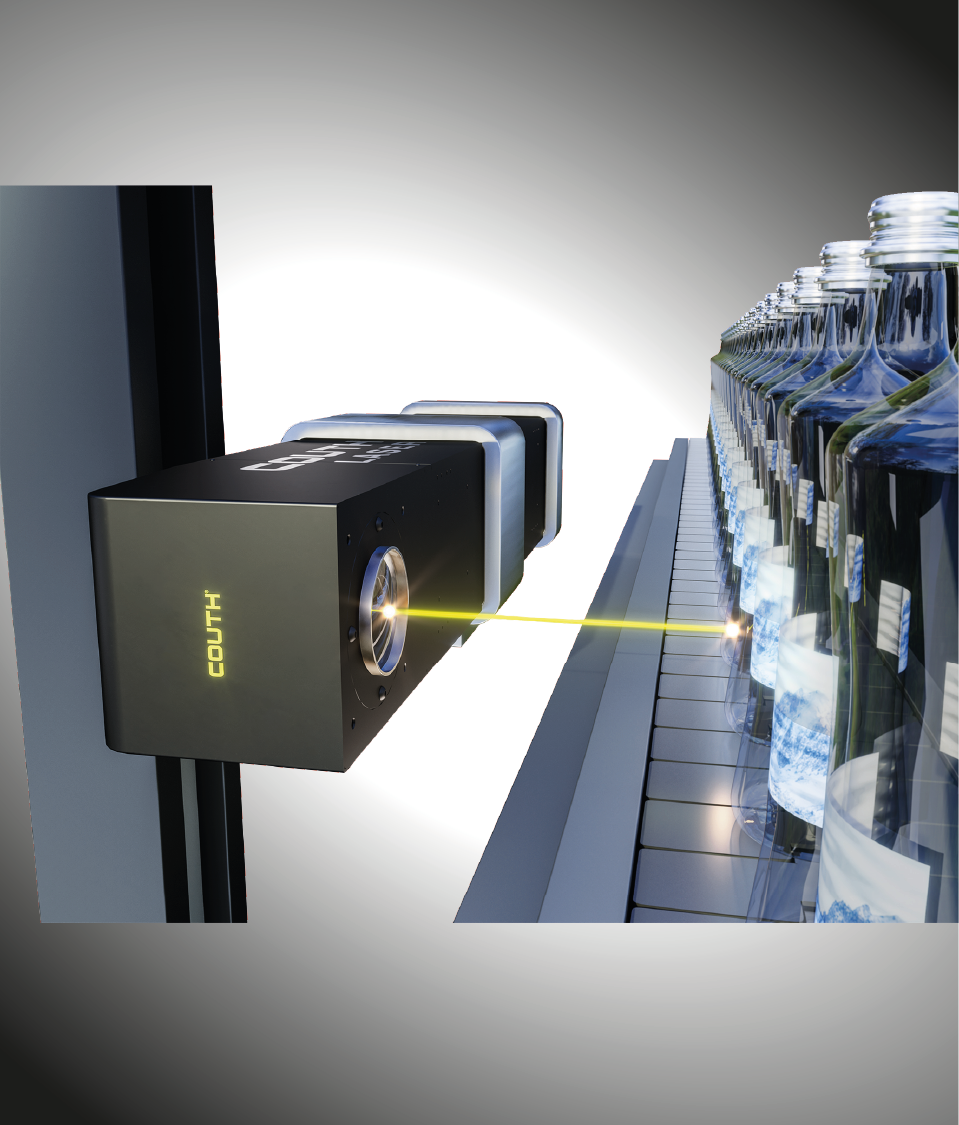
Dans les applications sur des substrats compatibles, le laser CO₂ est souvent plus rapide que les systèmes mécaniques et rivalise directement avec l’impression à encre, la surpassant en termes de qualité et de durabilité, mais son traitement est plus lent par rapport au laser à diode et au laser à fibre.
Son système de miroirs galvaniques permet des vitesses de balayage capables de traiter de petites pièces en quelques millisecondes seulement, tout en conservant une précision absolue à chaque trait.
Le laser CO₂ nécessite une vérification périodique du mélange gazeux (s’il ne s’agit pas d’une unité scellée) et le nettoyage des miroirs et des lentilles. Étant donné que le processus génère généralement des fumées ou des particules (en particulier lors du traitement du bois ou des plastiques), il est essentiel de disposer d’un système d’extraction efficace pour éviter que les résidus ne se déposent sur l’optique et n’affectent la puissance du faisceau.
Según tus respuestas, necesitamos un poco más de tiempo para darte una recomendación. Por favor, ponte en contacto con nosotros.