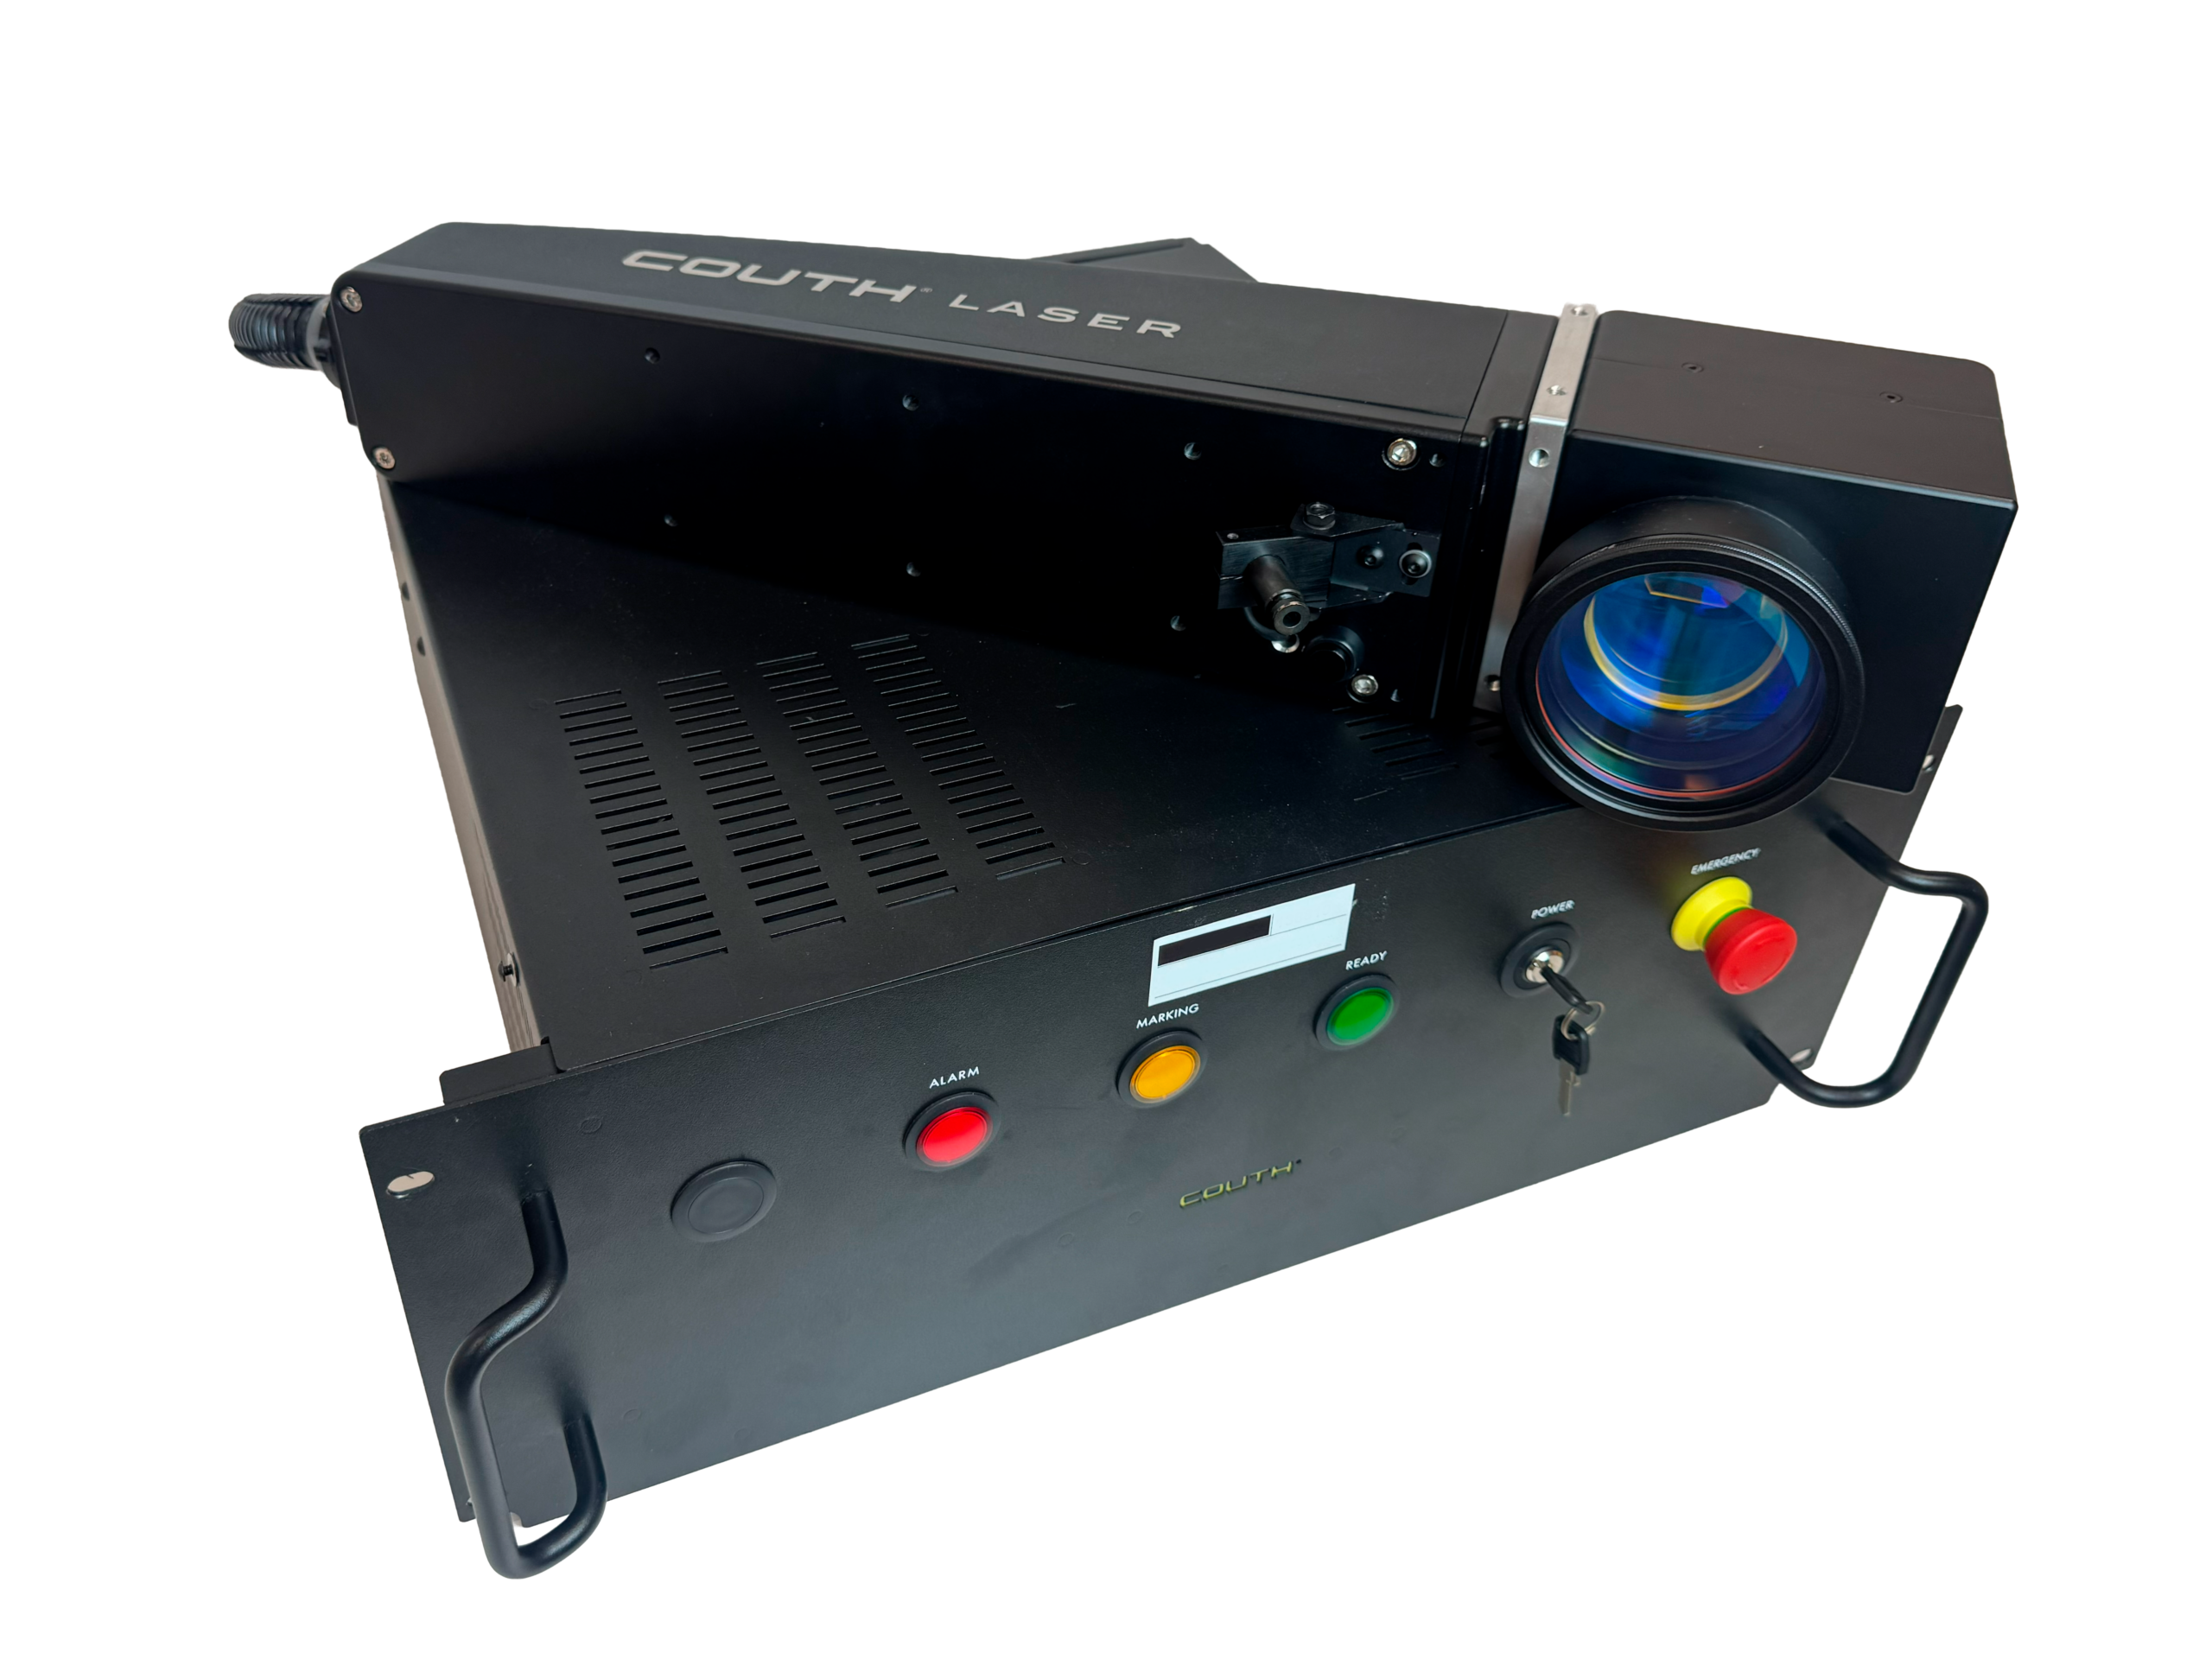
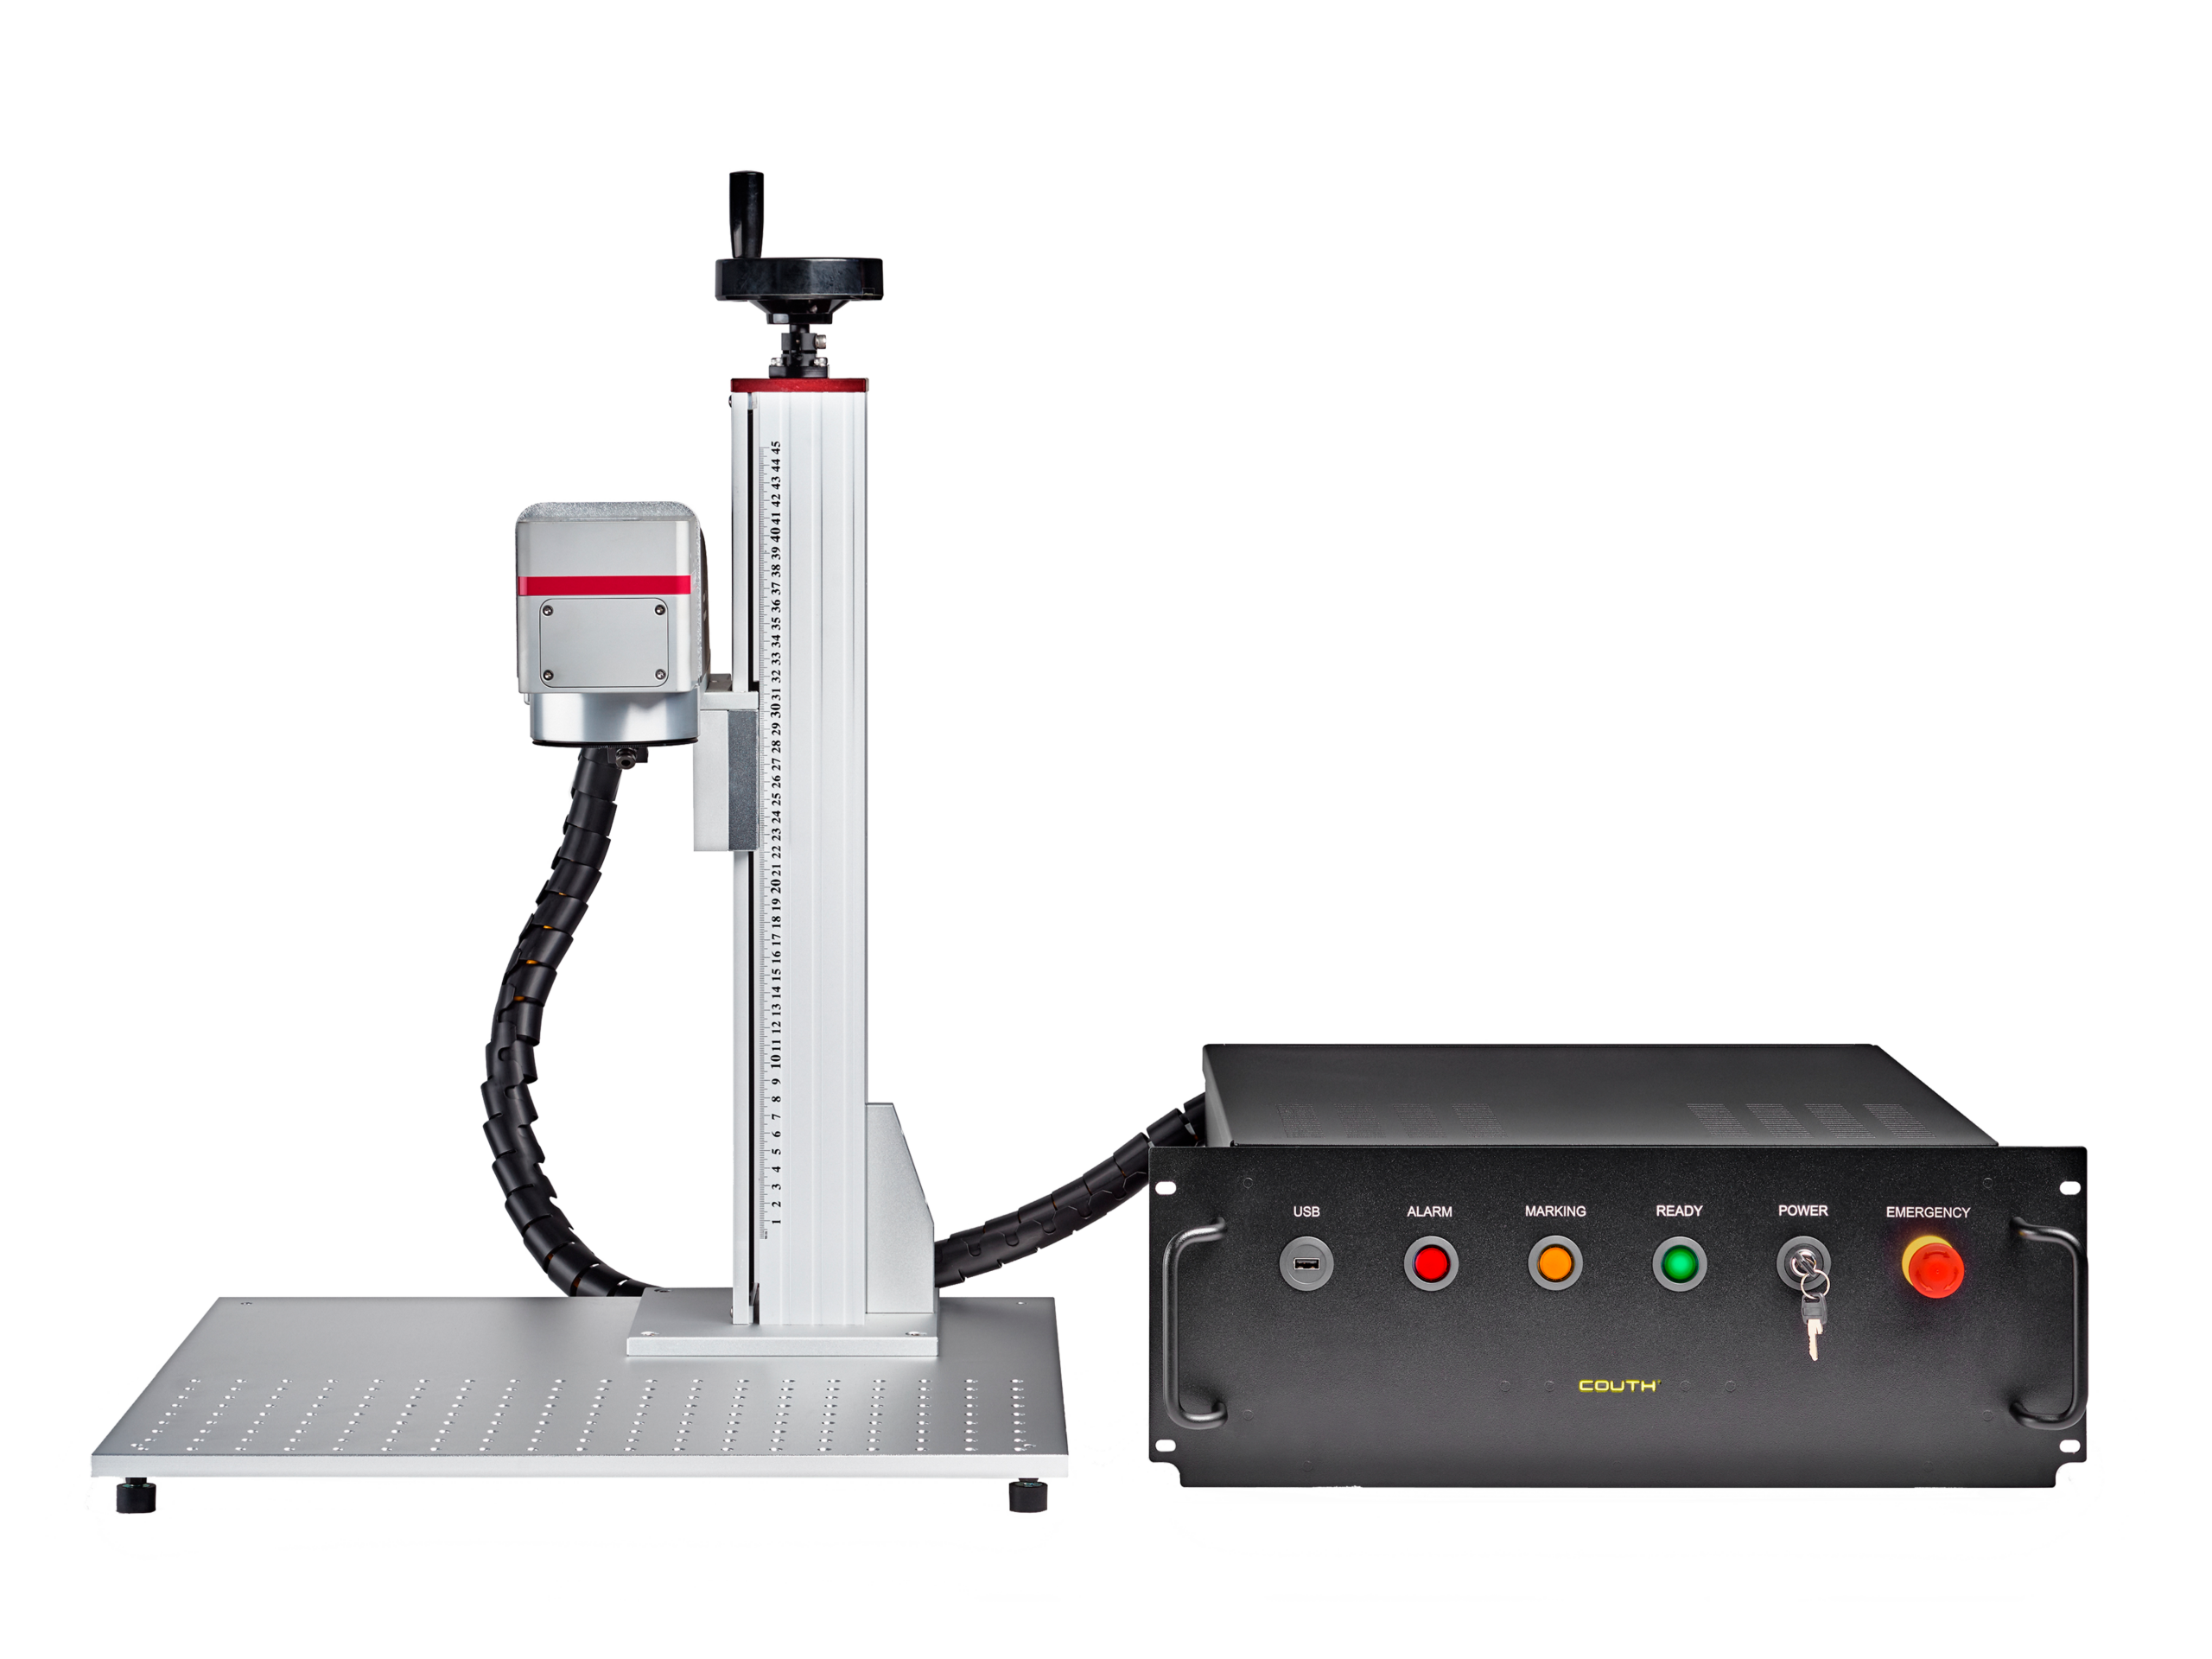
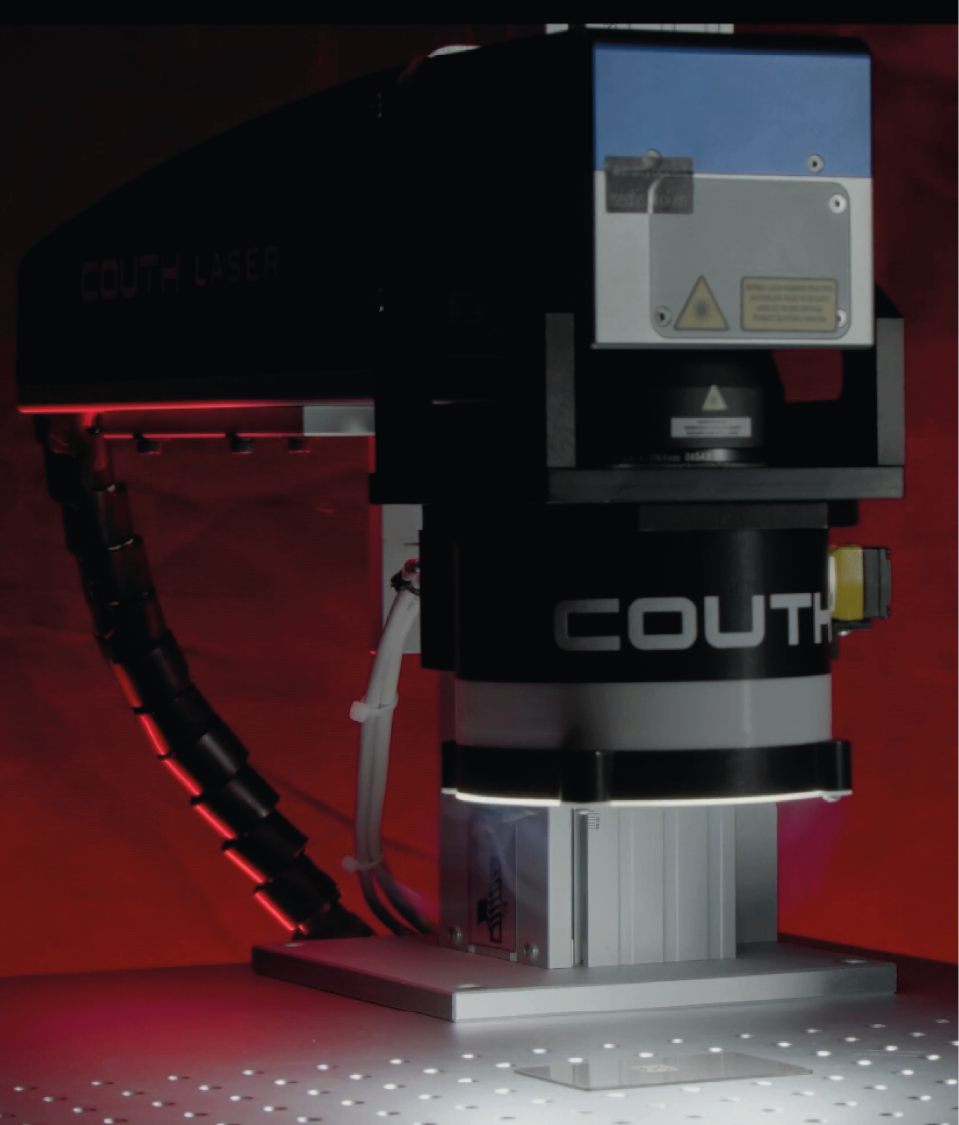
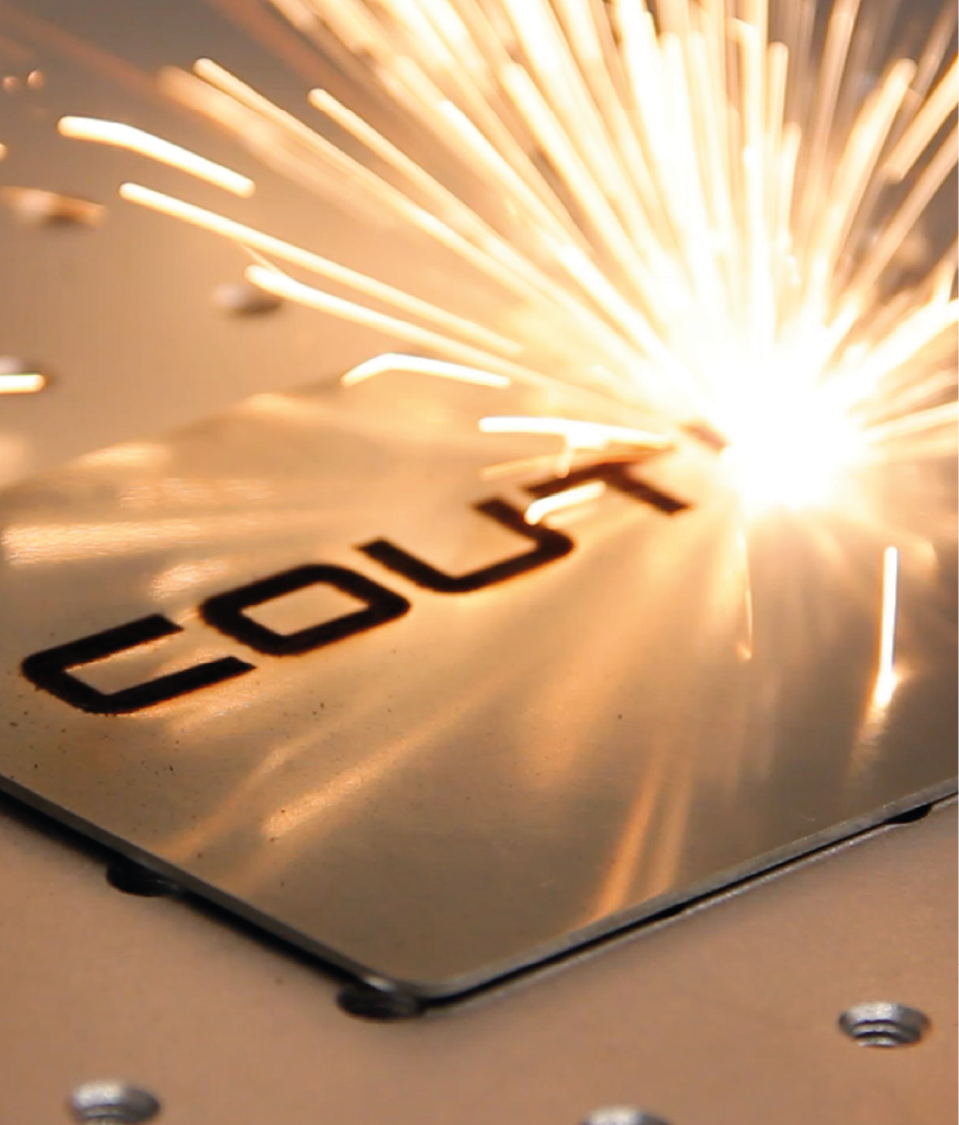
L’intégration de systèmes d’identification avancés est un pilier fondamental de l’industrie moderne. Les marqueurs laser à fibre de COUTH LASER constituent l’aboutissement de décennies d’ingénierie appliquée à la traçabilité, offrant une solution qui allie une vitesse de traitement inégalée à une résolution microscopique.
Conçue pour les environnements très exigeants, cette technologie à l’état solide garantit que chaque composant, de la petite pièce automobile à l’instrument chirurgical, porte une identification indélébile, sûre et permanente, optimisant ainsi la chaîne d’approvisionnement mondiale.
En quoi un laser à fibre diffère-t-il des autres types de laser ?
La principale différence réside dans le milieu actif utilisé pour générer le faisceau. Alors que le laser CO₂ utilise du gaz et que le laser vert ou UV utilise des cristaux spécifiques, le laser à fibre utilise une fibre optique dopée avec des éléments chimiques spéciaux. Cela permet une meilleure efficacité de conversion énergétique, un faisceau beaucoup plus fin et une durée de vie supérieure, ce qui en fait la technologie la plus efficace pour le travail sur les métaux et les polymères durs.
Quels sont les avantages d'un laser à fibre ?
Les avantages sont multiples, parmi lesquels on peut citer :
Procédés sans contact : Le marquage par fibre optique ne nécessite aucun contact physique avec la pièce, ce qui élimine l’usure des outils et réduit considérablement les temps d’arrêt.
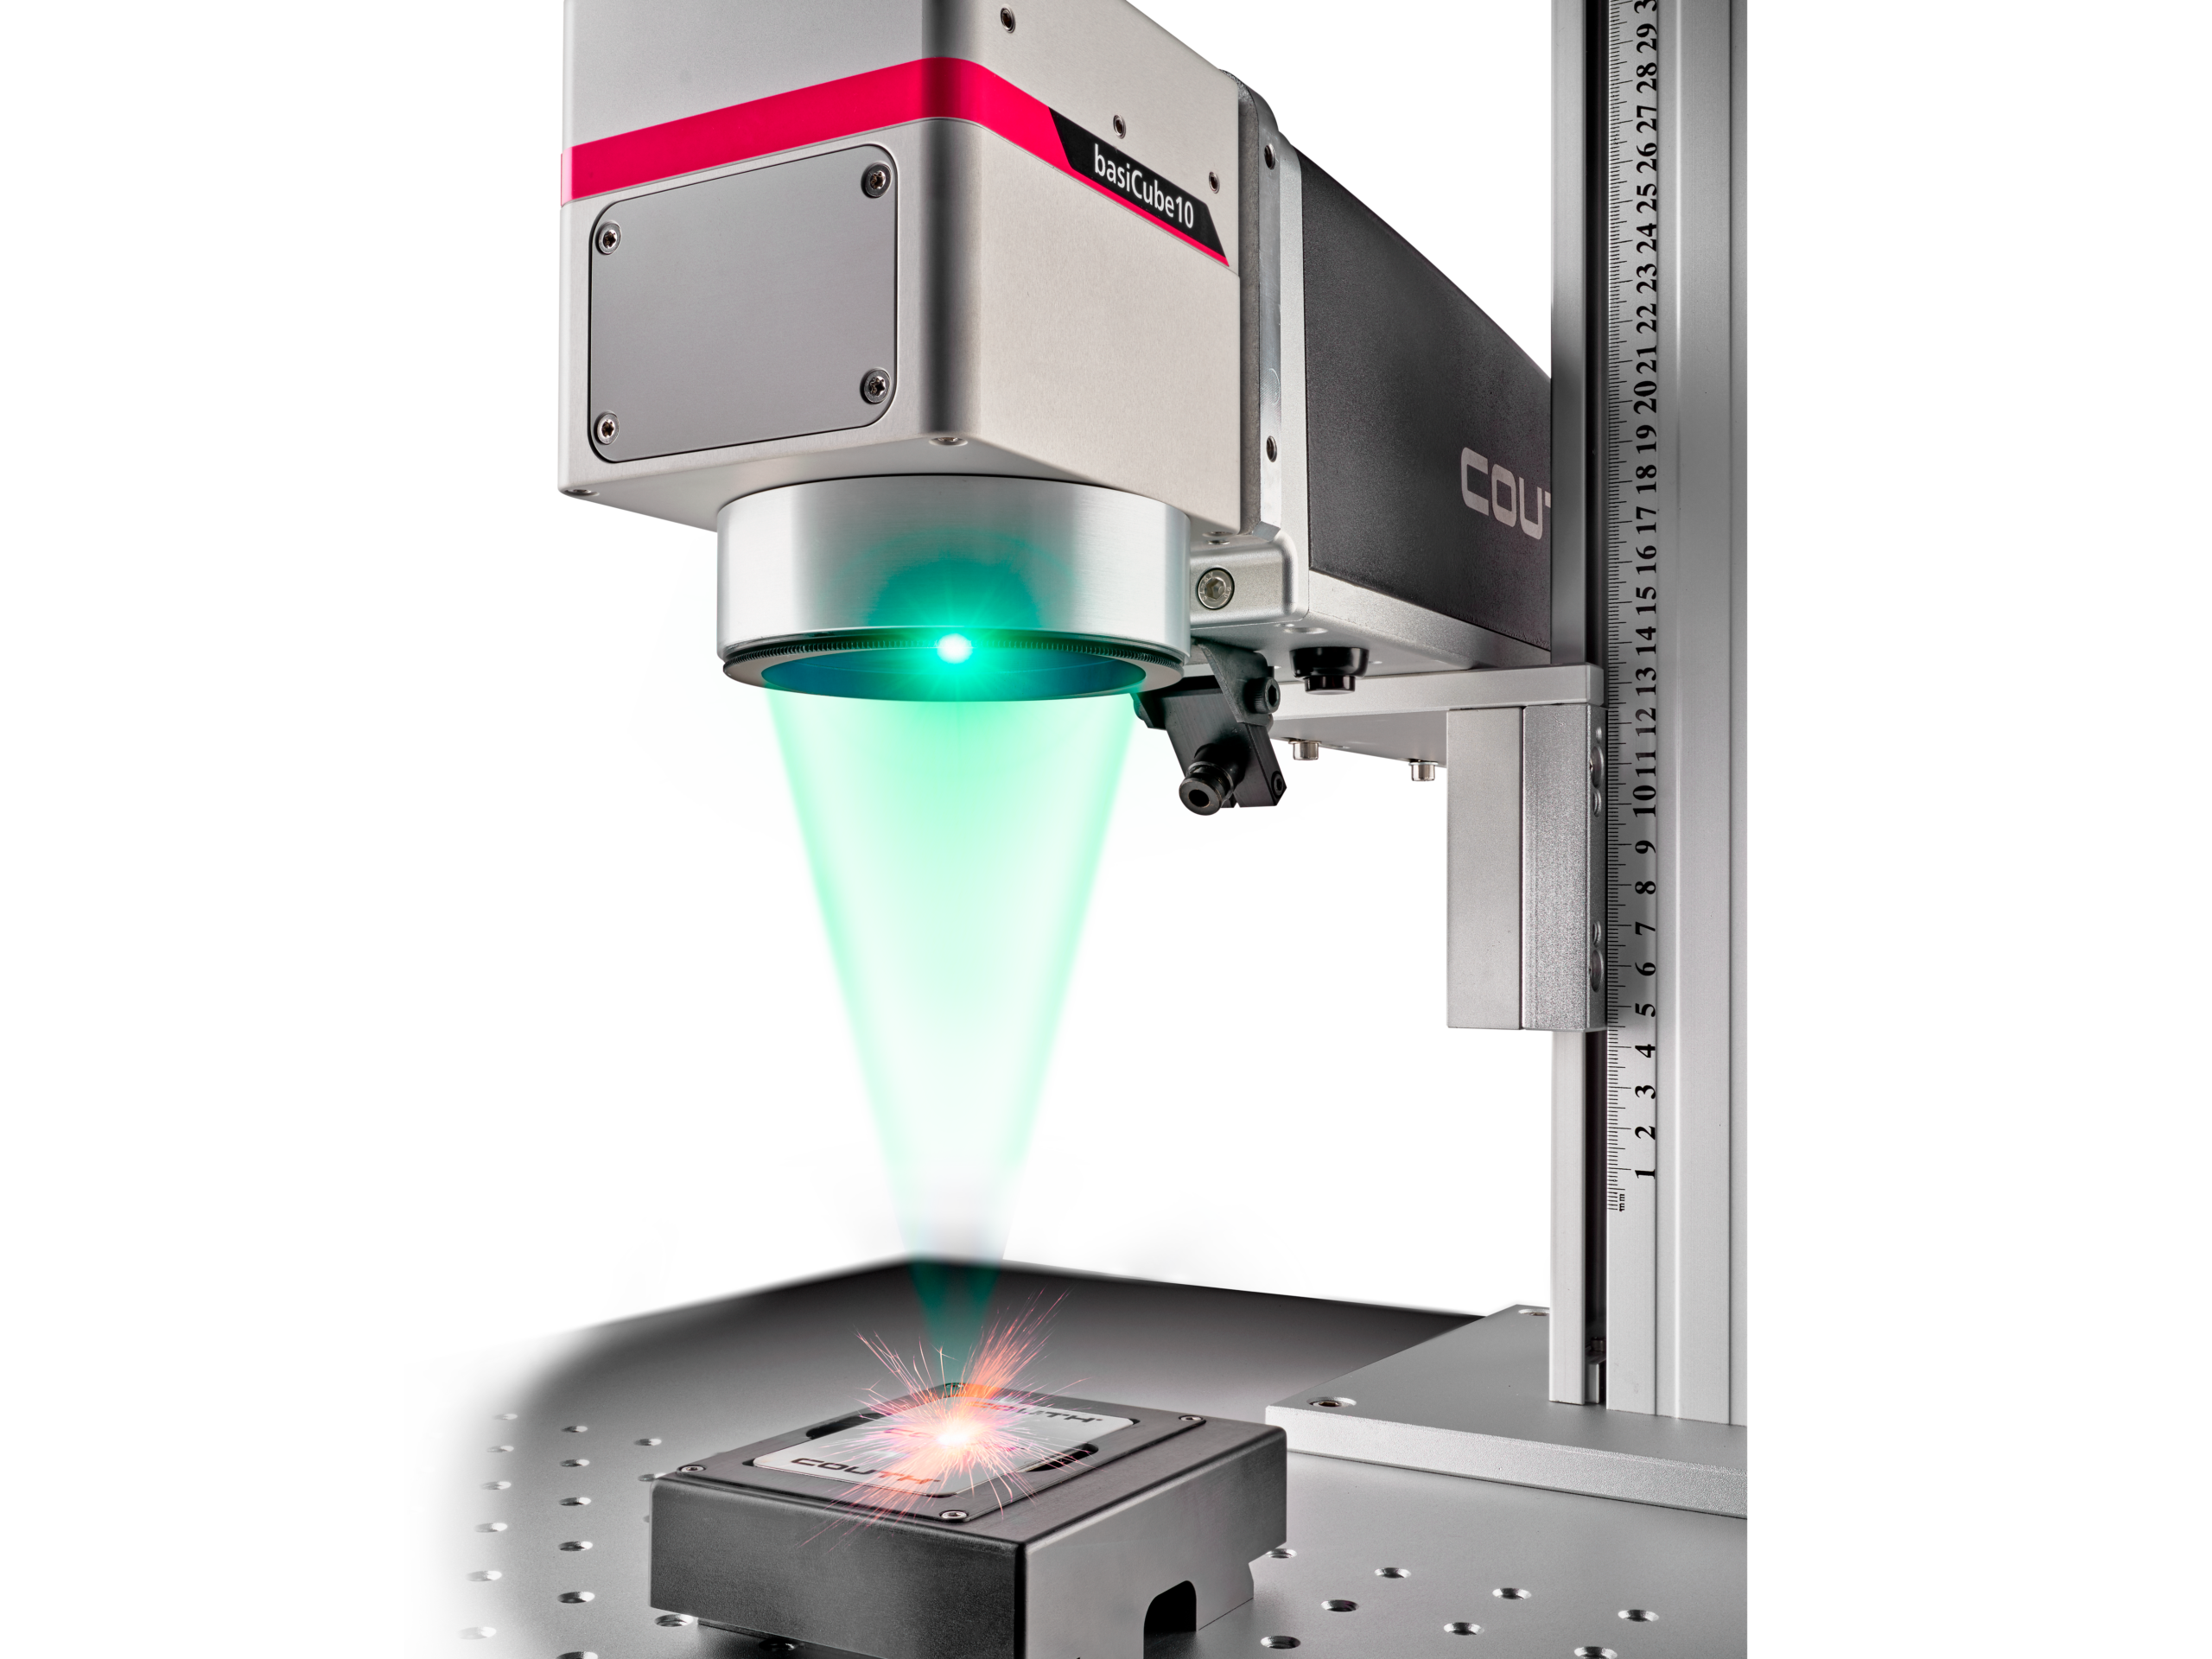
Précision chirurgicale pour chaque gravure : Il permet d’obtenir la plus haute qualité en matière de marquage laser ; sa capacité à miniaturiser le faisceau pour des détails extrêmes est inégalée.
L’architecture de notre marqueur laser à fibre optique permet de concentrer une énorme quantité d’énergie sur un point extrêmement petit. Cette densité énergétique facilite la création de codes DataMatrix, de codes QR et de logos complexes avec une netteté qui dépasse les normes conventionnelles.
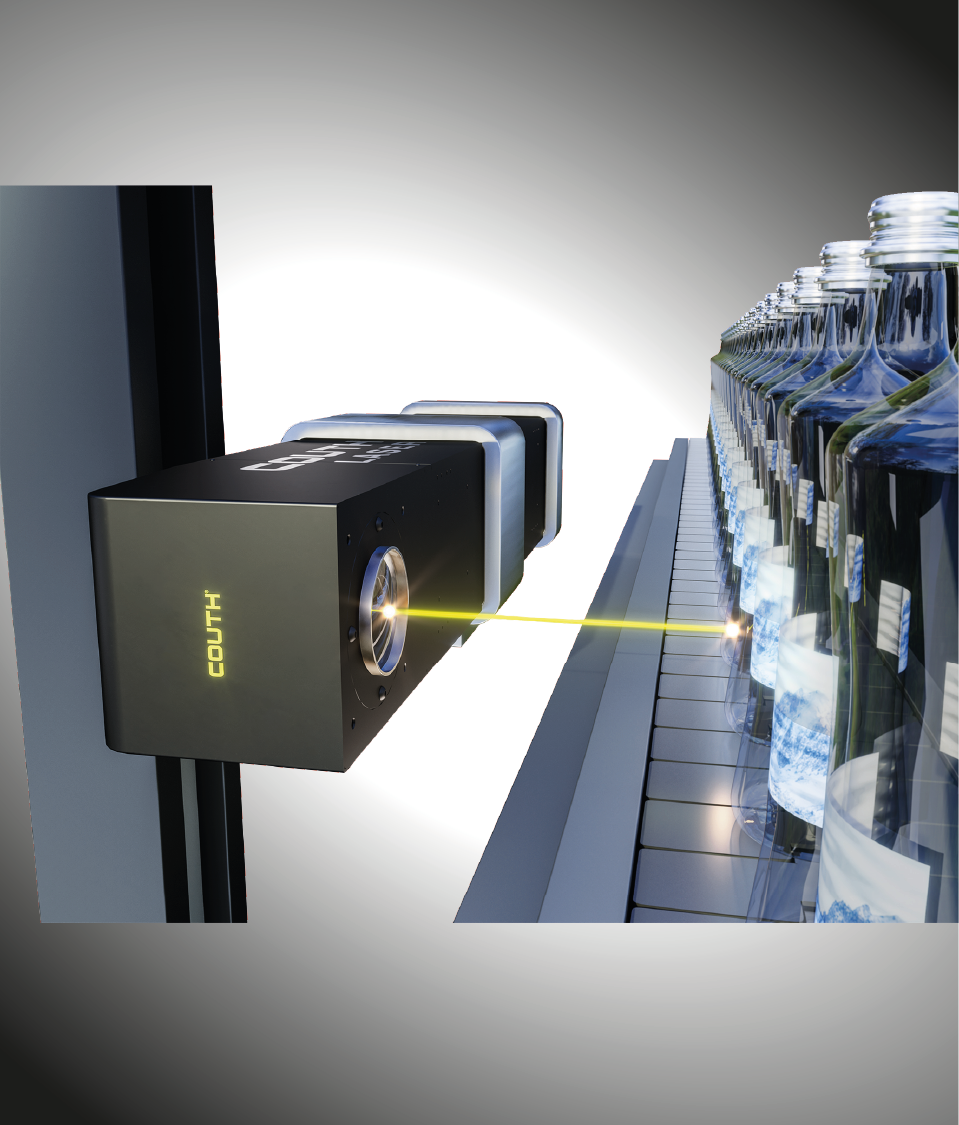
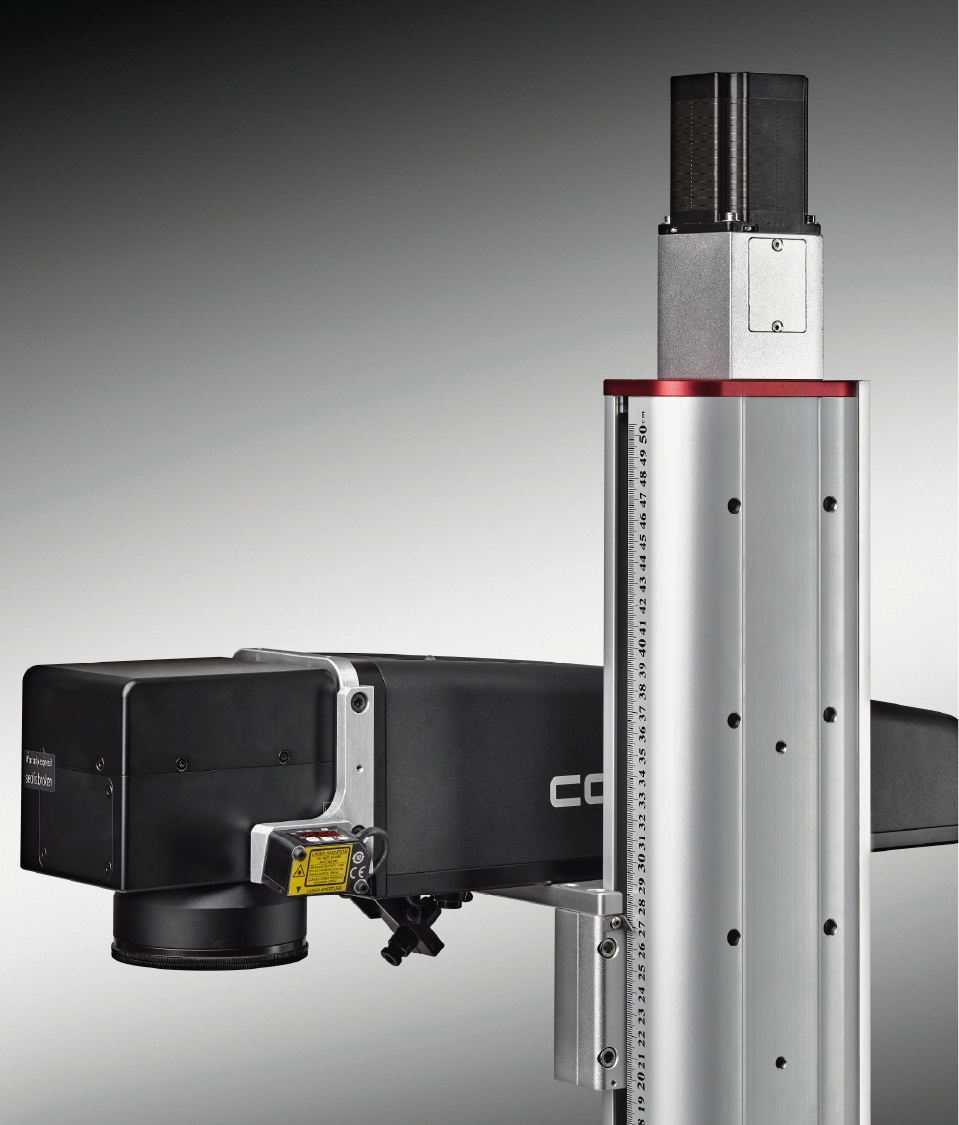
Robustesse et intégration dans les lignes de production : la conception modulaire de COUTH facilite la mise en œuvre du laser à fibre optique à n’importe quel point de la ligne de production. Que ce soit via des têtes d’intégration pour cellules automatisées ou des postes de travail autonomes, la connectivité est totale. Nos équipements sont prêts à communiquer avec des bases de données et des systèmes de gestion d’usine (MES/ERP), garantissant que les informations marquées sont cohérentes et exactes à tout moment. Cette réactivité numérique place nos solutions à la pointe de l’Industrie 4.0.
Durabilité et efficacité opérationnelle : Adopter un marqueur laser à fibre optique n’est pas seulement un choix stratégique en matière de qualité, mais aussi de rentabilité. La consommation électrique est nettement inférieure à celle des technologies à gaz, et l’absence de consommables tels que les encres ou les produits chimiques réduit l’empreinte environnementale de l’usine. Il s’agit d’un investissement conçu pour fonctionner pendant des milliers d’heures avec un rendement constant, garantissant que le coût total de possession (TCO) soit l’un des plus bas du marché.
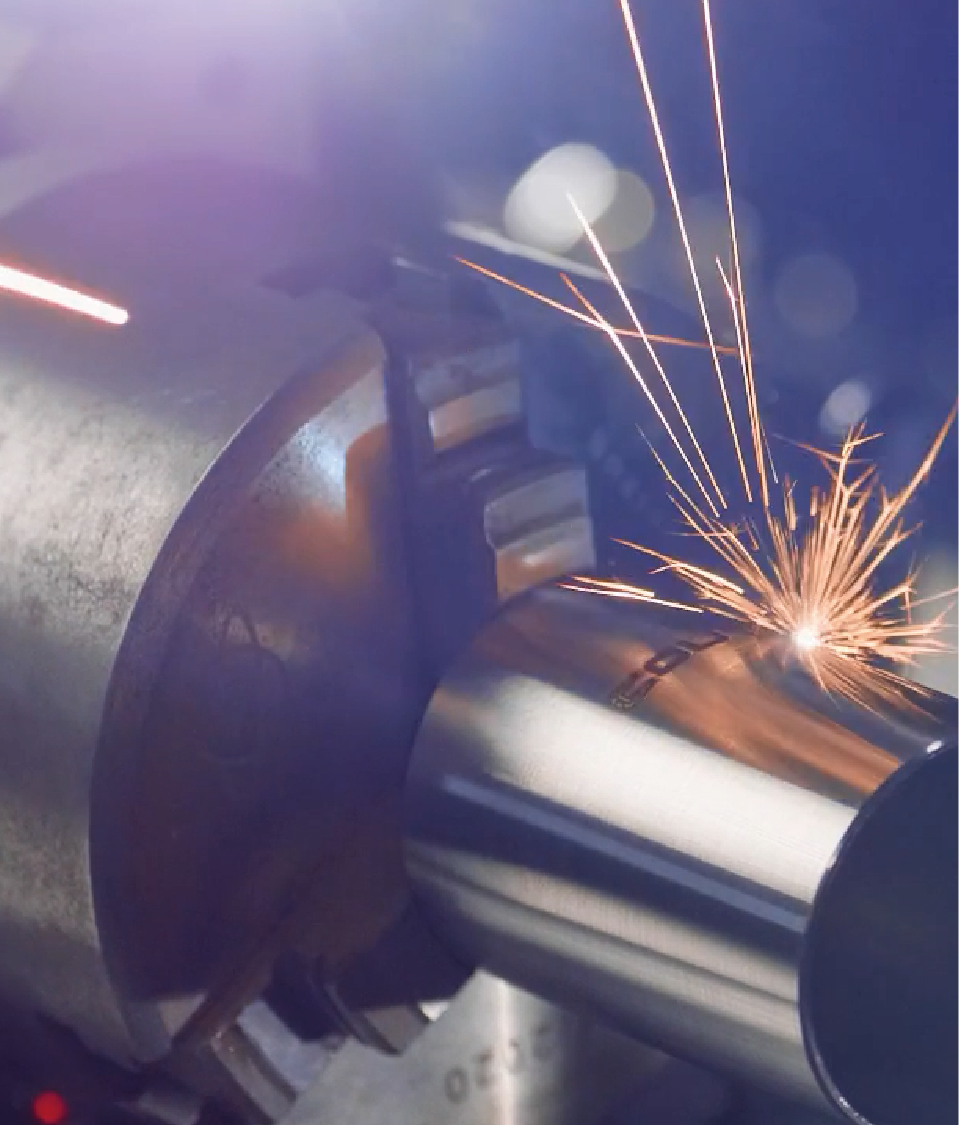
Polyvalence : elle offre une grande capacité à agir comme une solution intégrale de haute précision, capable de reproduire aussi bien des codes dynamiques et des séries numériques que des logos complexes et des géométries détaillées. Sa technologie s’adapte à divers matériaux grâce à des techniques telles que la gravure en profondeur, le recuit thermique ou l’ablation, permettant une transition fluide entre les pièces métalliques et les polymères techniques.
Quels matériaux puis-je marquer avec un laser à fibre ?
Le marqueur laser à fibre est la solution idéale pour presque tous les métaux, de l’acier inoxydable à l’acier au carbone, en passant par l’aluminium, le titane, le laiton, le cuivre et l’or.
Outre les métaux, elle offre des résultats exceptionnels sur une large gamme de plastiques techniques tels que l’ABS, le polycarbonate et les polyamides, où un contraste de couleur est obtenu par réaction chimique thermique sans endommager l’intégrité du matériau.
Quel entretien nécessite une machine de marquage laser à fibre ?
L’entretien de ces équipements est minime, ce qui constitue l’un de leurs principaux atouts. Comme ils ne comportent ni pièces d’usure mécanique ni consommables, les tâches se limitent principalement au nettoyage périodique de la lentille de protection pour s’assurer qu’il n’y a pas de dépôts de poussière, et à la vérification du système d’extraction des fumées afin de maintenir un environnement de travail propre et de protéger l’optique des particules en suspension.