

Garantir la lisibilité d’un code Data Matrix ne consiste pas uniquement à faire en sorte qu’un lecteur portable ou une caméra fixe capture le contenu du code à un moment donné. Pour les responsables d’usine, la priorité est de s’assurer que le marquage respecte les normes métriques de l’industrie et qu’il résistera aux exigences opérationnelles les plus strictes.
La traçabilité industrielle exige que chaque pièce fabriquée en métal ou en plastique technique puisse être identifiée sans marge d’erreur tout au long de sa durée de vie. Sur les lignes de production modernes, le marquage direct sur la surface garantit la pérennité des informations, mais pose des défis de lecture extraordinaires en raison de la diversité des reflets, des textures et des finitions, raison pour laquelle un processus de vérification des codes Data Matrix est mis en œuvre.
Cela étant dit, en tant que spécialistes des solutions de marquage industriel et de traçabilité, chez COUTH, nous avons élaboré ce guide technique destiné aux ingénieurs de procédés, aux responsables qualité et aux directeurs de production. Nous y abordons la méthodologie permettant d’évaluer, d’interpréter et de valider la qualité du marquage direct dans des environnements très exigeants.
Lire, vérifier et valider le marquage
Différences opérationnelles entre la lecture et la vérification
Dans le secteur industriel, il existe une confusion courante entre l’action de lire un code et la discipline consistant à le vérifier. La lecture consiste à vérifier qu’un scanner ou un lecteur optique spécifique est capable de décoder les informations dans des conditions précises d’éclairage, de distance et d’angle. Cette vérification démontre uniquement que cet équipement particulier a capturé les données à un instant donné.
Cependant, le fait qu’un lecteur d’atelier capture les informations ne garantit pas que la pièce puisse être identifiée par d’autres systèmes automatiques par la suite. Si l’inclinaison de la lumière, l’usure de la surface ou la technologie du scanner en aval changent, un marquage défectueux provoquera des arrêts imprévus sur la chaîne de montage.
À l’inverse, la vérification des codes Data Matrix est une procédure métrique et normalisée qui utilise des appareils d’inspection dûment étalonnés. En appliquant des normes internationales, cette analyse mesure la qualité physique de l’empreinte et attribue une note objective, indépendante du lecteur utilisé.
La validation du processus comme garantie de répétabilité
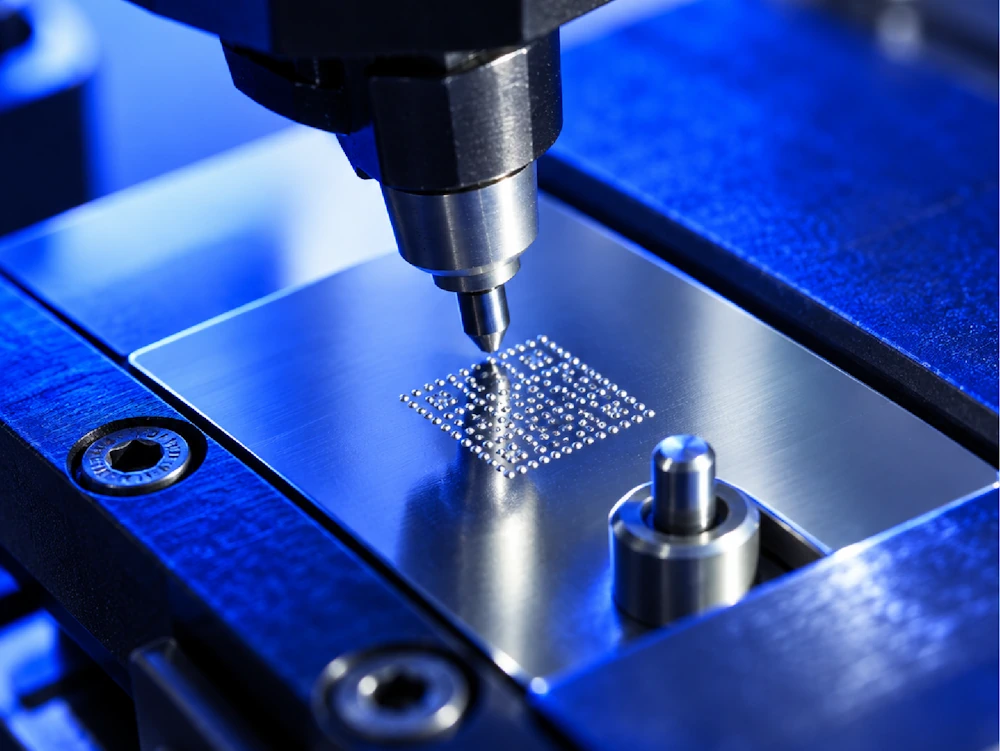
Alors que la vérification des codes Data Matrix évalue une pièce individuelle à un moment donné du flux de travail, la validation garantit la stabilité du système de marquage dans le temps. Valider implique de mettre en place un protocole préventif certifiant que la technologie de micro-percussion, de gravure ou de laser produit systématiquement des codes conformes à chaque poste de travail.
Pour mettre en place un processus validé, les services qualité doivent définir des directives d’échantillonnage périodique et surveiller l’évolution de l’usure des outils de marquage. Cela permet d’éviter des écarts progressifs qui finiraient par affecter des lots de fabrication entiers.
Un programme de validation efficace permet de détecter les variations de dureté des matières premières ou les légers désalignements des outillages avant qu’ils n’affectent la production. Chez COUTH, nous concevons nos équipements en tenant compte de cela ; c’est pourquoi nous intégrons des boucles de contrôle qui facilitent ce suivi continu sans ralentir le rythme de l’usine.
Comment vérifier un code marqué directement sur la pièce (DPM)
Exigences métrologiques pour les pièces métalliques et les plastiques techniques
Le marquage direct sur les pièces (Direct Part Marking ou DPM) présente des défis spécifiques qui n’existent pas dans l’étiquetage conventionnel sur papier ou carton. La faible réflectance des aciers, la brillance des alliages d’aluminium ou les textures rugueuses des pièces moulées altèrent la façon dont la lumière se projette sur la matrice.
C’est pourquoi, pour vérifier le code Data Matrix marqué sur une pièce rugueuse ou polie, on ne peut pas utiliser n’importe quel système d’inspection disponible dans le commerce. Il faut un vérificateur équipé d’architectures d’éclairage spécifiques (telles que la lumière diffuse, des dômes ou des sources à 30, 45 ou 90 degrés) capables de révéler le relief réel du marquage.
Ces configurations optiques avancées permettent d’isoler les caractéristiques du marquage des imperfections propres au matériau de base. On obtient ainsi une analyse précise des modules marqués, garantissant des mesures reproductibles et conformes à la réalité opérationnelle.
Protocole d’inspection conforme aux normes internationales
L’évaluation métrologique pour la vérification des codes Data Matrix sur les pièces industrielles est régie par la norme ISO/IEC TR 29158 (AIM DPM), spécialement conçue pour pallier la complexité des lectures sur des surfaces dures. Cette norme adapte les critères de la norme ISO/IEC 15415 aux particularités du relief et du contraste direct.
Au cours du processus d’analyse, l’équipement étalonné capture l’image du symbole et évalue de multiples paramètres à l’aide d’algorithmes normalisés. Parmi les facteurs examinés figurent notamment le contraste de la cellule, la modulation, la réflectance minimale et la distorsion géométrique des axes.
La réalisation du contrôle selon cette méthodologie homologuée permet de certifier la qualité de chaque lot au moyen de rapports vérifiables. Cette documentation est indispensable pour répondre aux exigences des clients internationaux dans des secteurs fortement réglementés.
Interprétation des niveaux de qualité d’un code Data Matrix
L’échelle de notation ISO/IEC TR 29158
Le résultat obtenu à l’issue de l’inspection métrologique est exprimé par un niveau de qualité Data Matrix représenté par une lettre (A, B, C, D, F) ou une valeur numérique équivalente sur une échelle décroissante allant de 4,0 à 0,0. Chaque paramètre analysé reçoit sa propre note, la note la plus basse déterminant la note globale du symbole.
- Un niveau A (4,0) indique un marquage parfait, avec un contraste optimal et une géométrie irréprochable, tandis qu’un niveau B (3,0) ou C (2,0) certifie un code conforme, mais présentant de légères variations tolérables. En dessous de ces niveaux, la fiabilité de la lecture diminue considérablement.
- Un code évalué au niveau D (1,0) est considéré comme marginal et présente un risque élevé de défaillance si la pièce est exposée à la saleté ou à des lubrifiants. Quant au niveau F (0,0), il correspond à un marquage rejeté qui ne respecte pas les seuils minimaux exigés par l’industrie.
Critères d’acceptation en fonction de l’environnement et de l’application
La compréhension des notes de qualité permet aux ingénieurs de procédés de fixer des seuils d’acceptation adaptés au cycle de vie réel du produit. Toutes les pièces ne nécessitent pas une note A ; il est toutefois indispensable d’établir des limites empêchant la mise en circulation de composants défectueux.
Par exemple, pour les pièces soumises à des processus ultérieurs d’usinage, de peinture ou de traitements thermiques, il est recommandé d’exiger des grades de départ A ou B. On dispose ainsi d’une marge de sécurité suffisante face à la dégradation inévitable que subira la surface.
Définir clairement les critères d’acceptation dans les consignes de contrôle évite les rejets injustifiés de pièces parfaitement fonctionnelles. Parallèlement, cela empêche la dispersion de codes peu lisibles qui finiraient par poser problème dans les usines d’assemblage final.
Paramètres physiques évalués lors du contrôle
1. Contraste des cellules et modulation
Le contraste des cellules mesure la différence de réflectance entre les modules clairs et foncés qui composent la matrice. Dans le marquage par micro-percussion ou au laser sur métal, ce contraste n’est pas obtenu par des changements de couleur, mais par la diffusion de la lumière générée par la déformation ou la microfusion de la surface.
D’autre part, la modulation examine l’uniformité de la réflectance sur l’ensemble du code. S’il existe des variations de profondeur dans les encoches ou des zones où le relief est moins prononcé, la modulation diminue et des erreurs apparaissent dans le Data Matrix, le lecteur confondant les modules du code.
Garantir un contraste des cellules (CC) et une modulation (MOD) élevés grâce au réglage précis des paramètres de marquage de COUTH assure une lecture immédiate dans toutes les conditions d’éclairage en atelier.
2. Géométrie, motif de recherche et zone de repos
La géométrie du code englobe la rectitude des axes, la circularité des points imprimés et l’alignement de la grille. La distorsion axiale ou de la grille est généralement causée par la vibration de la pièce pendant le marquage ou par un mauvais positionnement de l’outil.
Le motif de recherche (Finder Pattern), constitué de deux lignes continues en forme de « L », est essentiel pour que le logiciel de lecture localise et identifie l’orientation du code. Si cette structure est endommagée ou déformée, le décodage automatique sera impossible.
Enfin, la zone de silence (Quiet Zone) est la marge exempte de marques qui doit entourer complètement le code. Le respect de ce périmètre dégagé est essentiel pour éviter que les textures, les chanfreins ou les arêtes de la pièce n’interfèrent avec la capture de la matrice.
Qu’est-ce qui provoque un marquage illisible sur la ligne de production ?
Facteurs mécaniques et usure des équipements de marquage
Une dégradation progressive de l’empreinte est souvent le signe de déséquilibres mécaniques dans les systèmes de marquage.
- Dans la technologie de micro-percussion, l’usure de la pointe en carbure ou la détérioration du ressort de frappe réduisent la profondeur du point, altérant ainsi la géométrie du code et, par conséquent, la lisibilité du Data Matrix.
- Dans le cas du marquage laser, l’encrassement des lentilles de protection ou le flou de la distance focale diminuent la densité d’énergie délivrée à la pièce. Cette perte de puissance affecte le contraste thermique et génère des bords flous dans les modules de la matrice.
De même, le manque de rigidité des outillages de fixation provoque des microvibrations pendant le cycle de marquage. Ce mouvement involontaire de la pièce entraîne des déformations de la grille qui empêchent la lecture lors des contrôles automatiques.
Influence de la métallurgie et des finitions de surface
La variabilité des propriétés de la matière première affecte directement le comportement de la technologie de marquage. Des variations imprévues de la dureté de l’acier, du grain de la fonte ou de la rugosité du matériau altèrent la réaction de la surface face à l’impact ou au faisceau lumineux, générant des erreurs dans le Data Matrix.
De même, la présence d’huiles d’usinage, de lubrifiants de perçage, de graisses protectrices ou de résidus de talc sur les pièces en plastique modifie la réflectance du substrat. Ces couches intermédiaires dispersent la lumière du lecteur et provoquent des échecs de lecture involontaires.
Anticiper ces variations de processus grâce à une sélection adéquate de la puissance, de la fréquence et de la géométrie de l’impact garantit un marquage stable et résistant face aux fluctuations normales du matériau en usine.
Impact des traitements ultérieurs sur la lisibilité
Revêtements, peinture et galvanisation
Dans l’industrie manufacturière, il est courant que les pièces subissent des traitements de finition après le processus de marquage. Des opérations telles que l’anodisation, la cataphorèse (KTL), le zingage, la galvanisation ou la peinture en poudre déposent des couches qui altèrent considérablement la topographie de l’empreinte.
- Si la profondeur du relief initial est insuffisante, le revêtement comble les cavités du marquage et lisse les bords des modules. En conséquence, le contraste optique disparaît complètement sous la couche de peinture, rendant impossible le décodage du contenu.
- Lors de la vérification d’un code Data Matrix sous ces revêtements protecteurs, un marquage peu profond entraînera des erreurs de lecture critiques au niveau des stations d’inspection automatiques.
Pour éviter cette perte de traçabilité, COUTH conçoit des stratégies de marquage avec des profondeurs et des profils de points adaptés à l’épaisseur de la couche sous-jacente. Cela garantit que le code conserve le relief et le contraste nécessaires pour être lu après le traitement.
Traitements thermiques de durcissement
Les procédés de cémentation, de trempe, de revenu ou de grenaillage soumettent les composants métalliques à des contraintes thermiques et mécaniques extrêmes. Ces opérations provoquent une oxydation superficielle, un noircissement du métal et de légères modifications dimensionnelles de la pièce.
Le sablage ou le grenaillage de nettoyage ultérieur érode la surface et peut arrondir les arêtes des modules marqués. Si la matrice n’a pas été générée avec les paramètres appropriés, ce processus abrasif provoquera des erreurs dans le Data Matrix en détruisant la structure géométrique du symbole.
Prendre en compte le cycle de vie complet du composant avant de définir la recette de marquage est le seul moyen d’assurer l’identification permanente des pièces, depuis le forgeage ou l’usinage jusqu’au remplacement final.
Quelles sont les conséquences opérationnelles d’un marquage défectueux ?
1. Coûts directs, rejets et arrêts de ligne
Laisser des composants présentant des défauts de marquage progresser dans la chaîne de production génère des coûts supplémentaires qui se répercutent directement sur la marge de fabrication. L’impossibilité de lecture à un poste automatique interrompt le flux de la cellule robotisée et nécessite l’intervention manuelle de l’opérateur.
Cette interruption réduit l’indicateur OEE (Overall Equipment Effectiveness) de l’usine et provoque des imprévus qui affectent gravement la lisibilité du Data Matrix aux points de contrôle suivants, obligeant en outre à effectuer des tâches de ressaisie manuelle des données, avec le risque d’erreurs humaines que cela implique.
Dans le pire des cas, si le marquage défectueux n’est pas détecté à temps, la pièce sera traitée dans son intégralité pour être finalement rejetée lors du contrôle final, ce qui entraînera un gaspillage de la valeur ajoutée en termes d’usinage, d’assemblage et d’énergie.
2. Sanctions et perte d’homologation auprès des clients
Dans des secteurs hautement intégrés tels que l’automobile ou l’aéronautique, l’expédition de composants ne présentant pas le niveau de qualité requis pour le Data Matrix constitue un manquement grave aux spécifications du client final. Ces incidents entraînent généralement le retour de conteneurs entiers et des frais de pénalité logistique.
Outre les pertes économiques directes, l’accumulation d’incidents liés à la traçabilité affecte la notation de qualité du fournisseur. Une évaluation négative dans ce domaine compromet la participation à de nouveaux projets et peut même entraîner la perte de l’homologation commerciale en raison de la répétition d’erreurs dans le Data Matrix.
C’est pourquoi investir dans des systèmes de contrôle et de vérification à la source transforme la traçabilité en un avantage concurrentiel, projetant une image de fiabilité et de rigueur maximales sur le marché mondial.
Méthodologie COUTH pour le contrôle qualité sur les lignes de production
Pour éviter la propagation des erreurs d’identification, la meilleure stratégie consiste à effectuer une vérification rigoureuse des codes Data Matrix immédiatement après leur génération. Les solutions de COUTH permettent d’intégrer des caméras de vision intelligente et des vérificateurs étalonnés directement dans la tête d’impression ou dans le poste de travail lui-même.
Cette configuration en ligne inspecte 100 % de la production sans allonger le temps de cycle de l’opération. En capturant l’image en quelques millisecondes, le logiciel analyse la matrice et détermine la lisibilité du Data Matrix afin de valider la conformité du symbole avant que la pièce ne quitte le dispositif de fixation.
Si le système détecte une tendance à la dégradation ou un code hors tolérance, la ligne peut s’arrêter automatiquement ou dévier le composant vers un bac de rejet, empêchant ainsi le défaut d’affecter le reste du lot.
Plans de maintenance préventive et d’étalonnage
Tout équipement d’inspection métrique nécessite un programme structuré de maintenance et d’étalonnage afin de garantir que ses mesures restent objectives et fiables au fil du temps. Les variations d’éclairage ou l’encrassement des lentilles altèrent les mesures et affectent directement la précision avec laquelle le niveau de qualité du Data Matrix est évalué, ce qui peut entraîner de faux rejets.
Les responsables qualité doivent programmer des nettoyages périodiques des éléments optiques et effectuer des tests d’étalonnage à l’aide d’étalons ou de plaques de test homologuées. Cette procédure confirme la stabilité du capteur de vision et valide la répétabilité de la mesure.
En suivant les consignes de maintenance fournies par COUTH, les sites industriels assurent la continuité opérationnelle de leurs équipements de marquage et de vision, optimisant ainsi la disponibilité de la ligne de production et garantissant une traçabilité à l’épreuve des audits.
