

Aujourd’hui, garantir la traçabilité totale des composants n’est plus une option technique, mais une exigence réglementaire incontournable pour l’industrie moderne. C’est pourquoi, chez COUTH, nous cherchons à aider les responsables de ces processus, qui sont confrontés quotidiennement à l’énorme défi technique que représente le marquage de surfaces courbes sur des lignes de haute production.
Obtenir une qualité de lecture optimale sur ces géométries complexes nécessite une expérience avérée et une technologie de pointe pour obtenir des résultats parfaits lors du traçage des codes, car la courbure entraîne des variations de distance focale qui peuvent gravement déformer les caractères alphanumériques ou les codes bidimensionnels si elles ne sont pas bien gérées.
En tant que leaders mondiaux des solutions de traçabilité industrielle, et responsables du développement de systèmes qui s’adaptent aux formes les plus capricieuses du secteur métallurgique et mécanique, nous détaillons ci-après les facteurs qui garantissent le succès du marquage de pièces irrégulières, en évitant les rejets de qualité coûteux, dans le but de fournir les outils techniques nécessaires pour optimiser votre processus d’industrialisation.
Le défi de sortir du plan bidimensionnel
Contrairement à une tôle plate, où la distance entre la tête de marquage et le matériau est constante, le volume change la donne. Lorsqu’on travaille sur un cylindre, un cône ou une pièce moulée, la topographie modifie radicalement la dynamique de l’impact ou du faisceau lumineux. Si cette forte variation topographique n’est pas correctement compensée, le code obtenu subira une distorsion géométrique.
Cette distorsion détruit la géométrie du code, rendant impossible la lecture des données de traçabilité. La perte de ces informations critiques invalide l’identification de la pièce au cours du processus de fabrication, ce qui entraîne le rejet de composants, des arrêts imprévus sur la chaîne de montage et l’impossibilité de certifier l’historique du produit.
De plus, lors du marquage de pièces courbes, les composants ont tendance à rouler ou à vibrer pendant le cycle, ce qui complique le processus.
Pour compenser les écarts sur les surfaces non planes, les équipes de COUTH adaptent la distance de marquage à la topographie de la pièce. Dans les technologies de micro-percussion et de rayage, cela s’effectue à l’aide d’un axe Z motorisé qui ajuste la hauteur avant le marquage. Sur les machines de marquage laser, le processus est géré par des systèmes d’autofocus permettant de déterminer la distance focale exacte et par des têtes 3D capables d’adapter dynamiquement la mise au point sur des géométries complexes pendant l’exécution du tracé.
Facteurs critiques avant le choix de la technologie
La réussite du processus de marquage de pièces courbes nécessite une étude approfondie des conditions physiques du composant, qu’il soit métallique, organique ou en plastique. Cela dit, l’analyse de la morphologie de la pièce constitue toujours l’étape préliminaire indispensable à la conception d’un poste de travail robuste.
1. Analyse de la géométrie et du rayon de courbure
Le rayon de courbure détermine directement dans quelle mesure la surface s’éloigne du plan focal idéal à mesure que l’on se déplace. Un rayon périphérique très large permet de traiter la zone de travail presque comme si elle était plane à l’intérieur d’une fenêtre millimétrique précise. À l’inverse, un rayon très serré nécessite de faire pivoter la pièce ou d’utiliser des têtes dotées d’une mise au point dynamique sophistiquée.
2. La fixation de la pièce et la stabilité
La fixation mécanique est, avec une fréquence étonnante, l’aspect le plus sous-estimé par les intégrateurs de lignes d’assemblage et de robotique. La moindre microvibration ou le moindre glissement se traduit instantanément par des caractères qui se chevauchent ou des codes DataMatrix illisibles, obligeant à rejeter le composant fabriqué. Il faut des berceaux de centrage précis, des mâchoires pneumatiques ou des outillages sur mesure qui immobilisent la géométrie sans l’endommager.
3. Position de la tête et distance focale
L’emplacement spatial du système de traçabilité par rapport à la pièce détermine l’homogénéité absolue du trait ou du micro-impact. Si l’outil n’est pas placé perpendiculairement à l’axe tangentiel, le marquage des surfaces courbes présentera un contraste thermique ou mécanique asymétrique, ce qui oblige à utiliser des plateformes micrométriques ou des bras robotiques pour ajuster la perpendicularité avec une rigueur technique absolue.
4. Contenu à marquer et lisibilité ultérieure
Pour le marquage de pièces irrégulières, la taille du code doit être calculée mathématiquement afin de s’adapter à la zone présentant la pente la plus faible. De plus, le scanner de lecture nécessitera un éclairage structuré méticuleux pour éviter les reflets importants sur les métaux arrondis.
Technologies COUTH pour les géométries complexes
Chez COUTH, nous savons que la traçabilité industrielle ne se résume pas à une solution unique ou standardisée. Le choix approprié entre la micropercussion, le rayage ou le laser dépend de la morphologie, du matériau et du temps de cycle requis.
Micropercussion sur des surfaces géométriquement irrégulières
Cette technologie se distingue par son extraordinaire robustesse, idéale pour les alliages de grande dureté et les environnements industriels agressifs. Nos équipements intègrent des poinçons spéciaux conçus pour absorber des différences millimétriques sur l’axe Z.
Grâce à la technologie de marquage par micro-percussion, il est possible de réaliser des marquages profonds sur des tuyaux ou des pièces moulées sans avoir à les faire pivoter. Il convient de souligner que la modulation dynamique de l’impact garantit une traçabilité permanente, capable de résister à des traitements ultérieurs tels que le grenaillage ou la galvanisation.
Rayage industriel pour une traçabilité silencieuse
Les réglementations en matière de bruit dans les usines étant strictes, le marquage par rayage s’impose comme la solution de choix. La pointe en diamant ou en carbure pénètre dans le métal et glisse en douceur, tout en maintenant un contact physique très ferme.
Cette traction continue permet à la tête de suivi de suivre des courbes sans perte de qualité du trait. Cette technique est très demandée dans le secteur automobile pour graver des codes VIN inaltérables sur des tubes et des composants structurels.
Marquage laser 3D avec mise au point dynamique
Le laser 3D que nous utilisons dépasse les limites historiques de mise au point des systèmes 2D. Nos scanners intègrent des optiques à réglage dynamique qui modifient l’axe Z en à peine quelques millisecondes.
Cette innovation adapte instantanément la mise au point à la topographie de l’objet. Nous parvenons ainsi à marquer des pièces cylindriques ou sphériques à très grande vitesse, sans faire tourner le composant et en conservant un contraste exceptionnel.
Le logiciel de COUTH cartographie au préalable la surface afin que le faisceau laser suive le contour avec précision. C’est la solution définitive pour les processus automatisés de marquage de pièces irrégulières sur l’acier, l’aluminium ou les polymères moulés par injection.
Comment usiner des pièces cylindriques sur 360 degrés
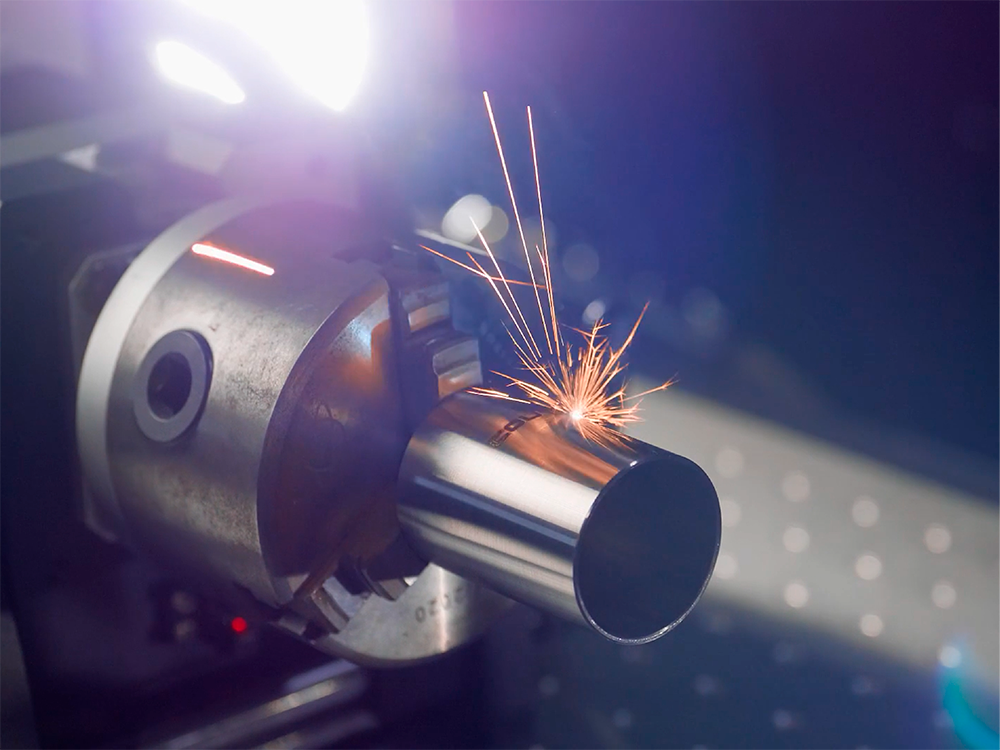
Pour marquer des pièces cylindriques sur 360 degrés, une exigence courante dans l’aéronautique et l’automobile, la solution définitive consiste à intégrer des dispositifs de rotation. Ceux-ci font tourner la pièce de manière synchrone, garantissant une perpendicularité maximale.
La commande numérique que nous proposons chez COUTH orchestre cette interpolation de manière totalement transparente. Elle permet de graver des échelles graduées ou des logos enveloppants sans déformation visuelle, pour un produit final à la finition exceptionnelle.
Dans l’automatisation de l’axe, le contrôle cinématique est essentiel pour garantir que les roulements supportent les charges dynamiques de fatigue sans altérer la tolérance de concentricité requise.
Le moindre basculement mécanique déformera le tracé périmétrique, ce qui compromettrait immédiatement la validation ultérieure des codes bidimensionnels DataMatrix, particulièrement sensibles.
Traçabilité sur des surfaces moulées et rugueuses
Une grande partie des morphologies complexes résulte de procédés de forgeage ou de moulage. Sur des pièces telles que les carters ou les soupapes, le défi est décuplé, la courbure s’ajoutant à une rugosité de surface importante.
Dans ces cas de figure, nous recommandons d’utiliser la micro-percussion à fort impact ou de puissants lasers à fibre optique pure. L’objectif est de créer des rainures profondes générant un fort contraste visuel grâce aux ombres inhérentes.
Méthodologie étape par étape pour l’ingénieur
L’improvisation des paramètres de production entraîne des temps d’arrêt. Pour optimiser le marquage des surfaces courbes, nous conseillons de mettre en place un protocole d’ingénierie strict. Cette approche séquentielle est essentielle pour maintenir un TSE supérieur à 99 %.
- La phase initiale nécessite une analyse topographique de la zone de traçabilité et de ses angles de démoulage. La cartographie de la zone présentant la distorsion la plus faible permettra de déterminer si une rotation mécanique, une optique 3D ou une compensation est nécessaire.
- Ensuite, nous concevons un outillage de fixation robuste et mettons en œuvre un plan d’expérimentation (DoE) paramétrique. Nous ajustons ainsi au millimètre près la puissance laser ou la pression pneumatique.
- Tout se termine par la validation du taux de lecture du code selon les normes ISO internationales, garantissant ainsi la qualité promise.
Matériaux et photométrie différentielle
La réponse mécanique et photométrique diffère considérablement selon que l’on grave des composants en titane ou en polyamides.
- Dans les polymères, l’absorption précise du laser génère une modification chimique superficielle nette. Ce procédé de pointe préserve intactes les propriétés structurelles du plastique.
- À l’inverse, les métaux durcis exigent un transfert thermique élevé ou une percussion puissante.
Pour marquer des pièces courbes en acier inoxydable de qualité médicale ou alimentaire, il est essentiel d’éviter tout échauffement susceptible de compromettre la résistance à la corrosion.
Nos spécialistes configurent l’équipement pour obtenir un processus de recuit sombre. Cette méthode permet un marquage net sans enlèvement de matière, préservant ainsi la couche de passivation essentielle.
Considérations relatives à la connectivité et aux logiciels
Dans l’Industrie 4.0, le logiciel est tout aussi déterminant que le matériel. Pour marquer des pièces cylindriques avec une répétabilité optimale, nous avons besoin d’algorithmes complexes qui compensent la distorsion inhérente.
Le système informatique pré-déforme le vecteur graphique à l’écran. Cela garantit que l’impression physique finale sur la courbe soit parfaitement rectiligne et sans altérations visuelles.
Le logiciel avancé de nos équipements chez COUTH offre une interface industrielle conçue pour minimiser l’erreur humaine. L’opérateur n’a qu’à scanner la commande, et le programme paramètre automatiquement la déformation. Simultanément, l’équipement transfère tous les enregistrements de production directement dans les bases de données du système MES ou ERP de l’entreprise.
Lecture, validation et clôture du cycle
L’enregistrement des informations ne représente que la moitié du processus industriel ; l’autre moitié consiste à vérifier leur lisibilité. La brillance des surfaces courbes projette des reflets qui saturent les caméras.
Nous intégrons un éclairage diffus enveloppant pour éliminer les reflets métalliques. Cette configuration met en valeur le contraste du code marqué et facilite l’analyse par l’algorithme. Enfin, le logiciel évalue les paramètres conformément aux normes ISO 15415 ou AIM DPM. Ce verdict garantit que le lot satisfait aux contrôles de qualité.
Automatisation et lignes robotisées
La robotique actuelle de 2026 exige des terminaux compacts. Pour le marquage de surfaces courbes à l’aide de bras robotiques, chez COUTH, nous concevons des têtes d’impression ultralégères qui n’altèrent pas l’inertie du manipulateur.
Nos équipements intègrent les protocoles Profinet et Ethernet/IP. Cette télémétrie en temps réel garantit une maintenance prédictive efficace, éliminant ainsi les arrêts imprévus et coûteux sur les lignes automatisées.
Confiez votre traçabilité à des spécialistes !
La mise en œuvre de projets de traçabilité complexes exige un partenaire technologique de premier plan. Chez COUTH, nous fournissons des solutions clés en main éprouvées dans les environnements industriels les plus exigeants.
Nous garantissons la lisibilité et la pérennité des codes DataMatrix et des sérialisations directes, même sur des géométries complexes ou des plastiques techniques hautement performants. Visitez notre site web et contactez-nous pour mettre en œuvre la technologie dont votre ligne automatisée a besoin !
