

Garantir a legibilidade do Data Matrix não se resume apenas a fazer com que um leitor portátil ou uma câmara fixa capte o conteúdo do código num determinado momento. Para os responsáveis pela fábrica, a prioridade reside em certificar que a marcação cumpre as normas métricas da indústria e que suportará as exigências operacionais mais rigorosas.
A rastreabilidade industrial exige que cada peça fabricada em metal ou plástico técnico possa ser identificada sem margem para erro ao longo de toda a sua vida útil. Nas linhas de produção modernas, a marcação direta na superfície garante a permanência da informação, mas impõe desafios de leitura extraordinários devido à diversidade de reflexos, texturas e acabamentos, razão pela qual se realiza um processo de verificação de códigos Data Matrix.
Dito isto, enquanto especialistas em soluções de marcação industrial e rastreabilidade, na COUTH elaborámos este guia técnico destinado a engenheiros de processos, responsáveis pela qualidade e diretores de produção. Nele, abordamos a metodologia para avaliar, interpretar e validar a qualidade da marcação direta em ambientes de elevada exigência.
Ler, verificar e validar a marcação
Diferenças operacionais entre leitura e verificação
No âmbito fabril, existe uma confusão habitual entre a ação de ler um código e a disciplina de o verificar. Ler consiste em verificar se um scanner ou leitor ótico específico é capaz de descodificar a informação em condições concretas de iluminação, distância e ângulo. Esta verificação apenas demonstra que esse equipamento específico captou os dados num determinado momento.
No entanto, o facto de um leitor de oficina captar a informação não garante que a peça possa ser identificada por outros sistemas automáticos posteriormente. Se a inclinação da luz, o desgaste da superfície ou a tecnologia do leitor no destino se alterarem, uma marcação defeituosa provocará paragens não planeadas na linha de montagem.
Em contrapartida, a verificação de códigos Data Matrix é um procedimento métrico e normalizado que utiliza dispositivos de inspeção devidamente calibrados. Através da aplicação de normas internacionais, esta análise mede a qualidade física da impressão e atribui uma classificação objetiva e independente do leitor utilizado.
A validação do processo como garantia de repetibilidade
Enquanto a verificação de códigos Data Matrix avalia uma peça individual num ponto do fluxo de trabalho, a validação garante a estabilidade do sistema de marcação ao longo do tempo. Validar implica estruturar um protocolo preventivo que certifique que a tecnologia de micropercussão, gravação ou laser produz códigos conformes de forma sistemática em cada turno.
Para se obter um processo validado, os departamentos de qualidade devem definir diretrizes de amostragem periódica e monitorizar a evolução do desgaste das ferramentas de marcação. Desta forma, evitam-se desvios graduais que acabem por afetar lotes completos de produção.
Um programa de validação eficaz permite detetar variações de dureza nas matérias-primas ou pequenos desalinhamentos nas ferramentas antes que afetem a produção. Na COUTH, concebemos os nossos equipamentos tendo isto em mente, pelo que integramos circuitos de controlo que facilitam este acompanhamento contínuo sem abrandar o ritmo da fábrica.
Como verificar um código marcado diretamente na peça (DPM)
Requisitos metrológicos para peças metálicas e plásticos técnicos
A marcação direta nas peças (Direct Part Marking ou DPM) apresenta desafios específicos que não existem na etiquetagem convencional em papel ou cartão. A baixa refletância dos aços, o brilho das ligas de alumínio ou as texturas rugosas da fundição alteram a forma como a luz incide sobre a matriz.
Por este motivo, para verificar o código Data Matrix marcado numa peça rugosa ou polida, não se pode utilizar qualquer sistema de inspeção comercial. É necessário um verificador equipado com arquiteturas de iluminação específicas (como luz difusa, cúpulas ou fontes a 30, 45 ou 90 graus) capazes de revelar o relevo real da marcação.
Estas configurações óticas avançadas permitem isolar as características da marcação das imperfeições próprias do material de base. Desta forma, obtém-se uma análise clara dos módulos marcados, garantindo medições repetíveis e alinhadas com a realidade operacional.
Protocolo de inspeção com base em normas internacionais
A avaliação metrológica para a verificação de códigos Data Matrix em peças industriais rege-se pela norma ISO/IEC TR 29158 (AIM DPM), concebida especificamente para resolver a complexidade das leituras em superfícies duras. Esta norma adapta os critérios da ISO/IEC 15415 às particularidades do relevo e do contraste direto.
Durante o processo de análise, o equipamento calibrado capta a imagem do símbolo e avalia múltiplas métricas com base em algoritmos padronizados. Entre os fatores examinados destacam-se o contraste da célula, a modulação, a refletância mínima e a distorção geométrica dos eixos.
A realização da verificação ao abrigo desta metodologia homologada permite certificar a qualidade de cada lote através de relatórios auditáveis. Esta documentação é indispensável para cumprir as exigências de clientes globais em setores fortemente regulamentados.
Interpretação dos graus de qualidade de um código Data Matrix
A escala de classificação ISO/IEC TR 29158
O resultado obtido após a inspeção metrológica é expresso através de um grau de qualidade Data Matrix representado por uma letra (A, B, C, D, F) ou um valor numérico equivalente numa escala descendente de 4,0 a 0,0. Cada parâmetro analisado recebe a sua própria classificação, sendo que a classificação mais baixa determina a classificação global do símbolo.
- Um grau A (4,0) indica uma marcação perfeita, com contraste ótimo e geometria impecável, enquanto um grau B (3,0) ou C (2,0) certifica um código conforme, mas com pequenas variações toleráveis. Abaixo destes níveis, a fiabilidade da leitura diminui drasticamente.
- Um código avaliado com grau D (1,0) é considerado marginal e apresenta um risco elevado de falha se a peça for exposta a sujidade ou lubrificantes. Por seu lado, o grau F (0,0) representa uma marcação rejeitada que não cumpre os limiares mínimos exigidos pela indústria.
Critérios de aceitação de acordo com o ambiente e a aplicação
Compreender as classificações de qualidade permite aos engenheiros de processos definir limiares de aceitação adaptados ao ciclo de vida real do produto. Nem todas as peças requerem uma classificação A; no entanto, é imprescindível estabelecer limites que impeçam a passagem de componentes defeituosos.
Por exemplo, em peças sujeitas a processos posteriores de maquinagem, pintura ou tratamentos térmicos, é recomendável exigir graus iniciais A ou B. Desta forma, dispõe-se de uma margem de segurança suficiente face à inevitável degradação que a superfície irá sofrer.
Definir claramente os critérios de aceitação nas diretrizes de controlo evita rejeições injustificadas de peças perfeitamente funcionais. Ao mesmo tempo, previne a dispersão de códigos com baixa legibilidade que acabariam por falhar nas linhas de montagem final.
Parâmetros físicos avaliados durante a verificação
1. Contraste de células e modulação
O contraste das células mede a diferença de refletância entre os módulos claros e escuros que compõem a matriz. Na marcação por micropercussão ou laser sobre metal, este contraste não é obtido através de alterações de cor, mas sim através da dispersão da luz gerada pela deformação ou microfusão da superfície.
Por outro lado, a modulação examina a uniformidade da refletância ao longo de todo o código. Se existirem variações de profundidade nos entalhes ou zonas onde o relevo é menos pronunciado, a modulação diminui e geram-se erros no Data Matrix, uma vez que o leitor confunde os módulos do código.
Garantir um elevado Contraste de Células (CC) e uma elevada Modulação (MOD) através do ajuste preciso dos parâmetros de marcação da COUTH assegura que a leitura seja imediata em quaisquer condições de iluminação na oficina.
2. Geometria, padrão de busca e zona de quietude
A geometria do código abrange a retidão dos eixos, a redondeza dos pontos impressos e o alinhamento da grelha. A distorção axial ou da grelha é frequentemente causada pela vibração da peça durante a marcação ou por um mau posicionamento da ferramenta.
O padrão de pesquisa (Finder Pattern), formado pelas duas linhas contínuas em forma de «L», é fundamental para que o software de leitura localize e identifique a orientação do código. Se esta estrutura sofrer danos ou deformações, a descodificação será impossível de forma automática.
Por fim, a zona de quietude (Quiet Zone) é a margem livre de marcas que deve rodear completamente o código. Respeitar este perímetro livre de marcas é fundamental para evitar que as texturas, chanfros ou bordas da peça interfiram na captura da matriz.
O que provoca uma marcação ilegível na linha de produção?
Fatores mecânicos e desgaste nos equipamentos de marcação
Uma degradação progressiva da impressão costuma ser o sintoma de desajustes mecânicos nos sistemas de marcação.
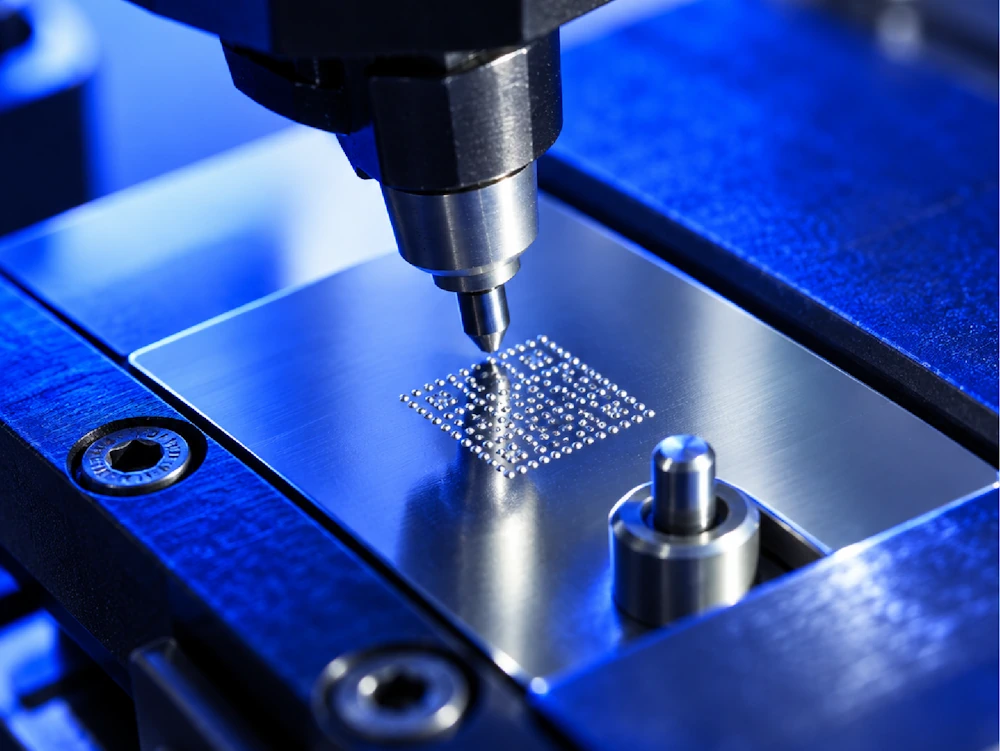
- Na tecnologia de micropercussão, o desgaste da ponta de carboneto ou a deterioração da mola de impacto reduzem a profundidade do ponto, alterando a geometria do código e, consequentemente, a legibilidade do Data Matrix.
- No caso da marcação a laser, a sujidade das lentes protetoras ou o desfoque da distância focal diminuem a densidade de energia transmitida à peça. Esta perda de potência afeta o contraste térmico e gera contornos difusos nos módulos da matriz.
Da mesma forma, a falta de rigidez nos dispositivos de fixação provoca microvibrações durante o ciclo de marcação. Este movimento involuntário da peça causa deformações na grelha que impedem a leitura nos controlos automáticos.
Influência da metalurgia e dos acabamentos superficiais
A variabilidade nas propriedades da matéria-prima afeta diretamente o comportamento da tecnologia de marcação. Alterações imprevistas na dureza do aço, no grão da fundição ou na rugosidade do material alteram a reação da superfície ao impacto ou ao feixe de luz, gerando erros no Data Matrix.
Da mesma forma, a presença de óleos de maquinagem, fluidos de perfuração, graxas protetoras ou resíduos de talco em peças plásticas altera a refletância do substrato. Estas camadas intermédias dispersam a iluminação do leitor e provocam falhas de captura involuntárias.
Antecipar estas variações do processo através da seleção correta da potência, da frequência e da geometria do impacto garante uma marcação estável e resistente face às flutuações normais do material na fábrica.
Impacto dos tratamentos posteriores na legibilidade
Revestimentos, pintura e galvanização
Na indústria transformadora, é comum que as peças sejam submetidas a tratamentos de acabamento após o processo de marcação. Operações como a anodização, a cataforese (KTL), a zincagem, a galvanização ou a pintura a pó depositam camadas que alteram significativamente a topografia da marca.
- Se a profundidade do relevo inicial for insuficiente, o revestimento preenche as cavidades da marcação e suaviza os contornos dos módulos. Consequentemente, o contraste ótico desaparece completamente após a aplicação da tinta, impossibilitando a descodificação do conteúdo.
- Ao verificar o código Data Matrix após estes revestimentos protetores, uma marcação pouco profunda provocará falhas críticas de leitura nas estações automáticas de inspeção.
Para evitar esta perda de rastreabilidade, a COUTH concebe estratégias de marcação com profundidades e perfis de ponto adaptados à espessura da camada posterior. Desta forma, garante-se que o código mantenha o relevo e o contraste necessários para ser lido após o tratamento.
Tratamentos térmicos de endurecimento
Os processos de carburação, têmpera, recozimento ou granalhagem submetem os componentes metálicos a tensões térmicas e mecânicas extremas. Estas operações provocam oxidações superficiais, escurecimento do metal e pequenas alterações dimensionais na peça.
O jato de areia ou a granalhagem de limpeza posterior erode a superfície e pode arredondar as arestas dos módulos marcados. Se a matriz não tiver sido gerada com os parâmetros adequados, este processo abrasivo provocará erros no Data Matrix ao destruir a estrutura geométrica do símbolo.
Considerar o ciclo de vida completo do componente antes de definir a receita de marcação é a única forma de garantir a identificação permanente das peças, desde a forja ou usinagem até à substituição final.
Quais são as consequências operacionais de uma marcação deficiente?
1. Custos diretos, rejeições e paragens da linha de produção
Permitir que componentes com defeitos de marcação avancem pela cadeia de produção gera custos extraordinários que se repercutem diretamente na margem de fabrico. A impossibilidade de leitura numa estação automática interrompe o fluxo da célula robotizada e exige a intervenção manual do operador.
Esta interrupção reduz o indicador OEE (Overall Equipment Effectiveness) da fábrica e provoca imprevistos que afetam gravemente a legibilidade do Data Matrix nos pontos de inspeção seguintes, obrigando ainda à realização de tarefas de reintrodução manual de dados, com o consequente risco de erros humanos.
Na pior das hipóteses, se a marcação defeituosa não for detetada a tempo, a peça será processada na íntegra para ser rejeitada no controlo final, desperdiçando o valor acrescentado em usinagem, montagem e energia.
2. Sanções e perda de homologação junto dos clientes
Em setores altamente integrados, como o automóvel ou a aeronáutica, o envio de componentes sem o nível adequado de qualidade do Data Matrix constitui uma grave violação das especificações do cliente final. Estas incidências resultam frequentemente na devolução de contentores completos e na aplicação de penalizações logísticas.
Para além das perdas económicas diretas, a acumulação de incidências relacionadas com a rastreabilidade afeta a classificação de qualidade do fornecedor. Uma avaliação negativa neste aspeto compromete a participação em novos projetos e pode até provocar a perda da homologação comercial devido à repetição de erros no Data Matrix.
Por isso, investir em sistemas de controlo e verificação na origem transforma a rastreabilidade numa vantagem competitiva, projetando uma imagem de máxima fiabilidade e rigor perante o mercado global.
Metodologia COUTH para o controlo de qualidade em linhas de produção
Para evitar a propagação de falhas de identificação, a melhor estratégia consiste em realizar uma verificação rigorosa dos códigos Data Matrix imediatamente após a sua geração. As soluções da COUTH permitem integrar câmaras de visão inteligente e verificadores calibrados diretamente no cabeçote ou na própria estação de trabalho.
Esta configuração em linha inspeciona 100 % da produção sem aumentar o tempo de ciclo da operação. Ao capturar a imagem em milésimos de segundo, o software analisa a matriz e determina a legibilidade do Data Matrix para validar a conformidade do símbolo antes de a peça sair do dispositivo de fixação.
Se o sistema detetar uma tendência para a degradação ou um código fora da tolerância, a linha pode parar automaticamente ou desviar o componente para uma área de rejeição, impedindo que o defeito afete o resto do lote.
Planos de manutenção preventiva e calibração
Qualquer equipamento de inspeção métrica requer um programa estruturado de manutenção e calibração para garantir que as suas leituras continuem a ser objetivas e fiáveis ao longo do tempo. Desvios na iluminação ou a sujidade nas lentes alteram as medições e afetam diretamente a precisão com que é avaliado o grau de qualidade do Data Matrix, podendo gerar rejeições falsas.
Os responsáveis pela qualidade devem programar limpezas periódicas dos elementos óticos e realizar testes de calibração utilizando padrões ou placas de teste homologadas. Este procedimento confirma a estabilidade do sensor de visão e valida a repetibilidade da medição.
Seguindo as orientações de manutenção que fornecemos na COUTH, as fábricas garantem a continuidade operacional dos seus equipamentos de marcação e visão, maximizando a disponibilidade da linha de produção e assegurando uma rastreabilidade à prova de auditorias.
