

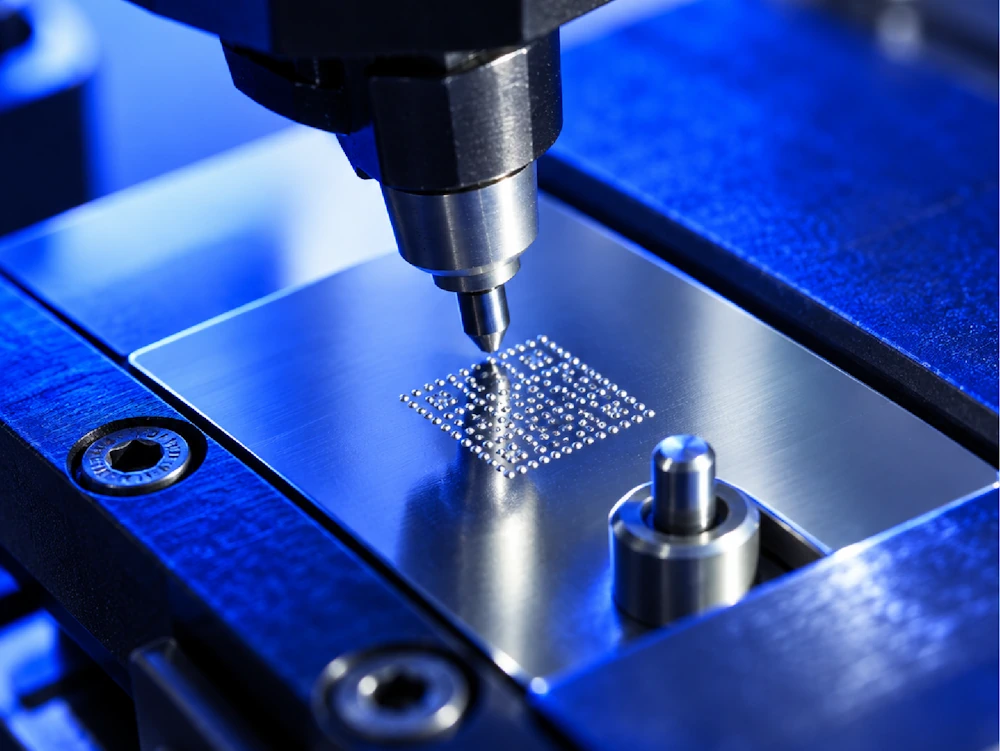
Garantizar la legibilidad de Data Matrix no consiste únicamente en lograr que un lector portátil o una cámara de estación capture el contenido del código en un momento determinado. Para los responsables de planta, la prioridad radica en certificar que el marcaje cumple con los estándares métricos de la industria y que soportará las exigencias operativas más severas.
La trazabilidad industrial exige que cada pieza fabricada en metal o plástico técnico pueda ser identificada sin margen de error a lo largo de toda su vida útil. En las líneas de producción modernas, el marcado directo sobre la superficie garantiza la permanencia de la información, pero impone retos de lectura extraordinarios debido a la diversidad de reflexiones, texturas y acabados, razón por la cual se lleva a cabo un proceso de verificación de códigos Data Matrix.
Como especialistas en soluciones de marcado industrial y trazabilidad, en COUTH hemos elaborado esta guía técnica dirigida a ingenieros de procesos, responsables de calidad y directores de producción. En la misma, abarcamos la metodología para evaluar, interpretar y validar la calidad del marcaje directo en entornos de alta exigencia.
Leer, verificar y validar el marcaje
Diferencias operativas entre lectura y verificación
En el ámbito fabril existe una confusión habitual entre la acción de leer un código y la disciplina de verificarlo. Leer consiste en comprobar que un escáner o lector óptico específico es capaz de decodificar la información en unas condiciones concretas de iluminación, distancia y ángulo. Esta comprobación solo demuestra que ese equipo particular ha capturado el dato en un instante determinado.
Sin embargo, que un lector de taller capture la información no garantiza que la pieza pueda ser identificada por otros sistemas automáticos más adelante. Si cambian la inclinación de la luz, el desgaste de la superficie o la tecnología del escáner en destino, un marcaje defectuoso provocará paradas no planificadas en la cadena de montaje.
Por el contrario, la verificación de códigos Data Matrix es un procedimiento métrico y normalizado que utiliza dispositivos de inspección debidamente calibrados. Mediante la aplicación de estándares internacionales, este análisis mide la calidad física de la impronta y asigna una calificación objetiva e independiente del lector utilizado.
La validación del proceso como garantía de repetibilidad
Mientras que la verificación de códigos Data Matrix evalúa una pieza individual en un punto del flujo de trabajo, la validación garantiza la estabilidad del sistema de marcado en el tiempo. Validar implica estructurar un protocolo preventivo que certifique que la tecnología de micropercusión, rayado o láser produce códigos conformes de manera sistemática en cada turno.
Para lograr un proceso validado, los departamentos de calidad deben definir pautas de muestreo periódico y monitorear la evolución del desgaste de las herramientas de marcado. De esta forma se evitan desviaciones graduales que terminen afectando a lotes completos de fabricación.
Un programa de validación efectivo permite detectar variaciones de dureza en las materias primas o pequeñas desalineaciones en los utillajes antes de que afecten a la producción. En COUTH diseñamos nuestros equipos con esto en mente, por lo que integramos bucles de control que facilitan este seguimiento continuo sin ralentizar el ritmo de la fábrica.
Cómo verificar un código marcado directamente sobre la pieza (DPM)
Requisitos metrológicos para piezas metálicas y plásticos técnicos
El marcado directo sobre piezas (Direct Part Marking o DPM) presenta retos específicos que no existen en el etiquetado convencional sobre papel o cartón. La baja reflectancia de los aceros, el brillo de las aleaciones de aluminio o las texturas rugosas de la fundición alteran la forma en que la luz se proyecta sobre la matriz.
Por este motivo, para comprobar el código Data Matrix marcado en una pieza rugosa o pulida no se puede emplear cualquier sistema de inspección comercial. Se requiere un verificador equipado con arquitecturas de iluminación específicas (como luz difusa, domos o fuentes a 30, 45 o 90 grados) capaces de revelar el relieve real del marcado.
Estas configuraciones ópticas avanzadas permiten aislar las características del marcaje de las imperfecciones propias del material base. Así se logra un análisis limpio de los módulos marcados, asegurando mediciones repetibles y alineadas con la realidad operativa.
Protocolo de inspección mediante normativas internacionales
La evaluación metrológica para la verificación de códigos Data Matrix en piezas industriales se rige por la norma ISO/IEC TR 29158 (AIM DPM), diseñada específicamente para solventar la complejidad de las lecturas sobre superficies duras. Este estándar adapta los criterios de la norma ISO/IEC 15415 a las particularidades del relieve y del contraste directo.
Durante el proceso de análisis, el equipo calibrado captura la imagen del símbolo y evalúa múltiples métricas bajo algoritmos estandarizados. Entre los factores examinados destacan el contraste de la celda, la modulación, la reflectancia mínima y la distorsión geométrica de los ejes.
Realizar la comprobación bajo esta metodología homologada permite certificar la calidad de cada lote mediante informes auditables. Esta documentación resulta indispensable para cumplir con las exigencias de clientes globales en sectores fuertemente regulados.
Interpretación de los grados de calidad de un código Data Matrix
La escala de calificación ISO/IEC TR 29158
El resultado obtenido tras la inspección metrológica se expresa mediante un grado de calidad Data Matrix representado por una letra (A, B, C, D, F) o un valor numérico equivalente en escala descendente de 4.0 a 0.0. Cada parámetro analizado recibe su propia nota, siendo la calificación más baja la que determina la nota global del símbolo.
- Un grado A (4.0) indica un marcaje perfecto, con contraste óptimo y geometría impecable, mientras que un grado B (3.0) o C (2.0) certifica un código conforme, pero con pequeñas variaciones tolerables. Por debajo de estos niveles, la fiabilidad de la lectura disminuye drásticamente.
- Un código evaluado con grado D (1.0) se considera marginal y presenta un elevado riesgo de falla si la pieza se expone a suciedad o lubricantes. Por su parte, el grado F (0.0) representa un marcaje rechazado que no cumple los umbrales mínimos exigidos por la industria.
Criterios de aceptación según el entorno y la aplicación
Comprender las calificaciones de calidad permite a los ingenieros de procesos fijar umbrales de aceptación adaptados al ciclo de vida real del producto. No todas las piezas requieren una calificación A; sin embargo, es imprescindible establecer límites que impidan la transmisión de componentes defectuosos.
Por ejemplo, en piezas expuestas a procesos posteriores de mecanizado, pintura o tratamientos térmicos, es recomendable exigir grados de partida A o B. De este modo se cuenta con un margen de seguridad suficiente frente a la degradación inevitable que sufrirá la superficie.
Definir claramente los criterios de aceptación en las pautas de control evita rechazos injustificados de piezas perfectamente funcionales. Al mismo tiempo, previene la dispersión de códigos con baja legibilidad que terminarían fallando en las plantas de ensamblaje final.
Parámetros físicos evaluados durante la comprobación
1. Contraste de celdas y modulación
El contraste de celdas mide la diferencia de reflectancia entre los módulos claros y oscuros que componen la matriz. En el marcado por micropercusión o láser sobre metal, este contraste no se logra mediante cambios de color, sino mediante la dispersión de la luz que genera la deformación o la microfusión de la superficie.
Por otro lado, la modulación examina la uniformidad de la reflectancia a lo largo de todo el código. Si existen variaciones de profundidad en las muescas o zonas donde el relieve es menos pronunciado, la modulación cae y se generan errores en Data Matrix al confundir el lector los módulos del código.
Asegurar un Contraste de Celdas (CC) y una Modulación (MOD) elevados mediante el ajuste preciso de los parámetros de marcado de COUTH garantiza que la lectura sea inmediata bajo cualquier condición de iluminación en taller.
2. Geometría, patrón de búsqueda y zona de quietud
La geometría del código abarca la rectitud de los ejes, la redondez de los puntos impresos y la alineación de la cuadrícula. La distorsión axial o de cuadrícula suele estar causada por la vibración de la pieza durante el marcado o por un mal posicionamiento de la herramienta.
El patrón de búsqueda (Finder Pattern), formado por las dos líneas continuas en forma de «L», resulta crítico para que el software de lectura localice e identifique la orientación del código. Si esta estructura sufre daños o deformaciones, la decodificación resultará imposible de forma automática.
Finalmente, la zona de quietud (Quiet Zone) es el margen libre de marcas que debe rodear completamente al código. Respetar este perímetro limpio es fundamental para evitar que las texturas, chaflanes o bordes de la pieza interfieran con la captura de la matriz.
¿Qué provoca un marcado ilegible en la línea de producción?
Factores mecánicos y desgaste en equipos de marcado
Una degradación progresiva de la impronta suele ser el síntoma de desajustes mecánicos en los sistemas de marcado.
- En la tecnología de micropercusión, el desgaste de la punta de carburo o el deterioro del muelle de impacto reducen la profundidad del punto, alterando la geometría del código y por consiguiente la legibilidad de Data Matrix.
- En el caso del marcado láser, el ensuciamiento de las lentes protectoras o el desenfoque de la distancia focal disminuyen la densidad de energía entregada a la pieza. Esta pérdida de potencia afecta al contraste térmico y genera bordes difusos en los módulos de la matriz.
Asimismo, la falta de rigidez en los utillajes de fijación provoca microvibraciones durante el ciclo de marcado. Este movimiento involuntario de la pieza causa deformaciones de cuadrícula que impiden la lectura en los controles automáticos.
Influencia de la metalurgia y los acabados de superficie
La variabilidad en las propiedades de la materia prima afecta directamente al comportamiento de la tecnología de marcado. Cambios imprevistos en la dureza del acero, en el grano de la fundición o en la rugosidad del material alteran la reacción de la superficie ante el impacto o el haz de luz generando errores en Data Matrix.
Del mismo modo, la presencia de aceites de mecanizado, taladrinas, grasas protectoras o restos de talco en piezas plásticas modifica la reflectancia del sustrato. Estas capas intermedias dispersan la iluminación del lector y provocan fallos de captura involuntarios.
Prever estas variaciones de proceso mediante la correcta selección de la potencia, la frecuencia y la geometría del impacto garantiza un marcaje estable y resistente frente a las fluctuaciones normales del material en planta.
Impacto de los tratamientos posteriores sobre la legibilidad
Recubrimientos, pintura y galvanizado
En la industria manufacturera es habitual que las piezas reciban tratamientos de acabado después del proceso de marcado. Operaciones como el anodizado, la catapforesis (KTL), el cincado, el galvanizado o la pintura en polvo depositan capas que alteran significativamente la topografía de la impronta.
- Si la profundidad del relieve inicial es insuficiente, el recubrimiento colmata las cavidades del marcado y suaviza los bordes de los módulos. Como consecuencia, el contraste óptico desaparece por completo tras la línea de pintura, imposibilitando decodificar el contenido.
- Al comprobar código Data Matrix tras estos recubrimientos protectores, un marcaje poco profundo provocará fallas críticas de lectura en las estaciones automáticas de inspección.
Para evitar esta pérdida de trazabilidad, COUTH diseña estrategias de marcado con profundidades y perfiles de punto adaptados al espesor de la capa posterior. De este modo se garantiza que el código mantenga el relieve y el contraste necesarios para ser leído tras el tratamiento.
Tratamientos térmicos de endurecimiento
Los procesos de carburación, temple, revenido o granallado someten a los componentes metálicos a tensiones térmicas y mecánicas extremas. Estas operaciones provocan oxidaciones superficiales, oscurecimiento del metal y pequeñas modificaciones dimensionales en la pieza.
El chorreado de arena o el granallado de limpieza posterior erosiona la superficie y puede redondear las aristas de los módulos marcados. Si la matriz no ha sido generada con los parámetros adecuados, este proceso abrasivo provocará errores en Data Matrix al destruir la estructura geométrica del símbolo.
Considerar el ciclo de vida completo del componente antes de definir la receta de marcado es el único camino para asegurar la identificación permanente de las piezas desde la forja o mecanizado hasta el recambio final.
¿Cuáles son las consecuencias operativas de un marcaje deficiente?
1. Costes directos, rechazos y paradas de línea
Permitir que componentes con defectos de marcaje avancen por la cadena de producción genera costes extraordinarios que repercuten de forma directa en el margen de fabricación. La falta de lectura en una estación automática detiene el flujo de la celda robotizada y exige la intervención manual del operador.
Esta interrupción reduce el indicador OEE (Overall Equipment Effectiveness) de la planta y provoca imprevistos que afectan seriamente la legibilidad de Data Matrix en los siguientes puntos de inspección, obligando además a realizar tareas de reintroducción manual de datos con el consiguiente riesgo de errores humanos.
En el peor de los escenarios, si el marcaje defectuoso no es detectado a tiempo, la pieza se procesará por completo para ser rechazada en el control final, desperdiciando el valor añadido en mecanizado, montaje y energía.
2. Sanciones y pérdida de homologación con clientes
En sectores altamente integrados como la automoción o la aeronáutica, el envío de componentes sin el adecuado grado de calidad Data Matrix supone un incumplimiento grave de las especificaciones del cliente final. Estas incidencias suelen derivar en devoluciones de contenedores completos y cargos por penalización logística.
Además de las pérdidas económicas directas, la acumulación de incidencias por trazabilidad afecta a la calificación de calidad del proveedor. Una evaluación negativa en este apartado compromete la participación en nuevos proyectos e incluso puede provocar la pérdida de la homologación comercial debido a la repetición de errores en Data Matrix.
Por ello, invertir en sistemas de control y verificación en origen transforma la trazabilidad en una ventaja competitiva, proyectando una imagen de máxima fiabilidad y rigor ante el mercado global.
Metodología COUTH para el control de calidad en líneas de producción
Para evitar la propagación de fallos de identificación, la mejor estrategia consiste en realizar una rigurosa verificación de códigos Data Matrix inmediatamente después de su ejecución. Las soluciones de COUTH permiten integrar cámaras de visión inteligente y verificadores calibrados directamente en el cabezal o en la propia estación de trabajo.
Esta configuración inline inspecciona el 100 % de la producción sin añadir tiempo de ciclo a la operación. Al capturar la imagen en milisegundos, el software analiza la matriz y determina la legibilidad de Data Matrix para validar la conformidad del símbolo antes de que la pieza abandone el utillaje de amarrado.
Si el sistema detecta una tendencia a la degradación o un código fuera de tolerancia, la línea puede detenerse de forma automática o desviar el componente hacia un pulmón de rechazo, impidiendo que el defecto afecte al resto del lote.
Planes de mantenimiento preventivo y calibración
Cualquier equipo de inspección métrica requiere un programa estructurado de mantenimiento y calibración para garantizar que sus lecturas sigan siendo objetivas y fiables a lo largo del tiempo. Las desviaciones en la iluminación o el ensuciamiento de las lentes alteran las mediciones y afectan directamente la precisión con la que se evalúa el grado de calidad Data Matrix, pudiendo generar falsos rechazos.
Los responsables de calidad deben programar limpiezas periódicas de los elementos ópticos y realizar pruebas de calibración utilizando patrones o placas de prueba homologadas. Este procedimiento confirma la estabilidad del sensor de visión y valida la repetibilidad de la medición.
Siguiendo las pautas de mantenimiento que proporcionamos en COUTH, las plantas industriales aseguran la continuidad operativa de sus equipos de marcado y visión, maximizando la disponibilidad de la línea y garantizando una trazabilidad a prueba de auditorías.
