

Atualmente, garantir a rastreabilidade total dos componentes já não é uma opção técnica, mas sim uma exigência regulamentar incontornável para a indústria atual. Por isso, na COUTH, procuramos ajudar os responsáveis por estes processos, que enfrentam diariamente o enorme desafio técnico que representa a marcação de superfícies curvas em linhas de alta produção.
Alcançar uma qualidade de leitura ótima nestas geometrias complexas requer experiência comprovada e tecnologia de ponta para obter resultados perfeitos ao traçar códigos, uma vez que a curvatura introduz variações na distância focal que podem deformar gravemente os caracteres alfanuméricos ou códigos bidimensionais, se não forem bem geridas.
Como líderes mundiais em soluções de rastreabilidade industrial e responsáveis pelo desenvolvimento de sistemas que se adaptam às formas mais caprichosas do setor metalomecânico, detalhamos a seguir os fatores que garantem o sucesso na marcação de peças irregulares, evitando rejeições de qualidade dispendiosas, com o objetivo de fornecer as ferramentas técnicas necessárias para otimizar o seu processo de industrialização.
O desafio de sair do plano bidimensional
Ao contrário de uma chapa plana, onde a distância entre o cabeçote e o material é constante, o volume altera as regras. Ao trabalhar sobre um cilindro, um cone ou uma peça fundida, a topografia altera drasticamente a dinâmica do impacto ou do feixe de luz. Se esta variação topográfica acentuada não for devidamente compensada, o código resultante sofrerá distorção geométrica.
Esta distorção destrói a geometria do código, impossibilitando a leitura dos dados de rastreabilidade. A perda desta informação crítica invalida a identificação da peça no processo de fabrico, o que desencadeia a rejeição de componentes, paragens não programadas na linha de montagem e a impossibilidade de certificar o historial do produto.
Além disso, ao marcar peças curvas, os componentes tendem a rolar ou a vibrar durante o ciclo, complicando o processo.
Para contrariar os desvios em superfícies não planas, as equipas da COUTH adaptam a distância de marcação à topografia da peça. Nas tecnologias de micropercussão e riscagem, isto é realizado através de um eixo Z motorizado que ajusta a altura antes da marcação. Nas máquinas de marcação a laser, o processo é resolvido através de sistemas de autofoco para determinar a distância focal exata e de cabeças 3D capazes de adaptar dinamicamente o foco em geometrias complexas durante a execução do traçado.
Fatores críticos antes de escolher a tecnologia
O sucesso do processo de marcação de peças curvas requer um estudo exaustivo das condições físicas de contorno do componente metálico, orgânico ou plástico. Dito isto, analisar a morfologia da peça é sempre o passo preliminar obrigatório para conceber uma estação robusta.
1. Análise da geometria e do raio de curvatura
O raio de curvatura determina diretamente o quanto a superfície se afasta do plano focal ideal à medida que nos deslocamos. Um raio perimetral muito amplo permite tratar a zona de trabalho quase como se fosse plana dentro de uma janela milimétrica específica. Por outro lado, um raio muito curto exige rodar a peça ou utilizar cabeças com um sofisticado autofoco dinâmico.
2. A fixação da peça e a estabilidade
A fixação mecânica é, com uma frequência surpreendente, o aspeto mais subestimado pelos integradores de linhas de montagem e robótica. Qualquer microvibração ou ligeiro deslizamento traduz-se instantaneamente em caracteres sobrepostos ou códigos DataMatrix ilegíveis, obrigando a descartar o componente fabricado. São necessárias bases de centragem precisas, garras pneumáticas ou ferramentas à medida que imobilizem a geometria sem a danificar.
3. Posição da cabeça e distância focal
A localização espacial do sistema de rastreabilidade em relação à peça determina a homogeneidade absoluta do traço ou do microimpacto. Se a ferramenta não estiver posicionada perpendicularmente ao eixo tangencial, a marcação de superfícies curvas apresentará um contraste térmico ou mecânico assimétrico, o que obriga à utilização de plataformas micrométricas ou braços robóticos para ajustar a perpendicularidade com rigor técnico absoluto.
4. Conteúdo a marcar e legibilidade posterior
Para a marcação de peças irregulares, o tamanho do código deve ser calculado matematicamente para se adaptar à zona de menor inclinação. Além disso, o scanner de leitura exigirá uma iluminação estruturada meticulosa para evitar reflexos intensos em metais arredondados.
Tecnologias COUTH para geometrias complexas
Na COUTH, sabemos que a rastreabilidade industrial não admite uma solução única ou padronizada. A escolha adequada entre micropercussão, gravação por risca ou laser depende da morfologia, do material e do tempo de ciclo necessário.
Micropercussão em desníveis geométricos
Esta tecnologia destaca-se pela sua extraordinária robustez, ideal para ligas de elevada dureza e ambientes industriais agressivos. Os nossos equipamentos integram punções especiais concebidas para absorver diferenças milimétricas no eixo Z.
Com a tecnologia de marcação por micropercussão, é possível realizar marcações profundas em tubos ou peças fundidas sem necessidade de as rodar. É de salientar que a modulação dinâmica do impacto garante uma rastreabilidade permanente, capaz de resistir a tratamentos posteriores, como o granalhamento ou a galvanização.
Riscagem industrial para rastreabilidade silenciosa
As normas relativas ao ruído nas instalações são restritivas, pelo que a marcação por risca é a opção líder. A ponta de diamante ou de carboneto penetra no metal e desliza suavemente, mantendo um contacto físico firme.
Esta tração contínua permite que a cabeça siga variações curvas sem perder a qualidade do traço. É altamente procurada na indústria automóvel para gravar códigos VIN inalteráveis em tubos e componentes estruturais.
Marcação a laser 3D com autofoco dinâmico
O laser 3D que implementamos supera as limitações históricas de focagem dos sistemas 2D. Os nossos scanners incorporam óticas de ajuste dinâmico que variam o eixo Z em apenas milissegundos.
Esta inovação adapta instantaneamente a focagem à topografia do objeto. Assim, conseguimos marcar peças cilíndricas ou esféricas a uma velocidade extremamente elevada, sem rodar o componente e mantendo um contraste excecional.
O software da COUTH mapeia previamente a superfície para que o feixe de laser siga o contorno com nitidez. É a solução definitiva para processos automatizados de marcação de peças irregulares em aço, alumínio ou polímeros injetados.
Como trabalhar peças cilíndricas em todos os seus 360 graus
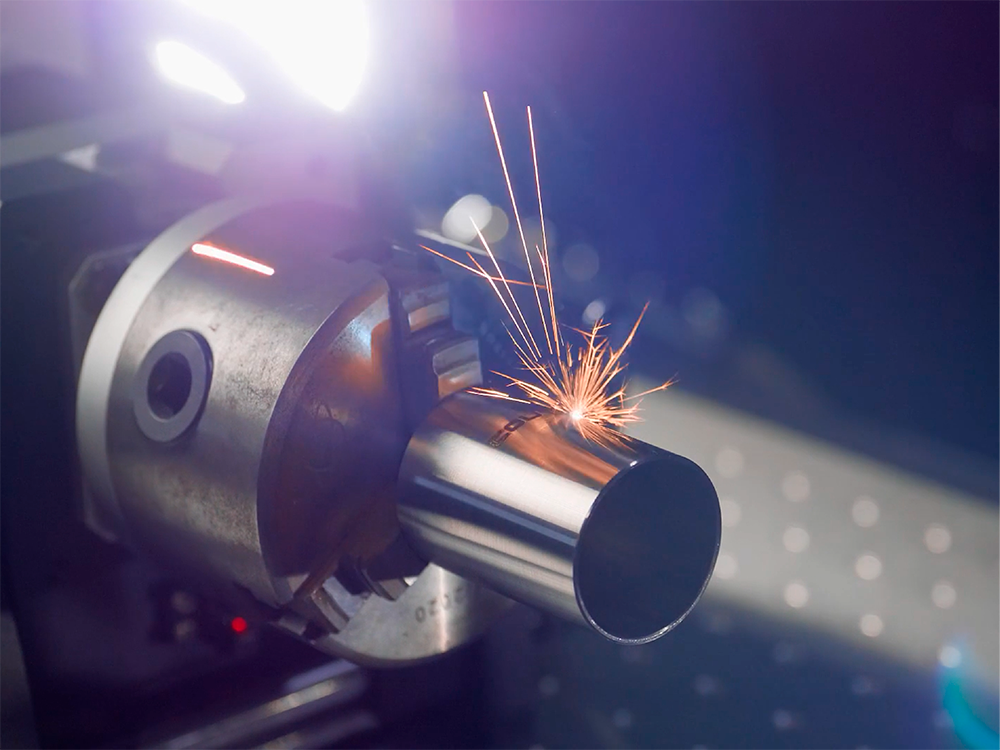
Para marcar peças cilíndricas em todos os seus 360 graus, um requisito habitual na aeronáutica e na indústria automóvel, a solução definitiva consiste em integrar dispositivos de rotação. Estes fazem girar o componente de forma síncrona, garantindo a máxima perpendicularidade.
O controlo numérico que oferecemos na COUTH coordena esta interpolação de forma totalmente transparente. Permite gravar escalas graduadas ou logótipos envolventes sem distorções visuais, obtendo-se um produto final com um acabamento soberbo.
Na automatização do eixo, o controlo cinemático é fundamental para garantir que os rolamentos suportem cargas dinâmicas de fadiga sem alterar a tolerância de concentricidade exigida.
Qualquer ligeiro desvio mecânico deformará o traçado perimetral, o que comprometeria imediatamente a validação posterior dos sensíveis códigos bidimensionais DataMatrix.
Rastreabilidade em superfícies fundidas e rugosas
Grande parte das morfologias complexas resulta de processos de forjamento ou fundição. Em peças como cárteres ou válvulas, o desafio multiplica-se, somando-se à curvatura a rugosidade superficial agressiva.
Para estes cenários, recomendamos a utilização de micropercussão de alto impacto ou de potentes lasers de fibra ótica pura. O objetivo é criar sulcos profundos que gerem um elevado contraste visual através de sombras inerentes.
Metodologia passo a passo para o engenheiro
Improvisar parâmetros de produção gera tempos de inatividade. Para otimizar a marcação de superfícies curvas, aconselhamos a implementação de um protocolo de engenharia rigoroso. Esta abordagem sequencial é vital para manter um OEE superior a 99%.
- A fase inicial exige a análise topográfica da zona de rastreabilidade e dos seus ângulos de desmoldagem. O mapeamento da janela de menor distorção determinará se é necessária rotação mecânica, ótica 3D ou compensação.
- Em seguida, concebemos um equipamento de fixação robusto e implementamos um Planeamento Experimental (DoE) paramétrico. Desta forma, ajustamos com precisão milimétrica a potência do laser ou a pressão pneumática.
- Tudo conclui com a validação do grau de leitura do código de acordo com as normas ISO internacionais, garantindo a qualidade prometida.
Materiais e fotometria diferencial
A resposta mecânica e fotométrica difere enormemente ao gravar componentes de titânio ou poliamidas.
- Nos polímeros, a absorção precisa do laser gera uma alteração química superficial nítida. Este processo avançado mantém intactas as propriedades estruturais do plástico.
- Em contrapartida, os metais endurecidos exigem uma elevada transferência térmica ou uma percussão contundente.
Para marcar peças curvas em aço inoxidável de grau médico ou alimentar, é vital evitar aquecimentos que prejudiquem a resistência à corrosão.
Os nossos especialistas configuram o equipamento para conseguir um processo de annealing escuro. Este método marca com nitidez sem arrancar material, preservando a camada passivada essencial.
Considerações sobre conectividade e software
Na Indústria 4.0, o software é tão decisivo quanto o hardware. Para marcar peças cilíndricas com repetibilidade, necessitamos de algoritmos complexos que anulem a distorção nativa.
O sistema informático pré-deforma o vetor gráfico no ecrã. Isto garante que a impressão física final sobre a curva fique perfeitamente alinhada e sem alterações visuais.
O software avançado dos nossos equipamentos na COUTH oferece uma interface industrial concebida para minimizar o erro humano. O operador apenas digitaliza a ordem, e o programa parametriza a deformação automaticamente. Simultaneamente, o equipamento transfere todos os registos de produção diretamente para as bases de dados do sistema MES ou ERP corporativo.
Leitura, validação e encerramento do ciclo
Gravar a informação é apenas metade do processo industrial; a outra metade consiste em verificar a sua legibilidade. O brilho nas superfícies curvas projeta reflexos que saturam as câmaras.
Integramos iluminação difusa envolvente para eliminar os brilhos metálicos. Esta configuração realça o contraste do código marcado e facilita a análise do algoritmo. Por fim, o software avalia os parâmetros de acordo com as normas ISO 15415 ou AIM DPM. Esta avaliação garante que o lote cumpra os controlos de qualidade.
Automatização e linhas robotizadas
A robótica atual de 2026 exige terminais compactos. Ao realizar a marcação de superfícies curvas com braços robóticos, na COUTH concebemos cabeças ultraleves que não alteram a inércia do manipulador.
Os nossos equipamentos integram os protocolos Profinet e Ethernet/IP. Esta telemetria em tempo real garante uma manutenção preditiva eficaz, eliminando as paragens não programadas e dispendiosas nas linhas automatizadas.
Confie a sua rastreabilidade a especialistas!
Empreender projetos complexos de rastreabilidade exige um parceiro tecnológico líder. Na COUTH, fornecemos soluções chave na mão testadas nos ambientes industriais mais exigentes.
Garantimos a legibilidade e a durabilidade dos códigos DataMatrix e das serializações diretas, mesmo em geometrias complexas ou plásticos técnicos de alta exigência. Visite o nosso site e contacte-nos para implementar a tecnologia de que a sua linha automatizada necessita!
