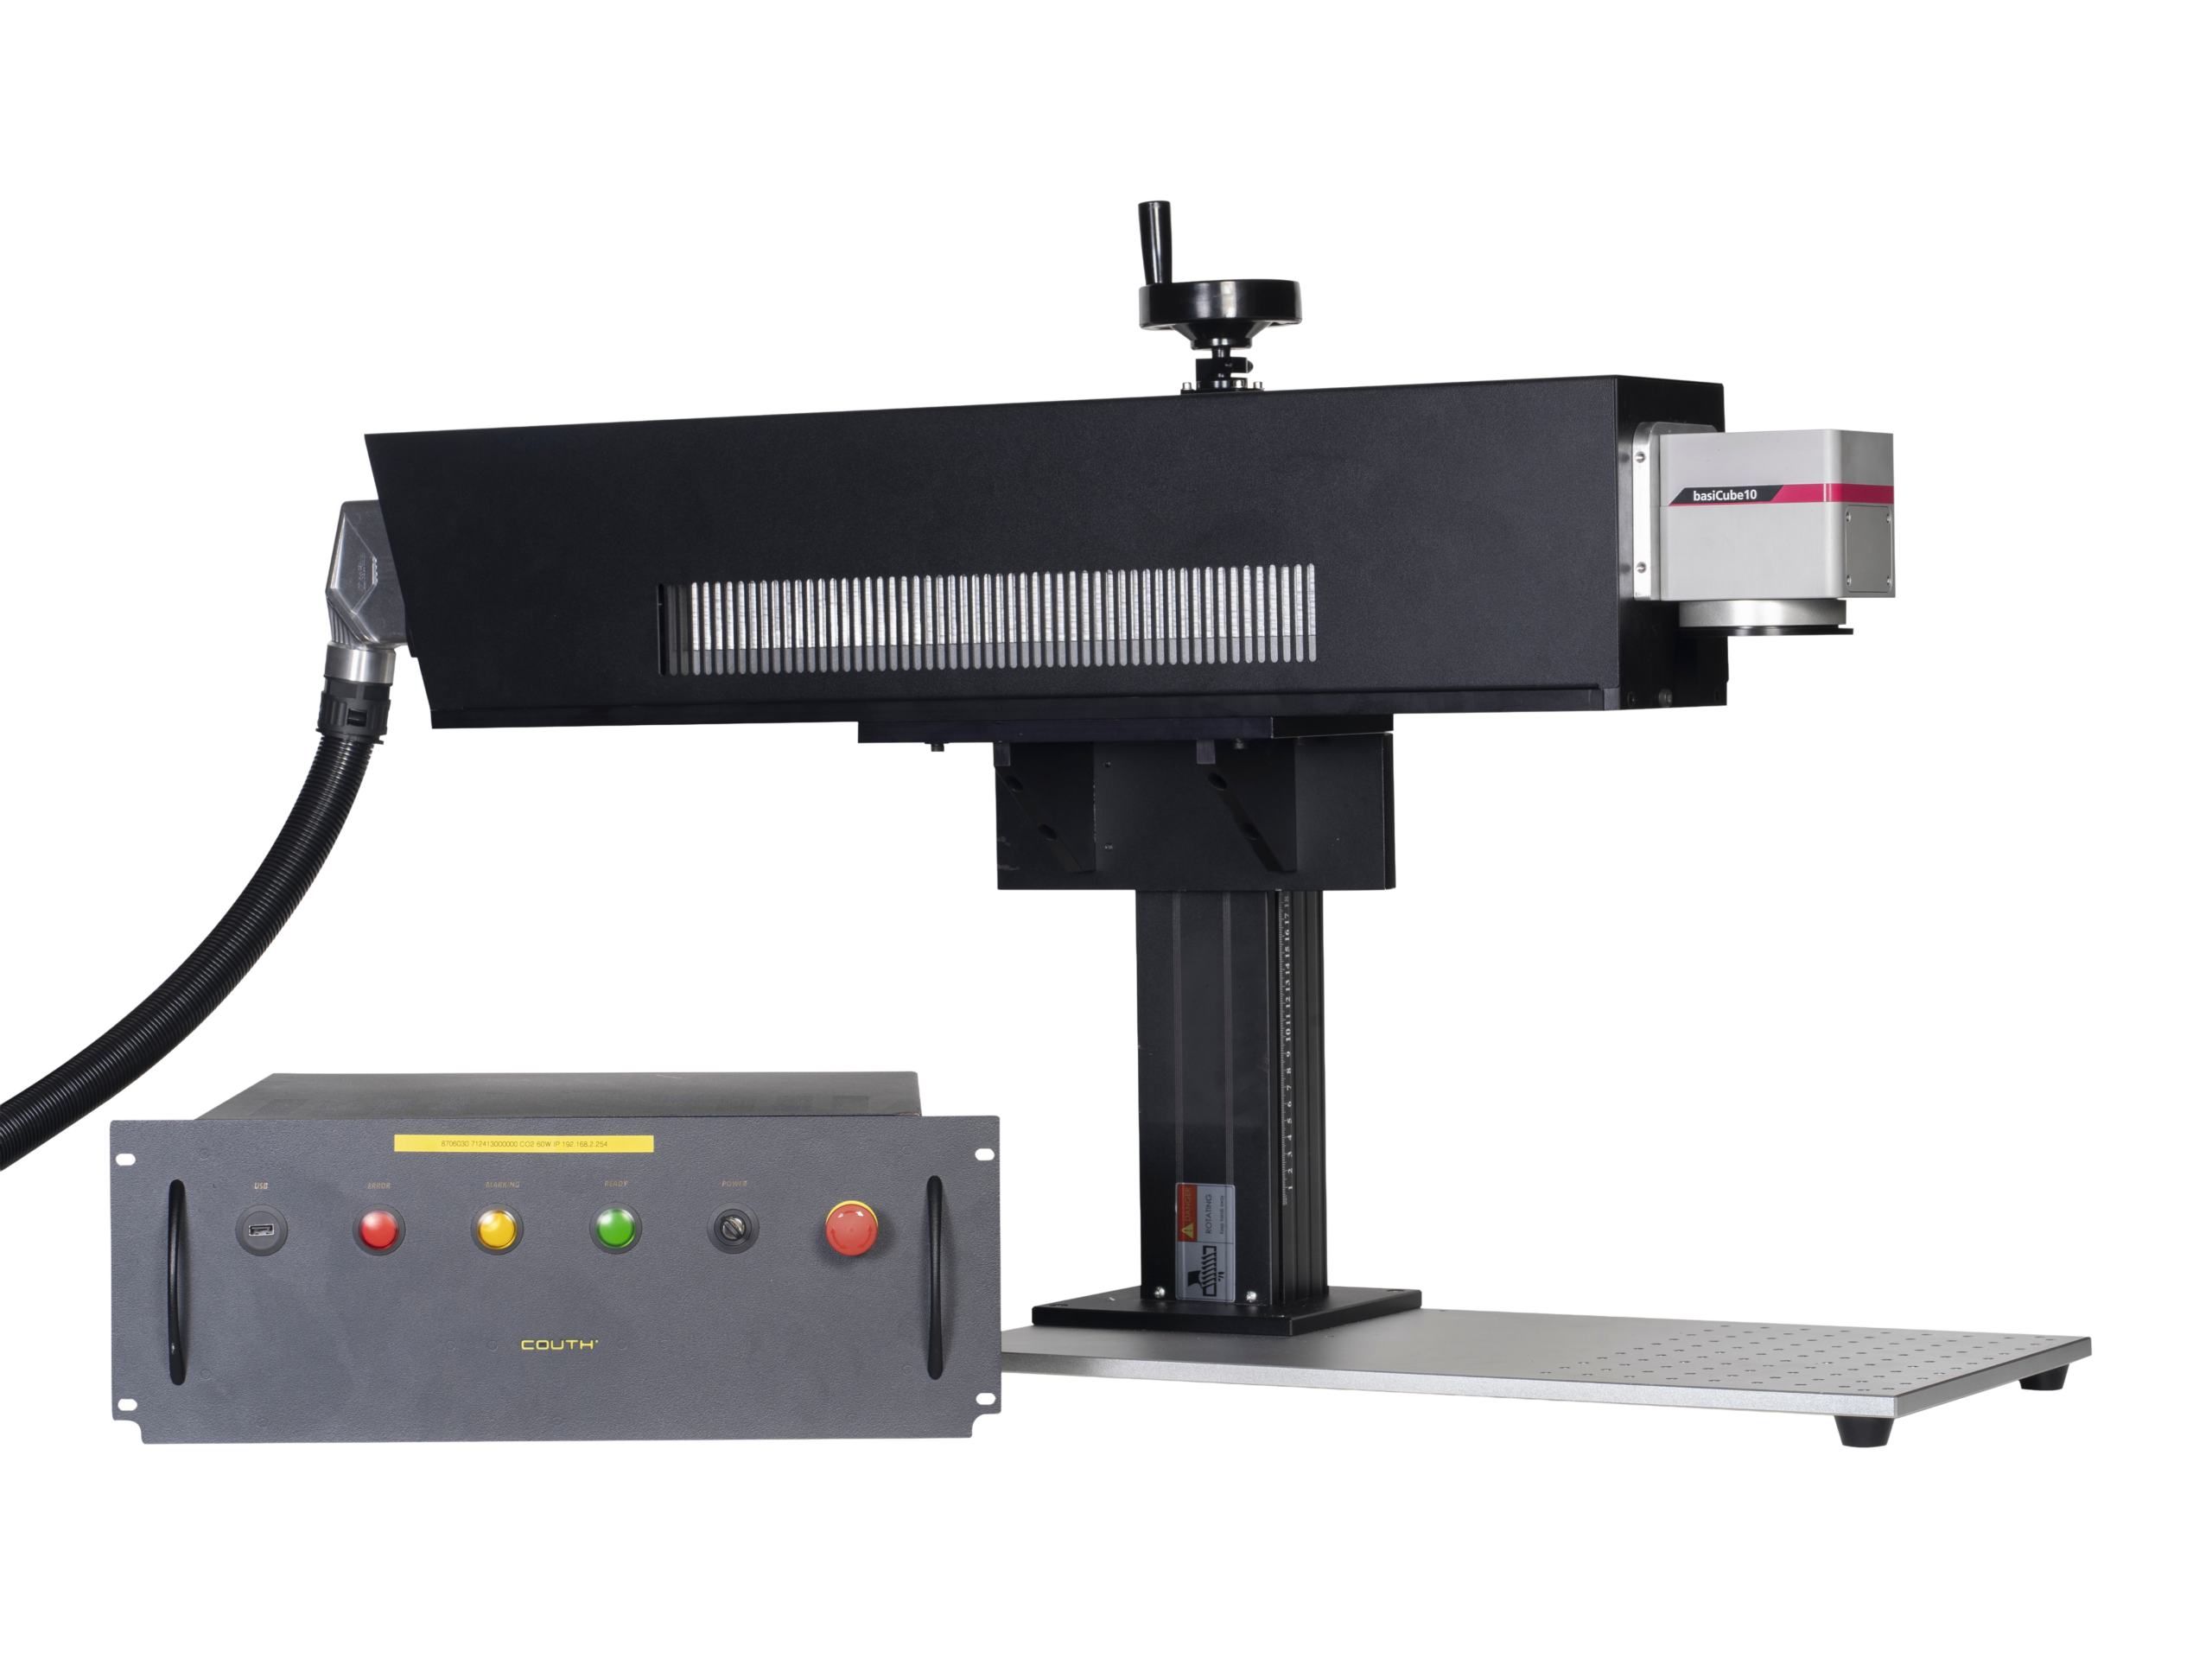
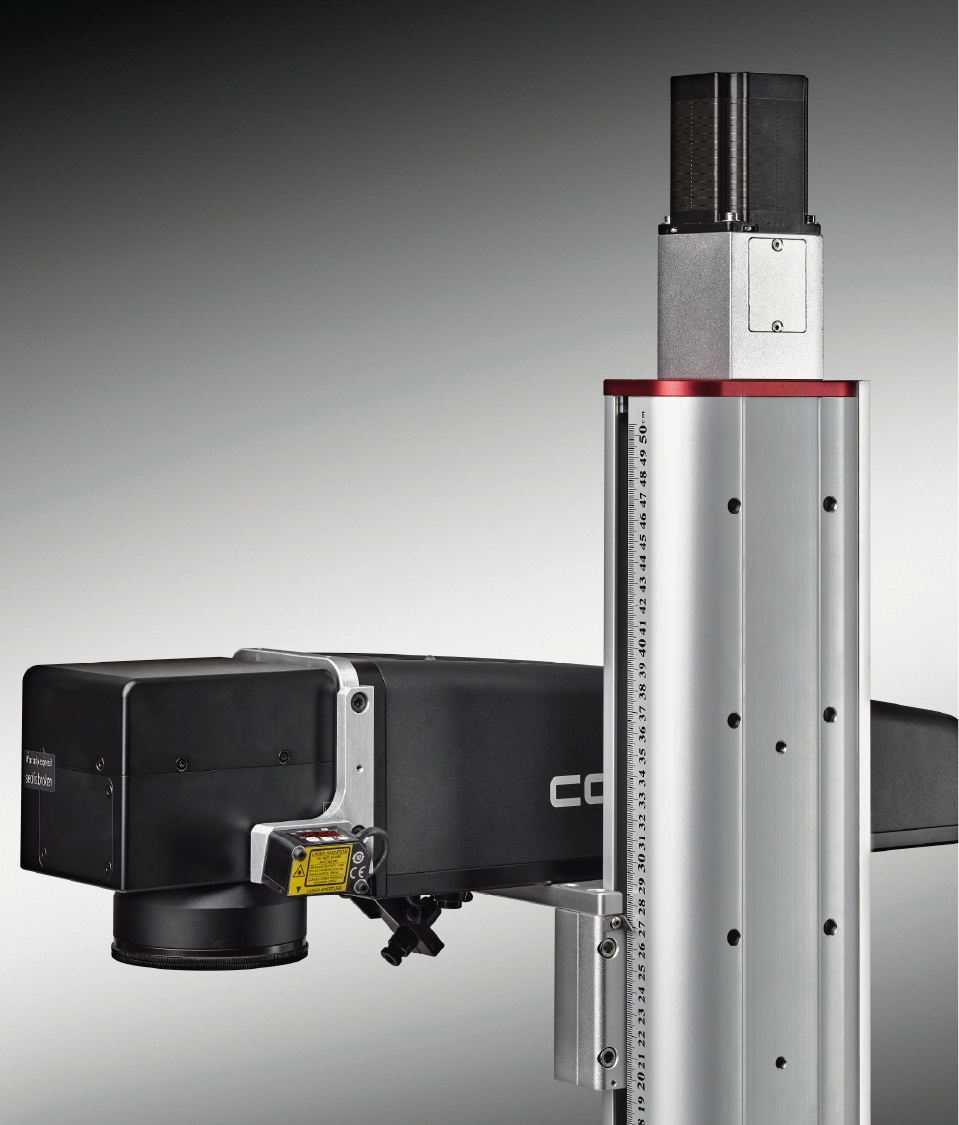
| 额定功率 | 30 W | 60 W |
| 波长 | 10600 nm | |
| 脉冲频率 | 20-80kHz | 50-100kHz |
| 打标速度 | 最高 6000 mm/s | |
| 字符 / 字体 | 矢量、自定义、Windows 字体、TrueType | |
| 条形码 | ✓ | ✓ |
| 二维码 | ✓ | ✓ |
| GS1 DataBar | ✓ | ✓ |
| 徽标图像 | ✓ | ✓ |
| 通信接口 | RS 232, TCP/IP, Ethernet IP, Profinet | |
| 冷却方式 | 风冷 | |
| 功耗 | 11.5 A | |
| 安全等级 | 4 类 | |
| F75 | F150 | F300 | F600 | |
|---|---|---|---|---|
| 焦距 | 54 mm | 131 mm | 284 mm | 591 mm |
| 工作区域 | 50×50 mm | 100×100 mm | 205×205 mm | 410×410 mm |

通信选项
与其他方案相比,CO₂ 激光的突出优势包括:
在兼容的基材上,CO₂ 激光通常比机械系统更快,并可与喷墨打印直接竞争,在质量和持久性方面更胜一筹;但与二极管激光和光纤激光相比,其加工速度较慢。 其振镜系统的扫描速度可在短短数毫秒内完成小型工件的加工,同时保证每一笔画的绝对精度。
CO₂ 激光需要定期检查混合气体(如果不是密封式激光器),并清洁反射镜和镜片。由于加工过程通常会产生烟雾或颗粒(尤其是加工木材或塑料时),配备高效的抽排系统至关重要,以防残留物沉积在光学元件上影响光束功率。
根据您的回答,我们需要更多时间为您提供推荐。请与我们联系。