应用 · 标记类型 · 象形图

部件、铭牌和机械设备上的工业象形图标记

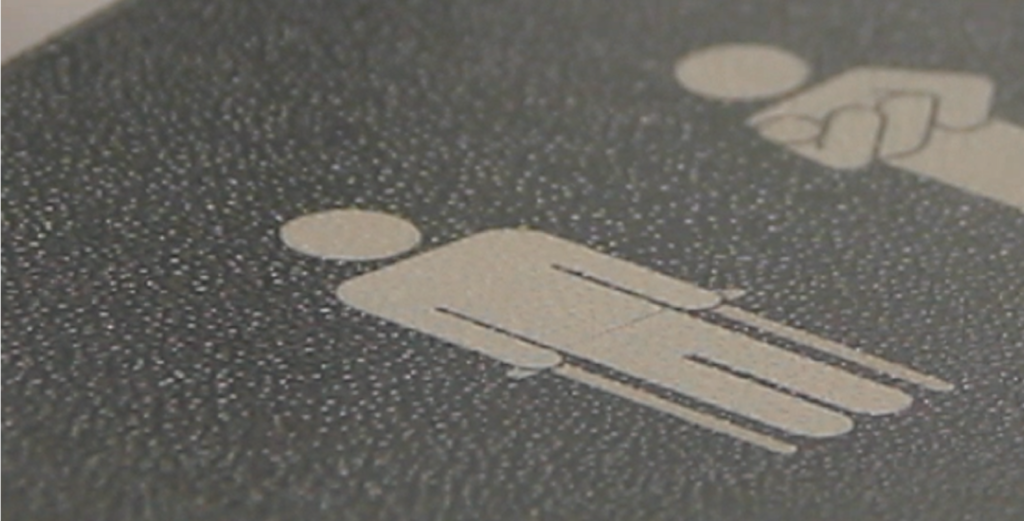
工业象形图标记可将图形符号、技术图标、安全标志、方向指示或视觉说明直接标注在部件、铭牌、工具、零部件及工业设备上。此类标记用于快速、直观地传达信息,特别是在不方便添加长篇文字时,或为了便于操作人员、维护人员及最终用户理解时。

在工业环境中,象形图可指示安装方向、危险区域、警告、使用位置、润滑点、功能参考、控制标识、部件连接、电气符号、维护说明或安全指示。当通过永久性技术直接应用于部件时,这些视觉信息可在生产、组装、使用、清洁、维护或设备整个生命周期内得以保留。

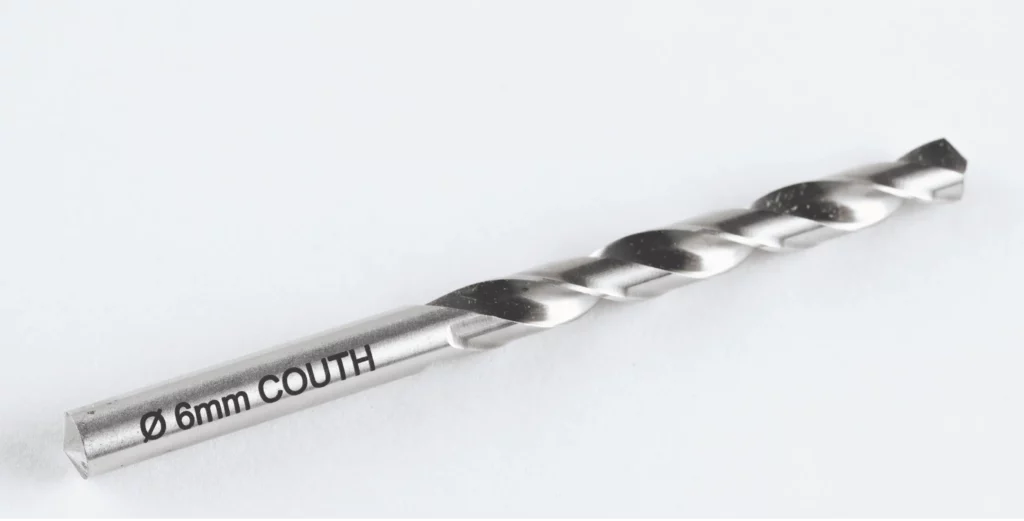
象形图可通过激光、微冲压或雕刻制成,尽管并非所有技术都同样适用于所有设计。对于细节精细、视觉效果高、尺寸较小或表面经过处理的象形图,激光通常是首选方案。微冲压技术可用于在坚固的金属部件上制作简单且耐用的象形图。当需要深度深、连续且低噪音的标记时,雕刻技术适用于线性符号、箭头、轮廓或方向标记。

COUTH 通过微冲击、雕刻和激光技术开发工业标记和可追溯性解决方案。对于工业图标的标记,技术选择需综合考虑符号设计、材料、所需深度、对比度、耐用性、可读性以及与生产流程的集成性。

line

什么是工业图标标记

工业图标标记是指将图形符号永久或持久地标注在工件、铭牌、工具、机器或零部件上。与主要目的是识别品牌或制造商的徽标不同,图标通常具有信息、操作或安全功能。

象形图必须清晰、易于识别且经久耐用。在许多应用中,其功能是立即传达视觉指令:危险、方向、锁定、解锁、连接、正确位置、警告、强制使用、维护点或装配方向。

line

工业标识中象形图的用途

象形图用于快速且永久地传达视觉信息。在工业领域,其价值在于能够帮助人们更轻松地理解说明、警告或功能,而无需完全依赖文字。

兼容的标记技术

图标的标记可通过激光、微冲击或雕刻实现,前提是图标设计与所选技术兼容。选择应基于所需细节程度、材料、图标尺寸、深度、对比度以及耐用性要求。

COUTH领域内的三大主要技术包括:

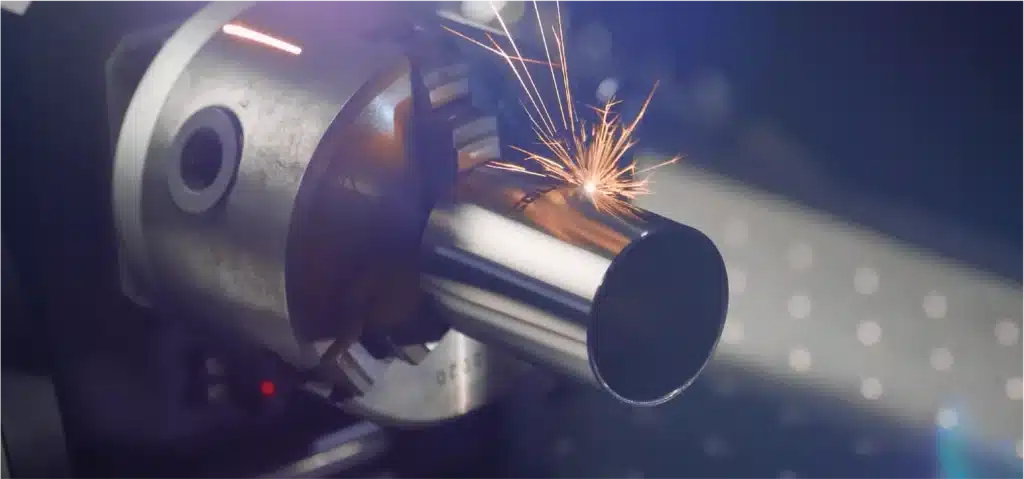
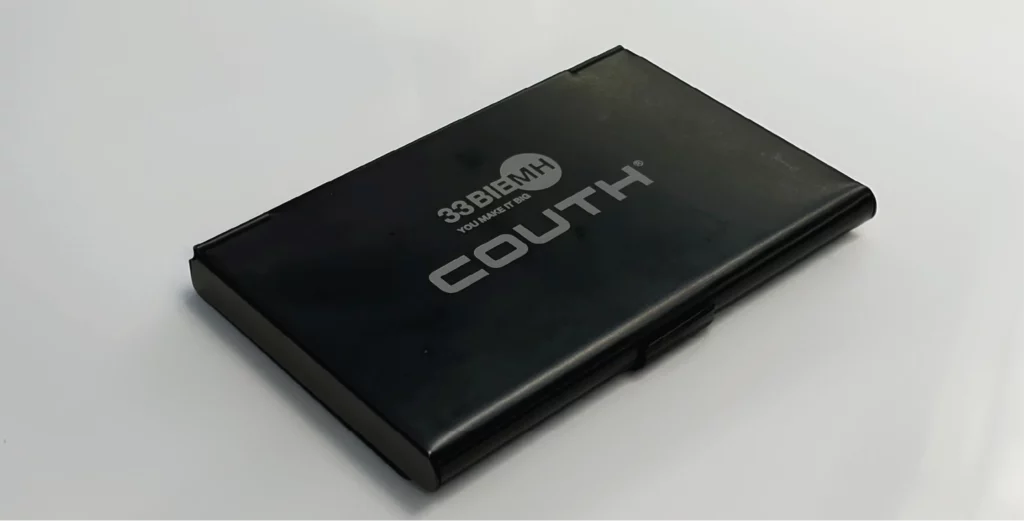
图标的激光标记利用聚焦光束改变材料表面,从而精确再现图标。根据所用材料和参数的不同,可产生对比、雕刻、回火、烧蚀、起泡或去除涂层等效果。

标记的形成原理

激光根据图形文件对图标区域进行轮廓描绘、填充或阴影处理。它能够处理轮廓、填充、矢量图标、相关文本以及微小元素。标记过程无需与工件发生任何机械接触。

常见材料或零件

经验证后,激光图标标记可应用于:

  • 钢。
  • 不锈钢。
  • 铝。
  • 阳极氧化铝。
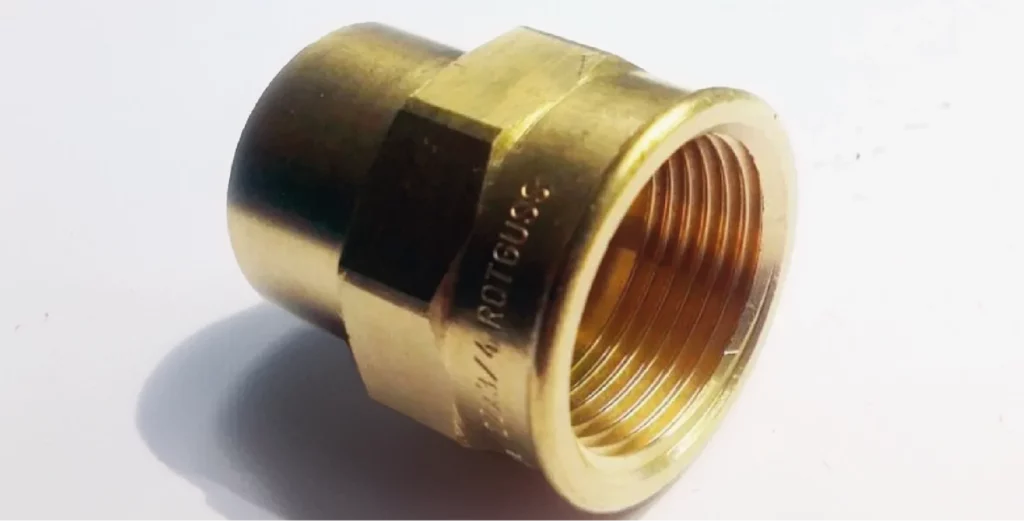
  • 黄铜。
  • 钛。
  • 铜及其合金(需经过验证)。
  • 兼容的工程塑料。
  • 涂漆表面。
  • 经处理或涂层处理的表面。
  • 铭牌。
  • 面板。
  • 前面板。
  • 电子元件。
  • 工具。
  • 精密零件。

优点

  • 符号清晰度高。
  • 极佳的视觉效果。
  • 适用于小型或复杂的象形图。
  • 非接触式标记。
  • 在兼容材料上对比度良好。
  • 能够标记精细细节。
  • 适用于矢量格式。
  • 可与文字、代码或徽标集成。
  • 机械磨损小。
  • 适用于阳极氧化、喷漆或经处理的表面。

当图标需要高可读性、精细细节、小尺寸、良好的视觉效果,或需与文字和代码集成时,建议采用激光标记。此外,该技术还适用于面板、铭牌、表盘、经处理的表面、电子元件及精密零件。

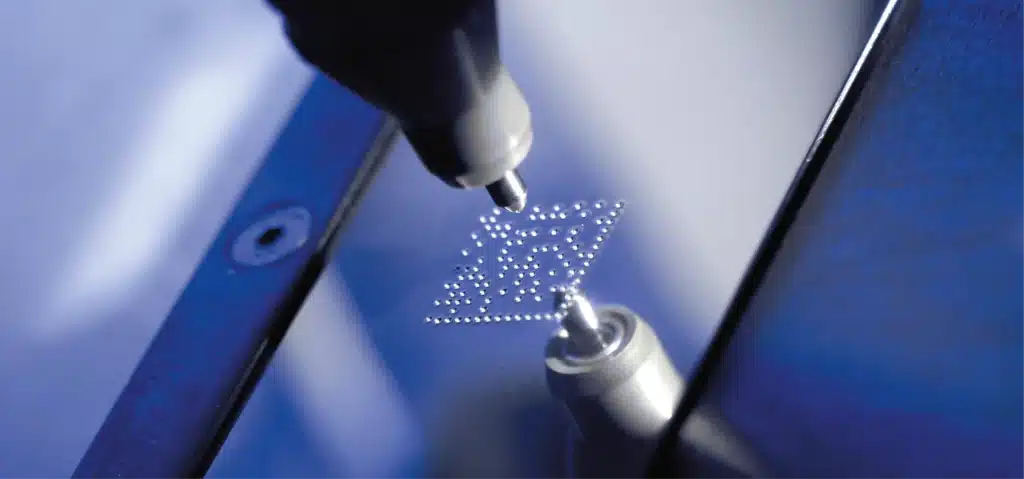
微冲击标记是通过尖端对表面进行受控冲击来生成标记的。在图标标记中,该技术能够通过连续的点阵来再现简单的符号。

标记的形成原理

标头沿图标轮廓或填充图标区域对表面进行冲击。最终形成点状标记,具有永久性和耐用性,适用于简单符号或图形复杂度较低的图标。

常见材料或零件

微冲击标记技术可应用于:

  • 钢。
  • 不锈钢。
  • 铝。
  • 铸铁。
  • 黄铜。
  • 某些兼容的工程塑料。
  • 机加工零件。
  • 工具和夹具。
  • 金属板。
  • 坚固的部件。

优点

  • 通过机械变形实现永久标记。
  • 耐磨性好。
  • 适用于坚固的金属零件。
  • 运营成本低。
  • 无需耗材。
  • 可集成到手动工位或自动化生产线上。
  • 能够复制简单的象形图、箭头或功能符号。

当需要在坚固工件上标记简单象形图,且更重视标记的持久性而非美观度时,微冲击标记是理想选择。该技术适用于工具、设备、加工件、功能铭牌或工业部件,只要点状表面处理效果可接受即可。

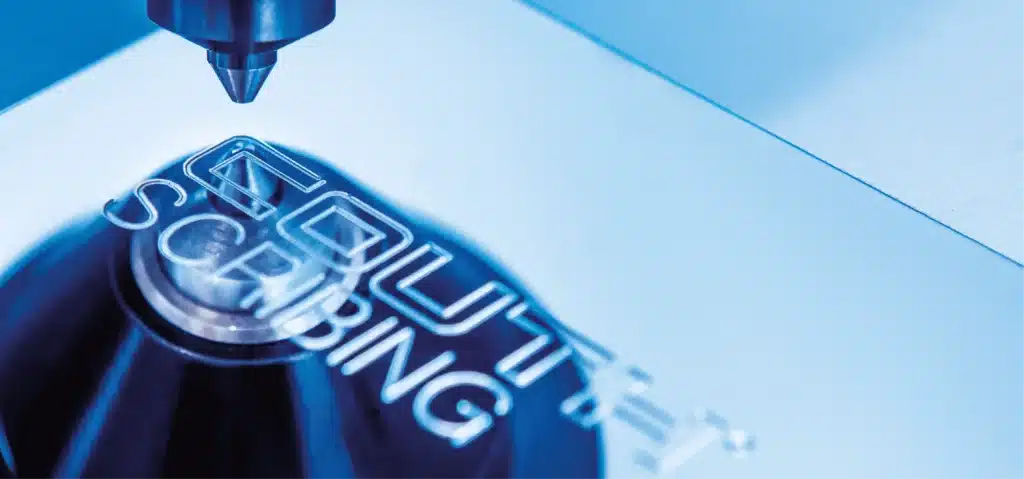
雕刻标记是通过刻刀头穿透并沿表面移动,从而形成连续线条来生成标记。该技术适用于线性图示、箭头、方向符号或由清晰轮廓构成的图标。

标记的形成原理

刻划尖端沿设计线条移动并形成连续切口。最终形成永久性、深层标记,且比冲击式技术更安静。

常见材料或零件

刻划法主要适用于:

  • 钢。
  • 不锈钢。
  • 铝。
  • 黄铜。
  • 金属合金。
  • 板材。
  • 坚固的零件。
  • 需要低噪音水平的组件。

优点

  • 标记深且连续。
  • 噪音低。
  • 线性符号的可读性良好。
  • 适用于箭头、轮廓和导向标记。
  • 适用于板材、金属零件和坚固的组件。
  • 无需耗材。

对于由简单线条、箭头、技术符号或方向标记组成的象形图,建议采用雕刻标记,特别是在需要深刻、静音且永久性标记的情况下。

图标的激光标记利用聚焦光束改变材料表面,从而精确再现图标。根据所用材料和参数的不同,可产生对比、雕刻、回火、烧蚀、起泡或去除涂层等效果。

标记的形成原理

激光根据图形文件对图标区域进行轮廓描绘、填充或阴影处理。它能够处理轮廓、填充、矢量图标、相关文本以及微小元素。标记过程无需与工件发生任何机械接触。

常见材料或零件

经验证后,激光图标标记可应用于:

  • 钢。
  • 不锈钢。
  • 铝。
  • 阳极氧化铝。
  • 黄铜。
  • 钛。
  • 铜及其合金(需经过验证)。
  • 兼容的工程塑料。
  • 涂漆表面。
  • 经处理或涂层处理的表面。
  • 铭牌。
  • 面板。
  • 前面板。
  • 电子元件。
  • 工具。
  • 精密零件。
优点
  • 符号清晰度高。
  • 极佳的视觉效果。
  • 适用于小型或复杂的象形图。
  • 非接触式标记。
  • 在兼容材料上对比度良好。
  • 能够标记精细细节。
  • 适用于矢量格式。
  • 可与文字、代码或徽标集成。
  • 机械磨损小。
  • 适用于阳极氧化、喷漆或经处理的表面。

当图标需要高可读性、精细细节、小尺寸、良好的视觉效果,或需与文字和代码集成时,建议采用激光标记。此外,该技术还适用于面板、铭牌、表盘、经处理的表面、电子元件及精密零件。

微冲击标记是通过尖端对表面进行受控冲击来生成标记的。在图标标记中,该技术能够通过连续的点阵来再现简单的符号。

标记的形成原理

标头沿图标轮廓或填充图标区域对表面进行冲击。最终形成点状标记,具有永久性和耐用性,适用于简单符号或图形复杂度较低的图标。

常见材料或零件

微冲击标记技术可应用于:

  • 钢。
  • 不锈钢。
  • 铝。
  • 铸铁。
  • 黄铜。
  • 某些兼容的工程塑料。
  • 机加工零件。
  • 工具和夹具。
  • 金属板。
  • 坚固的部件。
优点
  • 通过机械变形实现永久标记。
  • 耐磨性好。
  • 适用于坚固的金属零件。
  • 运营成本低。
  • 无需耗材。
  • 可集成到手动工位或自动化生产线上。
  • 能够复制简单的象形图、箭头或功能符号。

当需要在坚固工件上标记简单象形图,且更重视标记的持久性而非美观度时,微冲击标记是理想选择。该技术适用于工具、设备、加工件、功能铭牌或工业部件,只要点状表面处理效果可接受即可。

雕刻标记是通过刻刀头穿透并沿表面移动,从而形成连续线条来生成标记。该技术适用于线性图示、箭头、方向符号或由清晰轮廓构成的图标。

标记的形成原理

刻划尖端沿设计线条移动并形成连续切口。最终形成永久性、深层标记,且比冲击式技术更安静。

常见材料或零件

刻划法主要适用于:

  • 钢。
  • 不锈钢。
  • 铝。
  • 黄铜。
  • 金属合金。
  • 板材。
  • 坚固的零件。
  • 需要低噪音水平的组件。
优点
  • 标记深且连续。
  • 噪音低。
  • 线性符号的可读性良好。
  • 适用于箭头、轮廓和导向标记。
  • 适用于板材、金属零件和坚固的组件。
  • 无需耗材。

对于由简单线条、箭头、技术符号或方向标记组成的象形图,建议采用雕刻标记,特别是在需要深刻、静音且永久性标记的情况下。

line

兼容材料

工业象形图标记可应用于多种材料。具体采用哪种技术取决于材料、表面处理、细节程度、标记深度以及所需的视觉质量。

line

图标标记的图形文件要求

标记效果的质量既取决于技术本身,也取决于源文件。用于文档、印刷或数字界面的象形图并不总是针对工业标记进行了优化。

01

矢量格式

在可能的情况下,建议使用矢量文件。矢量文件允许在不损失质量的情况下调整象形图的大小,并便于再现轮廓、曲线和比例。

  • PNG。
  • JPEG。
  • BMP。
  • SVG。
  • CSV。
  • GIF。
  • DXF。
  • DWG。
  • PLT/HPGL。
02

设计简化

对于尺寸较小的图标或采用机械技术进行标记的情况,可能需要简化细节、去除纹理、增加最小线宽或调整比例。

03

最小细节尺寸

线条过细、间距过小或文字过小可能会导致无法辨认。定义最小标记尺寸并在实际零件上验证效果至关重要。

04

预期对比度

设计必须适应材料上可能产生的对比度。数字象形图中的并非所有颜色、填充或符号都能直接转移到单色工业标识上。

05

轮廓与填充

激光加工可处理轮廓、填充及阴影区域。微点刻和线刻通常更适用于轮廓或简化图案。

06

样品验证

在投入生产前,建议在实物样品上验证图标,以检查其尺寸、对比度、清晰度、深度及耐用性。

line

工业图标标记的优势

Comunicación visual inmediata

即时视觉传达

图标能够快速传递功能性或安全信息,无需阅读冗长的文字说明。

Identificación permanente

永久性标识

标记可直接集成到工件、铭牌或设备中,从而减少对标签、贴纸或表面印刷的依赖。

Reducción de errores

减少错误

清晰的象形图可避免错误安装、接线失误、不当使用或将相似部件混淆。

senal seguridad

提升安全性

警告、风险、强制要求或正确使用等符号有助于强化机器、设备或部件上的安全说明。

Utilidad en entornos multilingües

多语言环境中的实用性

在涉及不同语言的操作员、技术人员或用户的场景中,象形图可促进理解。

Integración con trazabilidad

与可追溯性的整合

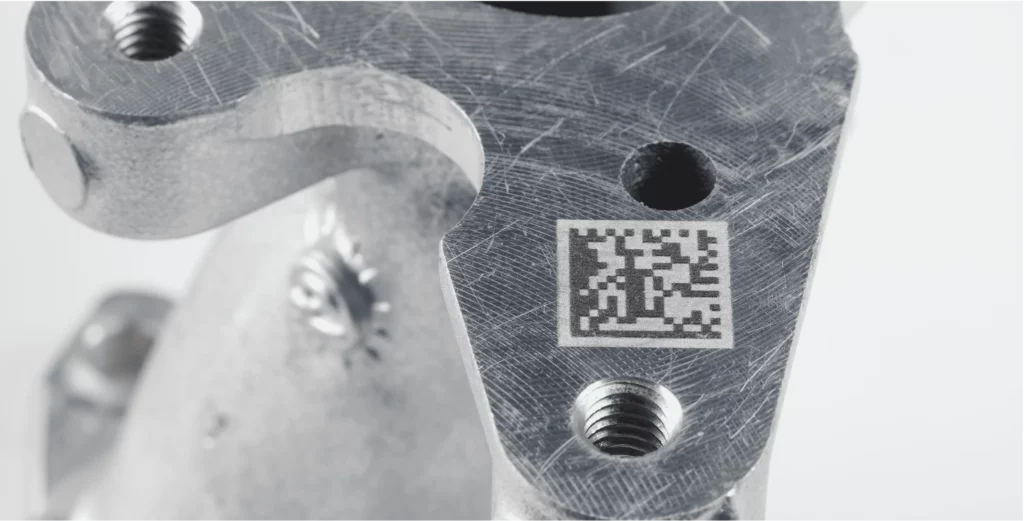
可与DataMatrix码、二维码、序列号、参考代码、徽标或字母数字文本结合使用,以整合视觉、技术及可追溯信息。

Adaptación a distintos materiales

对不同材料的适应性

经验证后,象形图可标记在金属、工程塑料、阳极氧化表面、涂漆部件或经处理的铭牌上。

Alta calidad visual

卓越的视觉质量

特别是通过激光技术,可以再现具有良好清晰度、轮廓清晰且对比度可控的符号。

技术考量

图标的功能

并非所有图标都有相同的要求。装饰性符号、方向箭头、安全警示或维护图标可能需要不同程度的可见性和耐用性。

图案的复杂程度

图标越复杂,就越需要采用高分辨率技术,例如激光。简单的符号可通过微冲击或雕刻工艺实现,前提是表面处理允许。

可用尺寸

标记区域的尺寸决定了可再现的细节程度。非常小的图标可能需要简化设计或采用激光标记。

零件材料

材料会影响标记的对比度、深度、变形、热响应以及耐用性。

表面处理

抛光、粗糙、涂漆、阳极氧化、喷砂或涂层表面可能会改变图标最终的外观。

所需深度

如果图标需要承受剧烈磨损,可能需要更深的标记。如果优先考虑视觉传达,高对比度的浅层标记可能就足够了。

预期视觉质量

并非所有技术都能提供相同的表面处理效果。激光通常能提供最佳的视觉质量;微冲击和刮刻则更适合用于功能性、坚固或深层标记。

细节可读性

细线、小型箭头、复杂符号或标准化象形图在生产前必须经过验证。

使用环境

标记可能接触到油、油脂、清洁剂,并可能受到磨损、温度、湿度的影响,或经历后续工艺(如喷漆、机械加工或喷砂处理)。

与生产流程的集成

标记机可安装在手动工位、自动化生产线、机器人工作站或定制化解决方案中。集成方案需考虑循环时间、固定方式、可访问性及安全性。

line

图标标记的工业应用

line

按行业划分的应用

汽车

在汽车行业,象形图可标注在金属部件、塑料部件、铭牌、工具、设备、装配部件、面板和子组件上。这些图标可指示方向、位置、警告、安装方向或功能说明。

航空航天

在航空业中,象形图可应用于铭牌、技术部件、面板、工具、设备或维护部件上。选择技术方案时,需综合考虑材料、表面处理、重量、腐蚀、疲劳及文档要求等因素。

铁路

在铁路行业,象形图可应用于铭牌、备件、金属部件、面板、维护设备和安全元件上。长期耐用性和可读性是重要因素。

冶金与机械加工

在机械加工、铸造、冲压或金属加工中,象形图可标注在工件、铭牌、工具、设备、代工生产的部件或工艺控制元件上。

工业机械

在工业机械领域,象形图标记被应用于制造商铭牌、面板、机架、外壳、控制装置、安全部件、备件及维护设备上。

能源、天然气和石油

在能源、天然气和石油行业,象形图可标注在铭牌、阀门、法兰、工具、备件或技术部件上。标记必须能够抵御篡改、油污、灰尘、清洁操作以及极端环境条件。

电子

在电子行业,象形图可应用于外壳、连接器、散热器、面板、基板、接口、塑料和金属部件。由于激光具有高精度且非接触式,因此通常特别适合此类应用。

工具和夹具

工具、模具、冲头、量规和装配工具均可通过象形图进行标记,以指示其用途、方向、属性、校准或维护要求。

如何选择合适的技术

在激光、微冲击和雕刻技术之间进行选择,取决于象形图的设计、材料、标记深度、视觉质量以及使用环境。

在以下情况下建议采用激光标记:

  • 图标具有精细细节。
  • 需要高视觉质量。
  • 标记必须采用非接触式操作。
  • 工件较为脆弱。
  • 材料为阳极氧化铝、不锈钢,或经过涂装或处理的表面。
  • 象形图需与二维码、DataMatrix、条形码或小字文本结合使用。
  • 需要在线集成或处理可变数据。
  • 标记必须具有良好的对比度。
  • 象形图尺寸较小或需保持精确轮廓。

在以下情况下建议采用点针标记:

  • 象形图较为简单。
  • 零件为金属材质且坚固耐用。
  • 耐用性优先于美观性。
  • 可接受点状表面效果。
  • 在苛刻环境中需要持久的标记。
  • 必须保持较低的运营成本。
  • 应用场景允许机械接触。
  • 符号为箭头、功能标记或简单图标。

在以下情况下建议采用刻划:

  • 图标为线性或轮廓式。
  • 需要深层标记。
  • 噪音水平必须低。
  • 零件能够承受机械切割。
  • 设计不需要复杂的填充。
  • 表面允许连续且稳定的划痕。
  • 符号为箭头、方向标记或定位指示。

建议始终进行测试,特别是在以下情况下:

  • 图标包含微小细节。
  • 文件未矢量化。
  • 零件表面粗糙、经过处理或涂层。
  • 需要特定的对比度。
  • 标记必须能够承受磨损、清洁或后续工艺。
  • 材料具有反光性、易碎或属于特殊材料。
  • 视觉质量至关重要。
  • 象形图具有安全功能。
  • 该部件将在自动化生产中进行标记。
常见问题

常见问题

可以。象形图可通过激光、微冲击或雕刻等方式标记在工件、铭牌、工具、面板或工业部件上,具体取决于设计、材料、尺寸以及所需的视觉质量。

这取决于图标本身及其应用场景。对于细节丰富、尺寸较小或对视觉质量要求较高的图标,激光通常是最佳选择。微冲压技术可用于在坚固的工件上标记简单符号。当需要一定深度时,雕刻技术适用于线性或轮廓式图标。

可以。激光技术特别适合标记工业象形图,尤其是在需要清晰度、对比度、精度且无需机械接触的情况下。

可以,前提是图案简单且点状表面处理效果可接受。微冲击技术适用于在坚固的金属工件上标记箭头、功能符号或简单图标。

是的,在某些情况下适用。线刻技术可用于由线条、轮廓、箭头或简单符号组成的图标,特别是在需要深度标记且要求低噪音的情况下。

最推荐使用矢量格式,如 AI、SVG、EPS、DXF 或矢量 PDF。这些格式允许调整设计尺寸,并能更精确地保持比例、曲线和轮廓。

可以。安全图标可标记在铭牌、标牌、机械设备或零部件上。在这些情况下,必须确保标记的清晰度、对比度、尺寸及耐用性。

可以。不锈钢可通过激光、微冲压或雕刻进行标记。若要获得视觉效果良好的图标,激光通常是最佳选择。

可以。阳极氧化铝可通过激光标记,生成对比度高、清晰度佳的图标。这在铭牌、面板、前盖和可见部件上是一种常见做法。

可以。将图标与字母数字文本、序列号、参考代码、DataMatrix 码、二维码或徽标结合使用,以整合视觉、技术及可追溯性信息,是一种常见做法。

如果采用适合材料和应用场景的合适技术,则可以是永久性的。其耐久性取决于刻痕深度、对比度、表面处理以及使用条件。

是的。建议在实际样品上进行刻印测试,以检查其尺寸、对比度、清晰度、深度、耐用性以及与材料的兼容性。

给我们留言
下载COUTH完整产品目录