
Im Stahlbau durchläuft jedes Bauteil eine lange Kette: Wareneingang, Sägen und Bohren in der CNC-Linie, Schweißen, Oberflächenbehandlung, Transport und schließlich die Montage auf der Baustelle. An jeder dieser Stationen muss klar sein, um welches Teil es sich handelt, aus welchem Material es besteht und wohin es gehört. Sobald die Kennzeichnung fehlt, unleserlich wird oder schlicht falsch ist, beginnt die Suche: in der Halle, auf dem Lagerplatz oder im schlimmsten Fall auf der Baustelle.
Für Betriebe, die nach EN 1090 zertifiziert sind, ist die Kennzeichnung außerdem keine reine Organisationsfrage. Die Norm verlangt, dass Bauteile identifizierbar und – abhängig von der Ausführungsklasse – rückverfolgbar sind. Die Markierung am Bauteil ist dabei das sichtbare Bindeglied zwischen Werkstoffzeugnis, Fertigungsunterlagen und Montageplan.
Bei COUTH entwickeln und fertigen wir seit Jahrzehnten Systeme für die industrielle Kennzeichnung, auch für die Eisen- und Stahlindustrie. In diesem Beitrag zeigen wir, welche Anforderungen die EN 1090 an die Kennzeichnung stellt, wofür die Markierung im Stahlbau konkret gebraucht wird und wie Sie den manuellen Arbeitsschritt durch eine automatisierte Markierung in der CNC-Linie ersetzen.
Was die EN 1090 zur Identifizierung und Rückverfolgbarkeit verlangt
Die EN 1090 regelt die Ausführung von Stahl- und Aluminiumtragwerken. Für die Kennzeichnung ist vor allem Teil 2 (technische Anforderungen an Stahltragwerke) relevant. Er enthält Vorgaben zu zwei eng verwandten Themen:
- Identifizierung der Bauteile: Jedes Bauteil muss während der gesamten Fertigung eindeutig identifizierbar sein, damit es dem richtigen Auftrag, der richtigen Position und den zugehörigen Dokumenten zugeordnet werden kann.
- Rückverfolgbarkeit der Ausgangsprodukte: Je nach Ausführungsklasse (EXC) muss nachvollziehbar sein, aus welchem Ausgangsmaterial – mit welchem Werkstoffzeugnis – ein Bauteil gefertigt wurde.
Die Rolle der Ausführungsklasse (EXC)
Die EN 1090 unterscheidet vier Ausführungsklassen, von EXC1 bis EXC4. Je höher die Klasse, desto strenger die Anforderungen an Dokumentation, Prüfung und Rückverfolgbarkeit. Vereinfacht gilt:
- In den niedrigeren Ausführungsklassen steht die eindeutige Identifizierung der Bauteile im Vordergrund.
- In den höheren Ausführungsklassen (insbesondere EXC3 und EXC4) wird eine durchgängige Rückverfolgbarkeit der Ausgangsprodukte vom Wareneingang bis zum eingebauten Bauteil gefordert.
Welche Anforderungen im Einzelfall gelten, hängt von der festgelegten Ausführungsklasse und von den Ausführungsunterlagen des Projekts ab. Prüfen Sie den genauen Wortlaut der Norm in der aktuell gültigen Fassung und stimmen Sie sich mit Ihrer Schweißaufsicht und Ihrem QM ab, bevor Sie Ihr Kennzeichnungskonzept festlegen.
Auch die Art der Markierung ist geregelt
Die EN 1090-2 beschreibt nicht nur, dass gekennzeichnet werden muss, sondern macht auch Vorgaben dazu, wie. Insbesondere bei Markierungen, die das Material verformen – etwa Prägungen oder Schlagstempel -, sind Einschränkungen zu beachten, zum Beispiel hinsichtlich der Bereiche, in denen markiert werden darf. Ob und wo eine mechanische Markierung zulässig ist, sollte deshalb immer anhand der Norm und der Projektvorgaben geklärt werden. Genau hier lohnt sich der Vergleich der Technologien, auf den wir weiter unten eingehen.
Wofür die Kennzeichnung im Stahlbau gebraucht wird
Die Normanforderung ist nur ein Teil der Geschichte. Im Alltag eines Stahl- und Metallbaubetriebs erfüllt die Markierung gleich mehrere Aufgaben.
Positionsnummern für Fertigung und Montage
Jedes Bauteil eines Stahlbauprojekts trägt eine Positionsnummer aus der Werkstattzeichnung. Sie entscheidet darüber, ob ein Träger an der richtigen Stelle verbaut wird. Nach dem Sägen sehen sich viele Profile zum Verwechseln ähnlich; ohne eindeutige Kennzeichnung ist die Zuordnung reine Erfahrungssache – und damit fehleranfällig.
Montage auf der Baustelle
Auf der Baustelle zählt vor allem eines: Der Monteur muss das Bauteil schnell und sicher erkennen. Eine gut lesbare, dauerhafte Markierung mit Auftrags- und Positionsnummer verkürzt die Suche, verhindert Vertauschungen und reduziert Rückfragen an die Arbeitsvorbereitung.
Verbindung zum Werkstoffzeugnis
Für die Rückverfolgbarkeit ist entscheidend, dass sich ein Bauteil seinem Ausgangsmaterial zuordnen lässt – und damit dem Werkstoffzeugnis, das Stahlsorte, Charge und Prüfergebnisse dokumentiert. Wird beim Zuschnitt die Chargen- oder Schmelzennummer auf das Bauteil übertragen oder über eine eindeutige Kennung im System verknüpft, bleibt diese Verbindung auch nach dem Sägen erhalten.
Nachweis bei Audits und Reklamationen
Bei der Überwachung durch die notifizierte Stelle oder bei einer Reklamation müssen Sie belegen können, welches Material wo verbaut wurde. Eine konsequente Kennzeichnung macht diesen Nachweis zu einer Frage von Minuten statt von Tagen.
Von Farbe und Schlagstempel zur automatisierten Markierung
In vielen Betrieben wird heute noch von Hand gekennzeichnet: mit Farbstift oder Sprühfarbe, mit Etiketten oder mit Schlagstempeln. Diese Methoden sind vertraut, haben aber klare Schwächen.
| Methode | Typisches Problem |
|---|---|
| Farbstift / Sprühfarbe | Verblasst, wird beim Strahlen entfernt oder bei der Beschichtung überdeckt. |
| Etiketten | Lösen sich bei Hitze, Feuchtigkeit oder Strahlen; gehen beim Transport verloren. |
| Schlagstempel von Hand | Zeitaufwendig, ungleichmäßige Tiefe, Ergonomie; zulässige Bereiche müssen beachtet werden. |
| Alle manuellen Methoden | Übertragungsfehler beim Abschreiben der Positionsnummer, zusätzlicher Arbeitsschritt. |
Hinzu kommt ein Faktor, der oft unterschätzt wird: Die manuelle Kennzeichnung ist ein separater Arbeitsgang. Ein Mitarbeiter muss die Daten aus der Zeichnung oder dem Auftrag ablesen, das Teil suchen und die Markierung anbringen. Jeder dieser Schritte kostet Zeit und birgt das Risiko, dass eine Zahl falsch übertragen wird.
Automatisierte Markierung in der CNC-Linie
Die naheliegende Lösung ist, die Markierung dorthin zu verlagern, wo das Bauteil ohnehin bearbeitet wird: in die CNC-Linie zum Sägen, Bohren oder Ausklinken von Profilen. Die Steuerung kennt zu diesem Zeitpunkt bereits alle relevanten Daten – Auftrag, Position, Material, Länge. Ein integriertes Markiersystem übernimmt diese Daten direkt und bringt die Kennzeichnung automatisch auf.
Das hat mehrere Vorteile:
- Kein zusätzlicher Arbeitsschritt: Das Bauteil verlässt die Linie bereits gekennzeichnet.
- Keine Übertragungsfehler: Die Daten kommen aus dem CNC-Programm oder der Fertigungssoftware, nicht aus einer handschriftlichen Notiz.
- Gleichbleibende Qualität: Schrifthöhe, Tiefe und Position sind bei jedem Bauteil gleich.
- Bessere Dokumentation: Was markiert wurde, lässt sich protokollieren und mit den Fertigungsdaten verknüpfen.
Genau diese Fragen stehen hinter Suchbegriffen wie steel beam marking cnc, steel profile marking cnc oder automated scribing steel: Betriebe wollen die manuelle Kennzeichnung (reduce manual marking steel) reduzieren und die Markierung (steel assembly marking) in die bestehende Maschine integrieren.
Welche Technologie eignet sich für Träger und Profile?
Für die Integration in Stahlbau-Linien kommen vor allem zwei mechanische Technologien in Frage. Beide verändern die Oberfläche dauerhaft und benötigen weder Farbe noch Etiketten.
Ritzmarkierung
Bei der Ritzmarkierung zieht eine Hartmetallnadel eine durchgehende Linie in die Oberfläche. Es entstehen gut lesbare, saubere Zeichen – ideal für Positions- und Auftragsnummern, die auch auf der Baustelle mit bloßem Auge erkannt werden müssen. Das Verfahren arbeitet vergleichsweise leise und eignet sich gut für längere Texte. Mehr dazu finden Sie auf unserer Seite zu Ritzmarkierern.
Nadelprägen
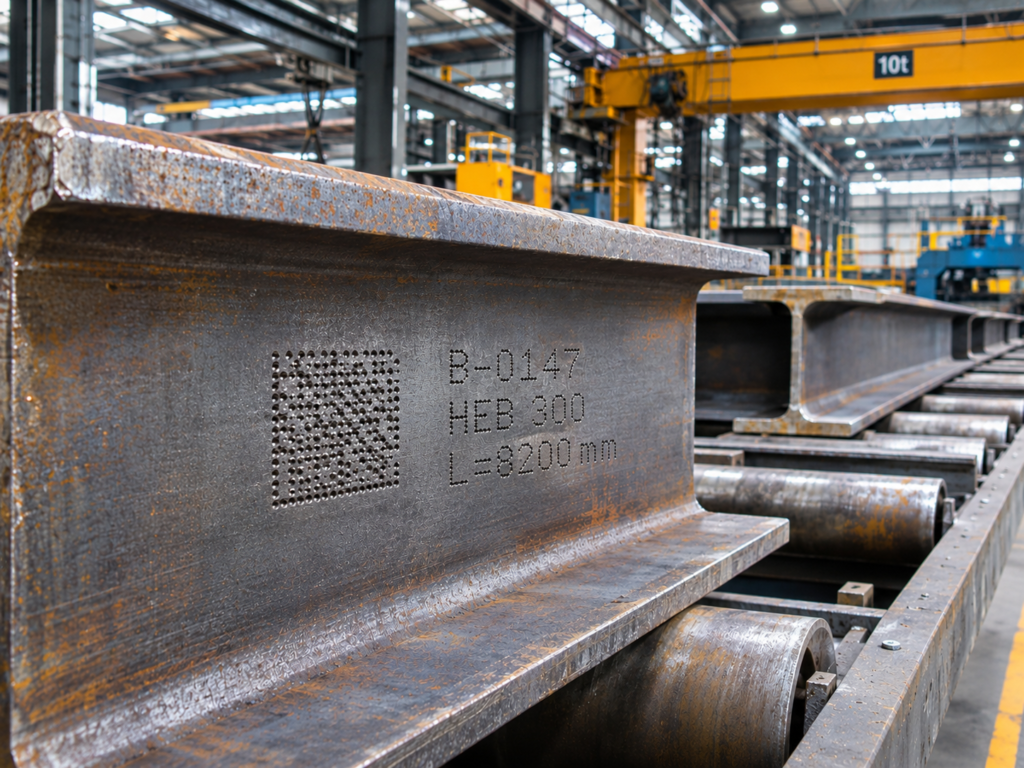
Beim Nadelprägen schlägt eine Nadel in schneller Folge auf die Oberfläche und bildet die Zeichen aus einzelnen Punkten. Das Verfahren ist robust und eignet sich auch für raue Oberflächen und für Data-Matrix-Codes, die später maschinell gelesen werden sollen. Weitere Informationen finden Sie bei unseren Nadelprägern.
Die Wahl hängt von der Anwendung ab
Welche Technologie besser passt, hängt von mehreren Faktoren ab:
- Lesbarkeit: Soll die Kennzeichnung vor allem vom Monteur gelesen werden oder auch von einem Scanner?
- Inhalt: Kurze Positionsnummer, längerer Text oder zusätzlich ein Data-Matrix-Code?
- Oberfläche: Walzhaut, gestrahlte oder bereits bearbeitete Flächen.
- Normative Vorgaben: Welche Markierungsarten und Bereiche sind laut EN 1090 und Projektunterlagen zulässig?
- Integration: Wo in der Linie ist Platz für den Markierkopf, und wie kommuniziert er mit der Steuerung?
Klartext, Data-Matrix-Code oder beides?
Eine Frage, die sich bei der Umstellung auf eine automatisierte Kennzeichnung fast immer stellt: Was genau soll auf dem Bauteil stehen?
Klartext für Menschen
Positionsnummer, Auftragsnummer und gegebenenfalls eine Kurzbezeichnung im Klartext sind für die Werkstatt und die Baustelle unverzichtbar. Monteure arbeiten mit Montageplänen, auf denen Positionsnummern stehen – nicht mit Scannern. Der Klartext muss deshalb groß und tief genug sein, um auch nach Transport, Strahlen und Beschichtung noch erkennbar zu sein.
Data-Matrix-Code für Systeme
Ein Data-Matrix-Code speichert deutlich mehr Informationen auf kleiner Fläche, etwa eine eindeutige Bauteil-ID, über die sich im System Auftrag, Charge, Werkstoffzeugnis und Fertigungsschritte abrufen lassen. Für Betriebe, die ihre Fertigung digital steuern oder ihren Kunden eine durchgängige Dokumentation liefern möchten, ist das ein großer Vorteil. Voraussetzung ist, dass der Code auf der jeweiligen Oberfläche zuverlässig lesbar ist – auf rauen oder gestrahlten Flächen muss das an Musterteilen geprüft werden.
Die Kombination
In vielen Fällen ist die Kombination sinnvoll: Klartext für die Menschen in Werkstatt und Montage, Data-Matrix-Code für die Datenverknüpfung im System. Beides lässt sich in einem Arbeitsgang aufbringen und aus denselben Fertigungsdaten erzeugen.
Typische Fehler bei der Einführung
Aus Projekten mit Stahl- und Metallbaubetrieben kennen wir einige Stolpersteine, die sich mit etwas Planung leicht vermeiden lassen:
- Markierposition nicht festgelegt: Wenn nicht definiert ist, wo die Kennzeichnung auf dem Profil sitzen soll, landet sie später unter einer Anschlussplatte oder in einem Bereich, der nach dem Einbau nicht mehr zugänglich ist.
- Inhalt zu umfangreich: Je mehr Zeichen markiert werden, desto länger dauert der Vorgang. Markieren Sie, was in Werkstatt und Montage tatsächlich gebraucht wird; alles Weitere lässt sich über eine eindeutige ID im System verknüpfen.
- Datenfluss nicht durchdacht: Wenn die Daten für die Markierung manuell in ein separates System eingegeben werden müssen, bleibt die Fehlerquelle bestehen. Die Daten sollten aus derselben Quelle kommen wie das CNC-Programm.
- Keine Tests unter realen Bedingungen: Eine Markierung, die auf einem sauberen Musterteil gut aussieht, muss auch auf Walzhaut, nach dem Strahlen und nach der Beschichtung lesbar bleiben.
Besonderheiten der Oberfläche im Stahlbau
Stahlbau-Bauteile stellen besondere Anforderungen an ein Markiersystem, die sich deutlich von der Kennzeichnung kleiner, bearbeiteter Teile unterscheiden.
Walzhaut und gestrahlte Oberflächen
Warmgewalzte Profile tragen eine Walzhaut (Zunder), deren Dicke und Haftung variieren kann. Eine Markierung muss tief genug in den Grundwerkstoff reichen, damit sie nicht mit der Walzhaut abplatzt. Gestrahlte Oberflächen sind rauer und beeinflussen den Kontrast. Das Markiersystem muss diese Schwankungen ausgleichen, ohne dass die Lesbarkeit leidet.
Schwere und lange Bauteile
Träger und Profile sind schwer, lang und nicht immer perfekt gerade. Der Markierkopf muss deshalb mit Toleranzen in der Lage des Bauteils zurechtkommen und stabil arbeiten, auch wenn das Werkstück nicht exakt positioniert ist. In der Praxis bedeutet das: robuste Mechanik, eine passende Höhenanpassung und eine Integration, die zum Materialfluss der Linie passt. Ähnliche Anforderungen kennen wir aus der Kennzeichnung von Schwermaschinen.
Nachfolgende Beschichtung
Viele Bauteile werden nach der Fertigung feuerverzinkt oder beschichtet. Eine Markierung mit ausreichender Tiefe bleibt häufig auch nach diesen Prozessen erkennbar; ob das im konkreten Fall zutrifft, hängt jedoch von Schichtdicke und Verfahren ab und sollte an Musterteilen geprüft werden.
Integration: vom Einzelgerät zur Lösung in der Linie
Ein Markierkopf allein macht noch keine automatisierte Kennzeichnung. Entscheidend ist, wie er in die vorhandene Anlage eingebunden wird:
- Mechanische Integration: Montage an der Säge-, Bohr- oder Ausklinkanlage, häufig auf einer verfahrbaren Achse, damit die Markierung an der vorgesehenen Stelle des Profils sitzt.
- Datenanbindung: Übernahme von Auftrags- und Positionsdaten aus der CNC-Steuerung oder der Fertigungssoftware, ohne manuelle Eingabe.
- Prozessablauf: Die Markierung erfolgt parallel oder im Takt mit der Bearbeitung, damit sie die Linie nicht ausbremst.
- Rückmeldung: Bestätigung der erfolgten Markierung an die Steuerung, damit lückenlos dokumentiert ist, welches Bauteil wie gekennzeichnet wurde.
Für Hersteller und Integratoren von CNC-Linien für die Profilbearbeitung entwickeln wir bei COUTH maßgeschneiderte Lösungen, die sich an die jeweilige Maschine und den Materialfluss anpassen.
Checkliste: Ist Ihre Kennzeichnung EN-1090-tauglich?
Diese Fragen helfen Ihnen, Ihr aktuelles Kennzeichnungskonzept zu überprüfen:
- Ist für jedes Projekt klar, welche Ausführungsklasse gilt und welche Anforderungen an Identifizierung und Rückverfolgbarkeit sich daraus ergeben?
- Lässt sich jedes Bauteil eindeutig seiner Positionsnummer und seinem Auftrag zuordnen?
- Können Sie – wo gefordert – jedes Bauteil seinem Werkstoffzeugnis zuordnen?
- Übersteht die Markierung Strahlen, Schweißen und Transport?
- Ist sichergestellt, dass Markierungen nur in zulässigen Bereichen angebracht werden?
- Wird heute noch von Hand gekennzeichnet, und wie oft kommt es dabei zu Übertragungsfehlern?
- Kennt die CNC-Linie bereits alle Daten, die heute manuell auf das Bauteil geschrieben werden?
Wenn Sie die letzte Frage mit „Ja“ beantworten, liegt die Lösung meist schon in Ihrer eigenen Anlage.
Fazit: Kennzeichnung von der Halle bis zur Baustelle
Im Stahlbau muss jedes Bauteil vom Zuschnitt bis zur Montage identifizierbar bleiben – nicht nur, weil die EN 1090 es verlangt, sondern weil Fertigung, Logistik und Baustelle darauf angewiesen sind. Die manuelle Kennzeichnung mit Farbe, Etiketten oder Schlagstempeln ist dabei der schwächste Punkt der Kette: zusätzlicher Aufwand, wechselnde Qualität und das Risiko von Übertragungsfehlern.
Eine automatisierte Markierung in der CNC-Linie mit Ritzmarkierung oder Nadelprägen schließt diese Lücke. Die Daten kommen direkt aus der Steuerung, jedes Bauteil verlässt die Linie gekennzeichnet, und die Rückverfolgbarkeit wird zum Nebenprodukt der Fertigung.
Sie möchten die Kennzeichnung in Ihrer Profilbearbeitung automatisieren? Kontaktieren Sie uns – wir prüfen gemeinsam mit Ihnen Bauteile, Oberflächen und Anlage und schlagen Ihnen die passende Lösung vor.
