
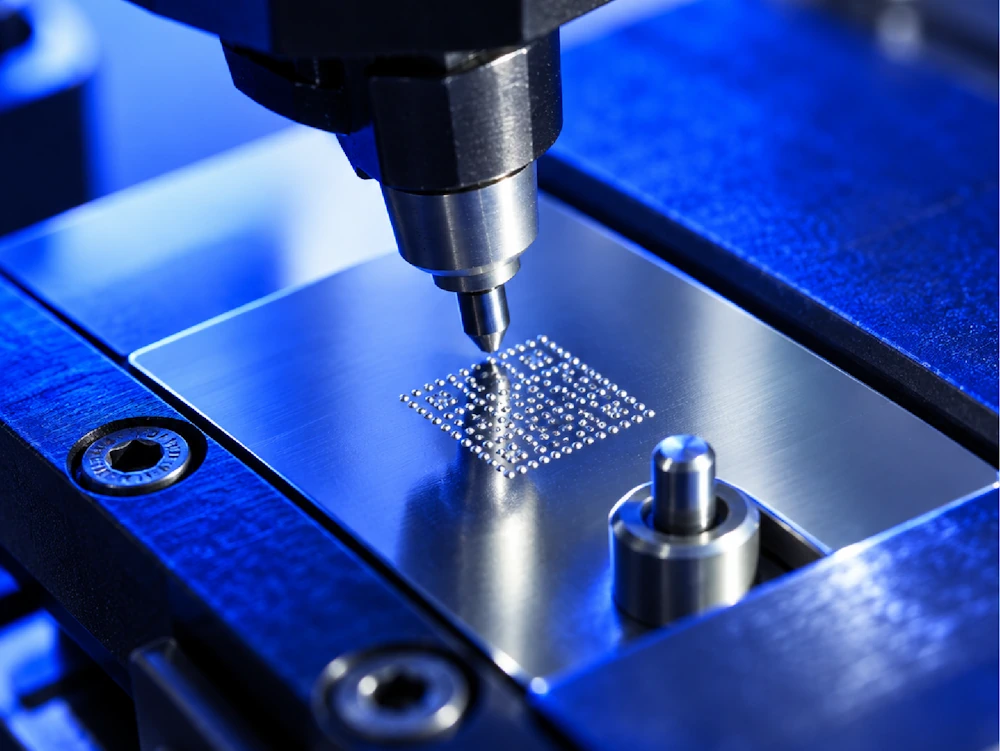
Um eine makellose Rückverfolgbarkeit in der Metall- und Kunststoffindustrie sicherzustellen, ist eine strenge Kontrolle jeder direkten Markierung des jeweiligen Teils erforderlich. In einem fortschrittlichen industriellen Fertigungsumfeld hilft COUTH Produktionsleitern bei der Überprüfung des Data-Matrix-Codes, um die Lesbarkeit der anspruchsvollsten Komponenten sicherzustellen.
Fehlerhafte oder kaum leserliche Markierungen stoppen automatisierte Leitungen und verursachen Kosten für Rücksendungen oder Überarbeitungen in der Lieferkette. Um solche Ausfälle zu vermeiden, ist es unerlässlich, eine technische Kontrollmethode für die Qualität einzuführen, die darauf abzielt, jeden im Werk erfassten DMC zu bewerten.
Grundlegende Unterschiede zwischen Prozesslesen, Verifizierung und Validierung
Im industriellen Rückverfolgbarkeitsmanagement kommt es häufig vor, dass diese drei kritischen Konzepte verwechselt werden, die auf völlig unterschiedliche operative Anforderungen reagieren. Das Verständnis ihrer Unterschiede ermöglicht es, einen nahtlosen Qualitätssicherungsplan in Produktionslinien zu entwerfen.
Einen Code lesen
Der Prozess des Lesens eines Codes besteht lediglich darin, zu überprüfen, ob ein bestimmter Codeleser die unter bestimmten Bedingungen gespeicherten Informationen entschlüsseln kann. Dieses Ergebnis ist binär (besteht oder nicht) und hängt direkt von der Art der Beleuchtung und der verwendeten Entfernung ab.
Eine einfache Messung garantiert nicht, dass ein anderer Scanner in der Lieferkette die Markierung in Zukunft interpretieren kann. Aus diesem Grund liefert das bloße Lesen eines gravierten Symbols keine wirkliche Kennzahl für den Zustand der Markierung.
Überprüfung eines Codes
Die DMC-Verifikation ist der wissenschaftliche Prozess, bei dem die Qualität der Gravur mit einem kalibrierten optischen Verifizierer gemessen wird. Diese Bewertung analysiert objektive Parameter, die von internationalen Standards unter standardisierten Beleuchtungsbedingungen festgelegt sind.
Im Gegensatz zur herkömmlichen Code-Lesung weist der Verifizierer dem Symbol eine numerische oder alphabetische Klasse oder einen Qualitätsgrad zu. Diese objektive Messung ermöglicht es, die Lesbarkeit der Markierung während ihrer gesamten Nutzungsdauer vorherzusagen.
Prozessvalidierung
Die Validierung des Markierungsprozesses stellt sicher, dass die Nadelprägung- oder Lasermaschinen wiederholt eine konstante Qualität aufrechterhalten. Dabei wird periodische statistische Analyse der DMC-Verifikationswerte durchgeführt, die während der kontinuierlichen Produktion erzielt werden.
Dank der Validierung erkennen Prozessingenieure Abweichungen, bevor ein unlesbarer Code erzeugt wird. Es ist das Schlüsselwerkzeug für präventive Wartung und Qualitätskontrolle auf automatisierten Leitungen.
Wie man einen Code überprüft, der auf einem Teil markiert ist (DPM)
Das Testen einer direkten Markierung, bzw. Direct Part Marking (DPM) erfordert spezielle Werkzeuge und Verfahren. Metallische Werke, Gusseisen und harte Kunststoffe besitzen Texturen, die eine optische Bewertung erschweren, wenn nicht die richtige Methode angewendet wird.
Die Norm ISO/IEC 29158 (AIM DPM)
Der Standard für gedruckte Etiketten (ISO/IEC 15415) sollte nicht zur Bewertung der Qualität einer direkten Markierung an einem Teil verwendet werden. Stattdessen ist der internationale Referenzstandard im Industriesektor ISO/IEC 29158, der sich aus den AIM DPM-Richtlinien entwickelt hat.
Dieser Standard passt die Berechnungsalgorithmen an, um die Reflexion von Metallen, Reliefkontrast und bearbeitete Oberflächen zu berücksichtigen. Er ist der wesentliche Standard zur Prüfung von Markierungen, die durch Nadelprägung oder Lasergravur erzeugt werden.
Kalibrierte Geräte zur Überprüfung
Ein DPM-Codeprüfer ist ein Präzisionsgerät, das über einen hochauflösenden Sensor und ein integriertes Mehrwinkelbeleuchtungssystem verfügt. Diese Geräte erfordern regelmäßige Kalibrierung mit zertifizierten Kalibrierkarten, um reproduzierbare Messungen sicherzustellen.
Im Gegensatz zu industriellen Lesern versucht ein Verifizierer nicht, die Datenerfassung zu optimieren, sondern vielmehr die Geometrie und den Kontrast des Symbols zu analysieren. Seine Software erstellt einen formellen Bericht, der jede gemessene physikalische Variable detailliert darstellt.
Schritt-für-Schritt-Verfahren zur Überprüfung eines DMC
Um eine DMC-Verifizierung gemäß industriellen Qualitätsstandards durchzuführen, muss das technische Team eine standardisierte Abfolge einhalten:
- Bauteilvorbereitung: reinigen Sie die Oberfläche, um Kühlmittelrückstände, Bearbeitungsöle oder Metallspäne zu entfernen, die die Reflexion verändern.
- Standardisierte Positionierung: platzieren Sie das Teil auf der Messstation, wobei die Brennweite und die Senkrechte zum Verifizierungssensor sichergestellt werden.
- Auswahl des Beleuchtungswinkels: passen Sie die Lichtquelle des Verifizierers entsprechend der Textur des Bauteils an (Optionen bei 30°, 45°, 90° oder Kuppelbeleuchtung).
- Erfassung und Analyse: führen Sie die Messung in einer kalibrierten Software aus, um die geometrischen und photometrischen Parameter des Codes zu berechnen.
- Erstellung des Qualitätsberichts: erfassen Sie die Endbewertung und überprüfen Sie die individuelle Aufschlüsselung, um zu überprüfen, ob sie die erforderlichen Anforderungen erfüllt.
Qualitätsgrade eines Datenmatrix-Codes und Parameterinterpretation
Die Norm ISO/IEC 29158 bewertet verschiedene physikalische Parameter des auf das Teil eingravierten Codes. Die der Datenmatrix zugewiesene Gesamtwertung entspricht stets dem Wert des niedrigsten individuellen Parameters, der während der Analyse erhalten wurde.
Bewertungsskala (Noten A bis F oder 4,0 bis 0,0)
Die endgültige Bewertung der Klasse oder der Qualität eines Codes wird durch einen Buchstaben (von A bis F) oder einen entsprechenden numerischen Wert (von 4,0 bis 0,0) angegeben, wobei 4,0 technische Exzellenz und 0,0 absolutes Durchfallen bedeutet.
| Alphabetische Note | Numerische Stufe | Qualitätsbewertung | Einsatzstatus |
|---|---|---|---|
| A | 4,0 | Ausgezeichnet | Maximale Lesbarkeit in jedem optischen System. |
| B | 3,0 | Gut | Robuste Markierung mit weiten Toleranzen. |
| C | 2,0 | Akzeptabel | Lesbar; erfordert Prozessverfolgung. |
| D | 1,0 | Schwach | Großes Ausfallrisiko bei industriellen Scannern. |
| F | 0,0 | Abgelehnt/unleserlich | Nicht konforme Markierung; stoppt die Rückverfolgungskette. |
In der Automobil- und Luftfahrtindustrie verlangt die Beschaffungsspezifikation typischerweise eine Mindestqualität oder -klasse von C (2,0) oder B (3,0), die am fertigen Teil gemessen wird.
Parameter, bewertet durch ISO/IEC 29158
Die Interpretation eines Data-Matrix-Code-Verifizierungsberichts erfordert das Verständnis, welche physikalische oder geometrische Eigenschaft jede Metrik im Standard analysiert:
Zellkontrast oder Cell Contrast (CC)
Der Zellkontrast misst den Unterschied in der Reflexion zwischen den dunklen und hellen Modulen des Symbols. Bei direkten Markierungen auf Metall wird hoher Kontrast erreicht, indem die Oberflächenrauheit oder der durch den Laserpuls erzeugte Tonkontrast variiert wird.
Niedriger Kontrast wird oft durch unzureichende Ätzenergie oder unerwünschte Reflexionen auf hochpolierten Metallen verursacht. Dies ist einer der entscheidenden Faktoren für die Aufrechterhaltung einer hohen Selektionsqualität beim automatisierten Lesen.
Zellmodulation oder Cell Modulation (CM)
Die Zellmodulation bewertet die Gleichmäßigkeit des Kontrasts im gesamten Code. Die Modulation analysiert, ob dunkle Module homogen dunkel sind und ob helle Räume eine konstante Reflexion beibehalten.
Variationen in der Materialtextur oder Unterschiede in der Tiefe bei Mikrowahrnehmung beeinflussen diesen Parameter negativ. Niedrige Modulation zeigt Bereiche an, in denen der Scanner einen gravierten Punkt mit dem Hintergrund des Teils verwechseln könnte.
Reflektanzmarge oder Reflectance Margin (RM)
Es prüft, ob jedes Modul im Code klar von der Gesamtentscheidungsschwelle abweicht. Dieser Wert bestätigt, dass der Dekodierungsalgorithmus eindeutig den Binärwert (0 oder 1) jeder Zelle bestimmen kann.
Ist der Rand zu schmal, machen kleinere Schmutz- oder Oberflächenkratzer während des Transports die Zelle unlesbar.
Behobener Musterschaden oder Fixed Pattern Damage (FPD)
Es analysiert die Integrität des „L“-Suchmusters (die beiden senkrechten durchgezogenen Linien) und des Uhrenmusters (der gegenüberliegenden abwechselnden Module). Das feste Muster ist entscheidend, damit Scanner den Standort und die Ausrichtung des Symbols identifizieren können.
Ein Schaden am festen Muster verhindert, dass der Leser das Array, also das Gesamtraster, rahmen kann, was zu einem sofortigen Leseversagen führt, obwohl der Rest der Daten perfekt aufgezeichnet ist.
Gitter-Uneinheitlichkeit oder Grid Nonuniformity (GNU)
Die Gitter-Uneinheitlichkeit misst die geometrische Abweichung der Module von einem theoretischen mathematischen Gitter. Es spiegelt Verformungen wider, die durch ungenaue Bewegungen der Markierungsachsen oder durch Vibrationen des Mediums während der Aufzeichnung verursacht werden.
Wenn das Gitter stark verzerrt ist, kann der Dekodier-Algorithmus das Zentrum jeder Zelle nicht lokalisieren, um deren Inhalt auszuwerten.
Axiale Nichtgleichmäßigkeit oder Axial Nonuniformity (ANU)
Es bewertet die ungleichmäßige Skalierung des Codes auf seinen horizontalen und vertikalen Achsen und stellt fest, ob Module gedehnt oder komprimiert wurden, um Rechtecke statt perfekter Quadrate zu erzeugen.
Diese Verformung tritt meist beim Markieren auf gekrümmten Flächen oder bei einem Bruch im Geschwindigkeitsverhältnis zwischen Markierkopf und Förderband auf.
Ungenutzte Fehlerkorrektur oder Unused Error Correction (UEC)
UEC misst den Prozentsatz der Kapazität des Reed-Solomon-Fehlerkorrekturalgorithmus (ECC 200), der im verifizierten Symbol verfügbar bleibt. Ein perfekter Code behält 100 % seiner Korrekturkapazität.
Wenn eine neu aufgeführte Markierung einen niedrigen UEC aufweist, bedeutet das, dass sie einen Teil ihrer Korrekturreserve verbraucht hat, um Gravurfehler auszugleichen, wodurch die Markierung anfällig für zukünftige Kratzer oder Korrosion ist.
Ursachen und Folgen unlesbarer Markierungen in der Produktion
Die Interpretation der Ergebnisse der DMC-Verifizierung ermöglicht es Prozessingenieuren, die Ursache der Gravurfehler zu diagnostizieren und sofortige Korrekturen an Anlagenmaschinen vorzunehmen.
Diagnose technischer Ursachen anhand des Mangels
Der Verlust der Lesbarkeit des Data Matrix-Codes ist auf klar erkennbare mechanische, optische oder konfigurationsbedingte Ursachen zurückzuführen:
- Falsche Markierung oder Fokussierung: sowohl in der Laser- als auch in der Nadelprägung-Technologie verschlechtert eine Abweichung von der optischen Brennebene die Definition der gedruckten Punkte drastisch. Beim Lasergravieren verringert eine Unschärfe die Energiedichte und führt zu unzureichendem Kontrast.
In Nadelprägungssystemen verändert ein falscher Arbeitsabstand die Aufprallenergie des Lochs, wodurch flache Einkerbungen oder Einkerbungen mit unregelmäßigem Durchmesser entstehen. - Verschleiß oder Verformung des Markierungswerkzeugs: mechanische Stanzen leiden aufgrund der Härte der verarbeiteten Materialien unter allmählichem Verschleiß. Eine abgerundete Lochspitze verliert die Fähigkeit, scharfe Einkerbungen zu erzeugen, wodurch die Module verformt und der Kontrast reduziert wird.
In Lasersystemen verringert die Ansammlung von Markierungsdämpfen oder Schmutz auf der Schutzlinse die effektive Leistung, die das Teil erreicht, was zu dünnen und unvollständigen Spuren führt. - Unregelmäßige Geometrie oder Textur des Trägers: die übermäßige Rauheit, die durch frühere Strahl-, Fräs- oder Gießverfahren verursacht wird, beeinträchtigt direkt die Lesbarkeit des Data Matrix-Codes. Die Ränder der Textur des Teils selbst erzeugen Schatten, die der Leser als falsche Module interpretiert.
Außerdem ist der Code beim Gravieren auf zylindrischen oder geneigten Flächen ohne Brennweitenkompensation axial verzerrt, was die Nichtgleichmäßigkeit des Gitters reduziert. - Mangel an Sicherheitsraum oder Ruhezone: der Data Matrix-Standard erfordert eine Qualität der Auswahl; dafür muss ein sauberer Rand um das gesamte Symbol gehalten werden, frei von Gravuren, Kanten, Bearbeitungen oder Änderungen der Ebenen. Diese Sicherheitszone muss eine Mindestbreite haben, die der Größe eines Moduls entspricht.
Das Eindringen in die ruhige Zone verhindert, dass Vision-Systeme Codegrenzen erkennen, was zu sofortigen Lesefehlern auf dem Fließband führt.
Betriebliche Folgen fehlerhafter Markierung
Die Zulassung von Teilen mit schlechter Markierung in der Wertschöpfungskette hat direkte wirtschaftliche Auswirkungen und schadet dem Ruf des Unternehmens bei seinen Kunden.
- Ungeplante Abschaltungen auf automatisierten Leitungen: ein Code, der in der Montagestation nicht gelesen wird, stoppt die Roboterzelle und reduziert den Gesamtdurchsatz der Anlage (OEE).
- Kosten für Bauteilüberarbeitung oder Ablehnung: von Kunden zurückgegebene Teile aufgrund unlesbarer Codes müssen bemerkt oder vollständig entsorgt werden.
- Verlust der rechtlichen und qualitativ hochwertigen Rückverfolgbarkeit: wenn der Code während der Nutzung des Bauteils verschlechtert, ist es im Falle eines Garantieanspruchs oder Rückrufs unmöglich, die Fertigungscharge nachzuverfolgen.
- Strafen bei regulatorischer Nichteinhaltung: die Automobil-, Luftfahrt- und Medizintechnikbranche verhängen strenge Strafen für Lieferanten, die Komponenten ohne die vereinbarte Kennzeichnungsqualität liefern.
Best Practices zur Aufrechterhaltung der Markierungsqualität in der Anlage
Die Sicherstellung der Lesbarkeit des Data Matrix-Codes gemäß industriellen Anforderungen erfordert eine ständige technische Disziplin bei der Aufzeichnungsausrüstung und deren Prozessen.
Qualitätskontrollplan zur Markierung
- Vorbeugende Wartung: kalibrierung der Achsen, Reinigung der Optik und Wechsel der Stempel.
- Verifikationsprüfungen: ISO-periodische Probenahme, UEC-Trendprotokollierung und Warnungen wegen Steigungsverlusts.
- Prozessstandardisierung: starre Fixierung der Bauteile, Steuerung von Netzwerkparametern und kontrollierte Beleuchtung.
Integration von Online- und Offline-Verifikationssystemen
Es gibt zwei komplementäre Strategien zur Kontrolle der Lesbarkeit des Data Matrix-Codes in der Fabrik. Die erste ist eine 100%ige Überprüfung auf der Produktionslinie, die zweite eine Überprüfung durch statistische Stichproben im Labor (near-line oder offline).
Die neben dem Markierungskopf integrierten Inline-Vision-Systeme ermöglichen es, den Code unmittelbar nach der Gravur zu überprüfen. Fällt die Note unter die eingestellte Schwelle, wird das Teil automatisch abgelehnt, wodurch die Verarbeitung fehlerhafter Bauteile vermieden wird.
Präventiver Wartungsplan für Markierungsgeräte
Der Zustand der Markiermaschine hat direkten Einfluss auf die erhaltenen DMC-Prüfwerte. Die Definition eines strikten Wartungsplans verhindert eine fortschreitende Verschlechterung der Markierung:
- Inspektion von Optik und Schutzglas: reinigen Sie wöchentlich die Linsen der Laserköpfe, um Stromverluste durch Kondensation oder Dämpfe zu vermeiden.
- Prüfpunkt-Steuerung: erstellen Sie einen Zeitplan für den geplanten Austausch mechanischer Stanzen basierend auf der Anzahl der Aufpralle und der Härte des Materials.
- Überprüfung der Mechanik der Wellen: regelmäßige Überprüfung des Geräts und der Ausrichtung der Spindeln oder Linearmotoren, um geometrische Verformungen im Codegitter zu vermeiden.
Anpassung der Markierungsparameter an das Material
Es gibt keinen einheitlichen gültigen Parameter für die DMC-Überprüfung aller Bauteile. Legierung, Wärmebehandlung und Oberflächenfinish erfordern präzise Anpassungen der Markiergeschwindigkeit, Leistung oder Stoßfrequenz.
Durch die Durchführung von Vorcharakterisierungstests können Sie das optimale Parameterfenster für jede Bauteilreferenz bestimmen und so eine robuste Bewertung mit einem komfortablen ISO-Wert bei kleinen Materialabweichungen gewährleisten.
COUTH-Lösungen für industrielle Markierung und Rückverfolgbarkeit
Mit jahrzehntelanger Erfahrung in der Entwicklung industrieller Markierungstechnologien entwerfen und fertigen wir bei COUTH fortschrittliche Nadelprägungs-, Ritzmarkierungs-, und Laserlösungen, die an die Anforderungen der globalen Industrie angepasst sind.
Unsere COUTH-Markierungsanlagen verfügen über präzise Steuerungssysteme, die geometrische Wiederholbarkeit und optimalen Kontrast in jeder Gravur garantieren und so die Einhaltung der strengsten Verifikationsvorschriften für Data-Matrix-Codes erleichtern.
Durch die Integration robuster Markierungslösungen mit einem gut strukturierten Qualitätskontrollplan gewährleisten Produktionsanlagen eine vollständige Rückverfolgbarkeit, schützen ihre automatisierten Prozesse und eliminieren die Kosten für Lesefehler. Zögern Sie nicht, uns zu kontaktieren.
