
L’automazione industriale richiede una tracciabilità assoluta per ogni componente metallico o plastico che transita lungo la linea di produzione. In questo scenario, la verifica codici Data Matrix è diventata il pilastro fondamentale per evitare fermi impianto, resi e sanzioni logistiche. Tuttavia, nell’ambito della produzione avanzata, esiste una frequente confusione tra la semplice acquisizione di un dato e la certificazione della reale qualità della marcatura.
In COUTH, in qualità di punto di riferimento nelle soluzioni di identificazione e tracciabilità, offriamo la tecnologia necessaria per padroneggiare questo processo di controllo. Inoltre, ti presentiamo una guida tecnica progettata per ingegneri di processo, responsabili della qualità e responsabili di produzione che ricercano l’eccellenza nella marcatura DPM (Direct Part Marking). Approfondiamo sia gli standard normativi sia le metodologie di analisi e le cause che provocano l’illeggibilità dei codici negli ambienti produttivi più esigenti.
Fondamenti del controllo
In qualsiasi stabilimento produttivo moderno, il primo errore concettuale consiste nel ritenere che la lettura di un simbolo ne garantisca la qualità. Leggere un codice significa unicamente che un lettore di codici a barre o uno scanner industriale è riuscito a decodificare le informazioni. Questa operazione dipende da condizioni di illuminazione, distanze, angoli di inclinazione e contrasti ottici del tutto specifici in un determinato istante.
Tuttavia, il fatto che un componente venga letto correttamente in una postazione di lavoro non garantisce che possa essere letto nel resto della catena. Se le condizioni ambientali cambiano o il lettore del cliente ha una risoluzione diversa, una marcatura di scarsa qualità genererà un codice che non potrà essere letto immediatamente.
Differenze operative tra lettura e verifica
Come indicato in precedenza, è un errore ritenere che la lettura effettuata da uno scanner commerciale o da un lettore di codici convenzionale possa confermare l’esistenza di un adeguato controllo qualità. Questa confusione ricorrente compromette la tracciabilità industriale e genera gravi incoerenze durante il flusso produttivo.
Leggere un simbolo significa unicamente che un dispositivo ottico è riuscito a decodificare le informazioni contenute nei moduli in condizioni di illuminazione, angolazione e distanza molto specifiche. Tuttavia, questa lettura riuscita non garantisce che lo stesso componente possa essere letto in un’altra postazione di lavoro, con una diversa luce ambientale o dopo essere stato sottoposto a processi di usura.
Al contrario, la verifica codici Data Matrix richiede l’utilizzo di apparecchiature calibrate secondo normative internazionali quali ISO/IEC 15415 o ISO/IEC TR 29158 (AIM DPM). Questa procedura analizza rigorosi parametri ottici e geometrici per assegnare alla marcatura una valutazione alfanumerica complessiva.
- Valutando metriche critiche come il contrasto delle celle, la riflettanza e la modulazione su superfici metalliche o plastiche, il sistema trasforma una semplice decodifica funzionale in un certificato metrologico. In questo modo viene garantito il grado di qualità Data Matrix lungo l’intera catena di fornitura.
- Implementare questo livello di controllo nella marcatura DPM (Direct Part Marking) previene la comparsa di un codice che non può essere letto nelle fasi avanzate dell’assemblaggio.
Rilevare tempestivamente qualsiasi errore nel processo mediante la tecnologia COUTH garantisce un controllo rigoroso, riducendo i costi e proteggendo gli standard di produzione.
Il ruolo critico della validazione del processo industriale
Mentre la lettura e la verifica agiscono come controlli puntuali su un componente specifico, la validazione del processo comprende una prospettiva macroscopica e preventiva all’interno della linea di produzione. Validare significa garantire in modo ripetuto e sistematico che le tecnologie di marcatura generino continuamente simboli conformi.
- Negli ambienti ad alta velocità, questa procedura garantisce che i parametri operativi rimangano entro tolleranze rigorose durante tutti i turni di lavoro. A tale scopo, i responsabili della qualità devono integrare cicli di campionamento automatizzati e ispezioni statistiche che rilevino le deviazioni prima che vengano generati lotti difettosi.
- Se la testa di marcatura subisce usura meccanica, l’ago perde affilatura o il componente presenta variazioni nella durezza superficiale, la validazione precoce arresta il processo prima che venga prodotto un codice illeggibile nella linea di assemblaggio. Questo monitoraggio continuo previene fermi non pianificati e costose rilavorazioni in stabilimento.
- Inoltre, l’implementazione di protocolli di validazione strutturati consente di identificare tendenze di degrado dell’utensile e di regolare tempestivamente la configurazione del sistema. Un processo validato offre la certezza che ogni lotto soddisferà ampiamente gli standard richiesti dai clienti più esigenti.
Una corretta strategia di validazione riduce drasticamente la comparsa di errori di marcatura, assicurando che ogni lotto soddisfi i requisiti normativi richiesti dai clienti e dalle industrie regolamentate.
In COUTH progettiamo le nostre apparecchiature di marcatura industriale integrando sistemi di controllo ad anello chiuso che facilitano questa attività di validazione in tempo reale. Questa architettura tecnologica garantisce un grado di qualità Data Matrix stabile e uniforme, proteggendo la tracciabilità completa dei componenti in qualsiasi condizione di produzione.
Gradi di qualità e metriche standardizzate nel DPM
Interpretazione dei gradi ISO e ANSI
La norma ISO/IEC TR 29158 stabilisce la metodologia specifica per valutare la verifica codici Data Matrix quando il codice viene applicato su superfici metalliche o polimeri complessi. Questo standard internazionale garantisce una misurazione precisa e oggettiva della leggibilità negli ambienti industriali.
Il risultato di questa analisi viene espresso secondo gli standard internazionali mediante una classificazione alfanumerica su scala decrescente, dal grado A (4.0, eccellente) al grado F (0.0, fallito). Comprendere questa scala consente agli ingegneri di processo di stabilire soglie minime di accettazione chiare sulla linea di assemblaggio.
- Un grado A o B riflette un grado di qualità Data Matrix eccellente, garantendo una lettura fluida praticamente in qualsiasi condizione operativa. Un grado C o D indica una marcatura marginale che, pur essendo decodificabile al momento del test, presenta un elevato rischio di diventare inaccessibile se il componente si sporca o si graffia.
- Un grado F, invece, indica un codice non conforme che non soddisfa le soglie minime di tracciabilità. Gli ingegneri di processo devono definire quale sia il grado minimo accettabile in funzione del ciclo di vita utile del componente.
Definire questi criteri impedisce che componenti con valutazioni insufficienti continuino ad avanzare nel flusso produttivo. Uno standard rigoroso evita che componenti difettosi raggiungano i clienti finali o blocchino le stazioni automatiche di lettura.
Un grado di qualità Data Matrix insufficiente riduce drasticamente il tasso di lettura nei magazzini robotizzati. Pertanto, interpretare correttamente questi gradi previene gravi incidenti nella catena di fornitura e garantisce in ogni momento una tracciabilità impeccabile.
Parametri chiave analizzati dai verificatori industriali
Per determinare il grado esatto di un simbolo, l’apparecchiatura di verifica esamina metriche fisiche molto specifiche che definiscono la robustezza della marcatura industriale. Tra i parametri più rilevanti figurano il contrasto delle celle, l’uniformità della riflettanza, la distorsione assiale e la modulazione sulle superfici ruvide.
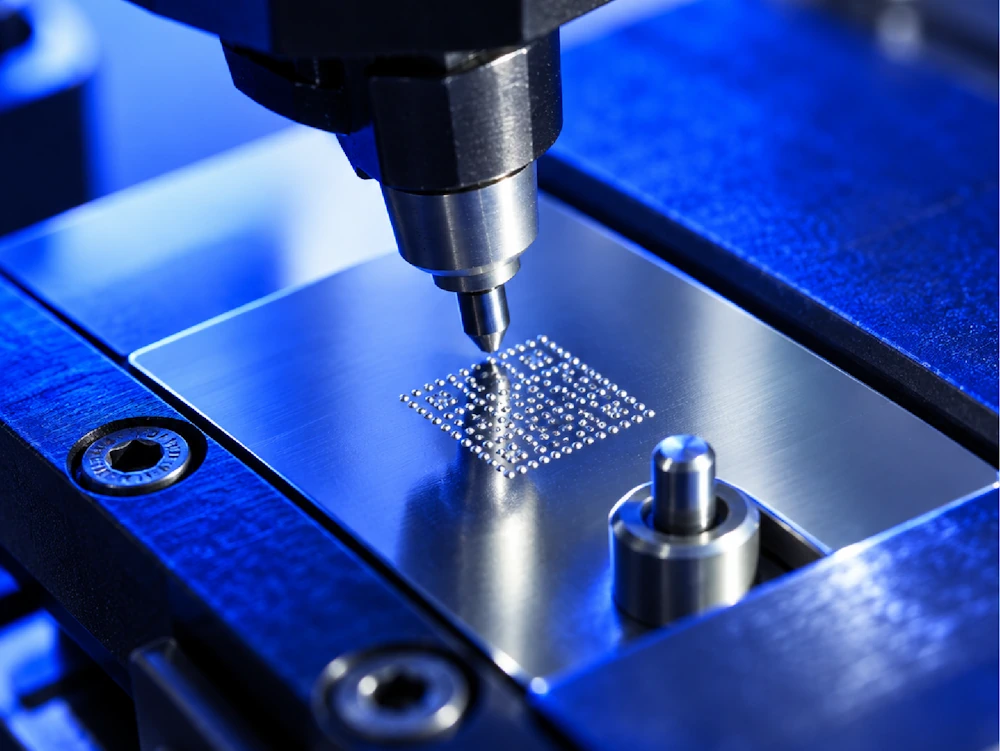
- Quando la marcatura DPM (Direct Part Marking) viene realizzata mediante tecnologie a micropunti o laser, è comune riscontrare deformazioni delle celle o variazioni di profondità. Queste alterazioni incidono direttamente sulla geometria del simbolo e ne condizionano il comportamento nei lettori ottici.
- Inoltre, l’analisi dei danni al pattern di ricerca (finder pattern) e alla zona di quiete (quiet zone) è determinante per escludere errori di marcatura provocati da disallineamenti meccanici o regolazioni errate delle attrezzature. Valutare con precisione ogni elemento evita errori di decodifica.
Mantenere un elevato grado di qualità Data Matrix in ciascuna di queste variabili garantisce una lettura immediata con qualsiasi angolazione della luce. In questo modo, gli stabilimenti industriali assicurano la stabilità e la tracciabilità dei propri componenti in ogni fase produttiva.
Cause alla radice delle carenze e del codice illeggibile in produzione
Fattori meccanici e metallurgici sulle superfici metalliche
Un codice illeggibile in una linea di produzione di componenti metallici è solitamente il sintomo visibile di problemi sottostanti nelle attrezzature o nella configurazione dei macchinari. Un’analisi tempestiva evita perdite di materiale e fermi non pianificati nello stabilimento produttivo.
- Vibrazioni eccessive durante la marcatura, giochi nei fissaggi meccanici o una potenza inadeguata delle sorgenti di incisione deteriorano la geometria dei moduli. Queste alterazioni riducono il contrasto ottico e complicano la decodifica nelle stazioni di lettura automatizzate.
- Inoltre, le fluttuazioni nella durezza dell’acciaio, una rugosità superficiale non controllata o la presenza di residui di oli protettivi provocano variazioni nella profondità dell’incisione. Questi fattori generano errori di marcatura difficili da identificare mediante una semplice ispezione visiva.
Per questo motivo, i tecnici della manutenzione devono verificare periodicamente l’allineamento delle teste e i parametri d’impatto. Garantire un’incisione precisa e stabile assicura il rigoroso rispetto delle esigenti normative di tracciabilità nei settori automobilistico e aeronautico.
Impatto dei trattamenti termici e delle finiture superficiali
I processi successivi all’incisione, come la sabbiatura, l’anodizzazione, la zincatura o i trattamenti di indurimento termico, alterano notevolmente la riflettanza e la texture della superficie. Se la valutazione ottica non viene regolata tenendo conto di queste trasformazioni, i sistemi di lettura subiranno interferenze che determineranno un codice illeggibile dopo l’applicazione di strati di vernice o rivestimenti protettivi.
Per mitigare questi inconvenienti, in COUTH forniamo soluzioni avanzate di marcatura in grado di generare contrasti ottimali e profondità adattate all’intero ciclo di vita del componente.
Prevenire i problemi di identificazione mediante una selezione precisa del metodo di incisione garantisce che la leggibilità Data Matrix rimanga inalterata anche dopo che i componenti sono stati sottoposti a processi galvanici o chimici aggressivi lungo la catena produttiva.
Conseguenze di un codice di qualità insufficiente nella catena di fornitura
Le conseguenze dell’immissione in circolazione di componenti con un basso grado di qualità Data Matrix vanno ben oltre un semplice inconveniente tecnico all’interno dell’officina. Infatti, una marcatura difettosa provoca l’arresto delle celle automatizzate di assemblaggio, obbliga alla reintroduzione manuale dei dati e genera costose rilavorazioni che riducono l’efficienza complessiva delle apparecchiature (OEE).
In settori come quello automobilistico, aerospaziale o dei beni strumentali, l’illeggibilità di un codice a destinazione può comportare il reso di interi lotti, gravi penalizzazioni economiche e la perdita di certificazioni di qualità presso clienti strategici.
Metodologia di controllo e buone pratiche con la tecnologia COUTH
Integrazione dei sistemi di visione artificiale nella linea
L’implementazione efficace di un protocollo di ispezione avanzato richiede l’integrazione di telecamere intelligenti e software di analisi direttamente nelle postazioni di lavoro industriali COUTH. Questa integrazione in una linea automatizzata consente di ispezionare ogni componente pochi millisecondi dopo aver ricevuto l’impatto del punzone meccanico o l’incidenza del raggio laser.
Acquisendo l’immagine immediatamente dopo l’incisione, il sistema valuta algoritmi geometrici e ottici per validare istantaneamente la conformità del simbolo. Se il software rileva una lieve deviazione nei parametri di contrasto, riflettanza o modulazione, la linea di produzione può arrestarsi automaticamente oppure deviare il componente difettoso verso un’area di scarto.
Questa capacità di reazione immediata impedisce che una marcatura difettosa avanzi verso le fasi successive dell’assemblaggio o comprometta la tracciabilità di interi lotti. I responsabili di produzione apprezzano questa automazione ad anello chiuso perché elimina la soggettività intrinseca dell’ispezione manuale a campione, aumenta la disponibilità dell’impianto e riduce drasticamente i tassi di scarto durante i turni di produzione continua.
Protocolli di manutenzione preventiva e calibrazione
Nessun sistema metrologico può garantire misurazioni affidabili e ripetibili nel tempo senza un rigoroso piano di manutenzione preventiva e calibrazione dei dispositivi di analisi e marcatura. Gli ingegneri di processo devono stabilire routine periodiche per pulire le lenti delle telecamere, regolare l’illuminazione dell’ambiente di lettura e verificare il sistema mediante campioni o piastre di prova omologati secondo le normative ISO/IEC.
Una manutenzione insufficiente della testa di marcatura, come l’usura progressiva del punzone, lo sporco sulla lente del laser o disallineamenti meccanici degli assi, rappresenta la causa principale della progressiva degradazione dei codici marcati.
Seguendo rigorosamente le linee guida di manutenzione preventiva progettate da COUTH, gli stabilimenti industriali garantiscono una verifica codici Data Matrix costante e precisa. Ciò previene falsi allarmi, prolunga la vita utile degli utensili di marcatura e garantisce una tracciabilità impeccabile nei componenti ad alta responsabilità.
Casi applicativi settoriali e ritorno sull’investimento
Tracciabilità rigorosa nel settore automobilistico e aeronautico
Nei settori industriali fortemente regolamentati, come l’automotive, la produzione di macchinari pesanti e l’industria aerospaziale, il rigoroso rispetto degli standard di identificazione è un requisito indispensabile per poter operare. Il mancato rispetto di queste normative comporta pesanti penalizzazioni economiche, resi massivi di componenti e persino la perdita delle omologazioni internazionali di qualità.
- In questo contesto di massima esigenza, la verifica codici Data Matrix costituisce la principale salvaguardia tecnologica contro i reclami in garanzia. Questo controllo metrologico consente di verificare la leggibilità Data Matrix dalla linea di lavorazione fino all’assemblaggio finale, garantendo una ricostruzione precisa della storia del componente.
- Implementando una rigorosa procedura di ispezione ottica in ogni stazione produttiva, i produttori evitano l’arresto dei propri impianti dovuto a errori di lettura nei lettori automatici. Questa garanzia fin dall’origine non solo ottimizza i tempi di ciclo ed elimina costose rilavorazioni, ma consolida anche l’affidabilità della catena di fornitura nei confronti dei clienti più esigenti del mercato globale.
- Inoltre, la digitalizzazione di questi registri di verifica facilita audit di qualità rapidi e trasparenti.
La tecnologia di controllo integrata COUTH consente di garantire che ogni componente marcato mantenga una geometria e un contrasto impeccabili durante tutto il periodo di utilizzo operativo.
Ottimizzazione dei costi mediante la prevenzione degli scarti
Rilevare tardivamente una carenza nella leggibilità Data Matrix di un componente moltiplica esponenzialmente i costi di produzione. Questa problematica obbliga a rilavorare il componente, scartare materie prime pregiate o sostenere costose penalizzazioni per consegne fuori termine.
Negli ambienti di produzione di massa, scartare un lotto nelle fasi finali della lavorazione o del trattamento comporta uno spreco di risorse economiche e operative che incide direttamente sul margine di profitto dello stabilimento. La situazione è diversa quando si punta sulla prevenzione degli scarti:
- L’adozione delle linee guida di controllo COUTH trasforma l’ispezione metrologica da semplice controllo correttivo a vantaggio strategico della produzione snella (Lean Manufacturing). Identificando le deviazioni nel momento esatto della marcatura, si evita la propagazione dei difetti lungo il flusso produttivo.
- Inoltre, ridurre al minimo i difetti di marcatura e garantire la stabilità del processo mediante un eccellente grado di qualità Data Matrix assicura un ritorno sull’investimento rapido e sostenibile per le linee automatizzate.
Alla luce di quanto sopra, devi sapere che gli ingegneri di processo e i direttori di stabilimento trovano nelle soluzioni tecnologiche che offriamo in COUTH l’alleato definitivo per ottimizzare le prestazioni OEE (Overall Equipment Effectiveness) dei propri impianti.
Contattaci e padroneggia la tracciabilità industriale avanzata con standard elevati, elimina gli attriti operativi e consolida l’efficienza operativa in ogni turno di lavoro!
